机械表品类
手动机械机芯摆陀配件统一规格详解,选型与安装指南
摘要
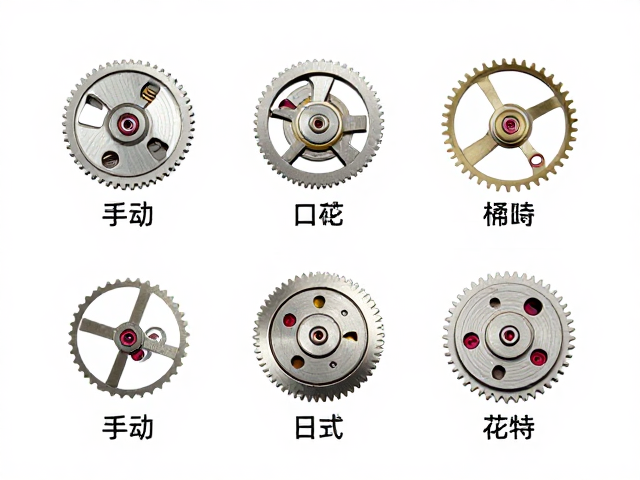
手动机械机芯摆陀的基础结构与功能定义 手动机械机芯中的摆陀(Rotor),常被称为自动陀,其核心作用是在手动上链机芯中作为装饰性部件或配合特殊模块实现动力传递,但在纯手动机芯语境下,它更多表现为覆盖机芯上方的金属盖板组件。这一组件通常由不锈钢、钨合金或贵金属制成,通过中心轴或偏心轴与机芯夹板连接。在标准的机械结构逻辑中,手动机芯若无自动上链模块,摆陀可能表现为固定式装饰盖,其规格需严格匹配机芯直
手动机械机芯摆陀的基础结构与功能定义
手动机械机芯中的摆陀(Rotor),常被称为自动陀,其核心作用是在手动上链机芯中作为装饰性部件或配合特殊模块实现动力传递,但在纯手动机芯语境下,它更多表现为覆盖机芯上方的金属盖板组件。这一组件通常由不锈钢、钨合金或贵金属制成,通过中心轴或偏心轴与机芯夹板连接。在标准的机械结构逻辑中,手动机芯若无自动上链模块,摆陀可能表现为固定式装饰盖,其规格需严格匹配机芯直径与夹板高度,以确保视觉上的平整度与结构的稳定性。
摆陀的内侧通常设有防滑纹或镂空设计,外侧则进行抛光、拉丝或镌刻处理。对于需要兼顾美观与结构的维修或替换场景,摆陀的厚度、重心分布以及中心孔位尺寸是决定其能否顺利装入的关键物理参数。不同机芯系列对摆陀的干涉区要求严格,任何微小的尺寸偏差都可能导致摆陀转动受阻或与表冠、上链机构产生机械干涉,进而引发机芯停摆或部件磨损。
通用规格参数与尺寸标准解析
摆陀的选型核心在于直径与中心孔径的对应关系。主流机械机芯的直径规格多集中在20mm至30mm之间,例如常见的2824或2892机芯系列,其摆陀直径通常约为26-28mm,中心固定孔直径多为2.5mm或3mm。在手动机芯中,若摆陀仅作为装饰盖,其中心孔可能为盲孔或通过螺丝固定,此时需精确测量夹板上的螺丝孔距,常见孔距为4.5mm或5mm,误差需控制在0.1mm以内,以确保固定后的稳固性。
厚度是另一个决定兼容性的关键指标。手动机芯的总高度通常低于自动机芯,因此摆陀的厚度需经过精密计算。一般装饰性摆陀的厚度在0.8mm至1.5mm之间,若为功能性组件,需预留足够的空间以容纳内部传动结构。此外,摆陀边缘的倒角设计也需符合机芯夹板的边缘轮廓,过大的倒角可能导致安装后产生晃动,而过小的倒角则可能在装配时刮擦周边零件。实际测量时,建议使用千分尺对摆陀最厚处进行多点测量,以获取准确的平均厚度数据。
材质选择与表面处理工艺影响
材质选择直接影响摆陀的密度、光泽度及耐用性。不锈钢(如316L)因其良好的耐腐蚀性和适中的密度,成为最常见的基础材质。对于追求极致轻量化的高端手动机芯,钨合金或碳纤维复合材料可能被采用,但这类材料在加工难度和成本上较高,且对固定结构的强度要求更甚。在选型时,需确认材质是否与机芯其他金属部件存在电化学腐蚀风险,特别是在潮湿环境下,不同金属接触可能加速氧化过程。
表面处理工艺决定了摆陀的视觉表现及耐磨性。常见的工艺包括镜面抛光、喷砂拉丝以及PVD真空镀膜。镜面抛光易留指纹,需频繁清洁;拉丝处理则更具哑光质感,相对耐磨。若机芯内部存在强磁场环境,需避免使用含铁量过高且未经特殊处理的金属,以免干扰擒纵系统。此外,镌刻图案的深度需控制在0.05mm以内,过深的雕刻可能在长期震动中积累污垢,影响美观,甚至因应力集中导致边缘微裂。
安装定位与调试注意事项
安装摆陀前,必须清理机芯夹板的固定孔位,确保无油污、金属屑或旧螺丝残留。使用专用螺丝刀固定中心螺丝时,扭矩需极其轻微,过大的扭力可能导致夹板变形或螺丝滑丝,尤其是当夹板为薄壁结构时。螺丝材质应与摆陀材质相近,以防电化学腐蚀,通常建议使用不锈钢或镀镍螺丝。固定后,轻触摆陀边缘,观察其是否完全贴合夹板平面,任何微小的翘曲都需通过调整垫片或重新打磨接触面来解决。
调试阶段需重点检查摆陀与机芯周边部件的间隙。手动机芯中,摆陀下方通常为上链齿轮组或装饰基板,需确保摆陀在任意角度下均不与这些部件发生接触。可使用细薄的塑料片作为塞尺,检测摆陀与下方结构的间隙,标准间隙通常建议在0.2mm以上,以应对机芯运行时的微小位移。安装完成后,定期观察摆陀在受到轻微震动下的稳定性,若发现异响或松动,应立即重新紧固,避免长期运行导致部件脱落或损坏机芯内部精密结构。