机械表外观款式
手动上链机械机芯配计时功能,不规则壳体锻造工艺解析
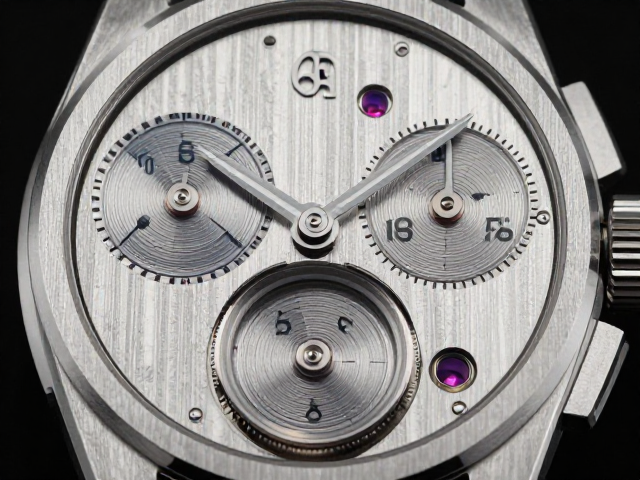
摘要
手动上链与计时功能的机械耦合逻辑 手动上链机械机芯在搭载计时功能时,其内部结构面临着空间密度与动力传输效率的双重挑战。与自动上链机芯相比,手动机芯通常拥有更薄的厚度潜力,这为计时模块的嵌入提供了物理基础,但同时也要求齿轮系的咬合必须极为精密。在核心架构上,计时功能往往通过在主夹板上叠加独立的计时模块或采用一体化设计来实现,这种设计直接影响了机芯的厚度与走时稳定性。手动上链的动力源来自发条盒,其扭
手动上链与计时功能的机械耦合逻辑
手动上链机械机芯在搭载计时功能时,其内部结构面临着空间密度与动力传输效率的双重挑战。与自动上链机芯相比,手动机芯通常拥有更薄的厚度潜力,这为计时模块的嵌入提供了物理基础,但同时也要求齿轮系的咬合必须极为精密。在核心架构上,计时功能往往通过在主夹板上叠加独立的计时模块或采用一体化设计来实现,这种设计直接影响了机芯的厚度与走时稳定性。手动上链的动力源来自发条盒,其扭矩输出会随着发条松弛而发生变化,因此计时功能的启动与停止机构必须具备极高的灵敏度,以确保在动力波动中依然能保持精准的分秒控制。
计时功能的实现依赖于复杂的杠杆与弹簧系统,主要包括计时启动、停止和归零三个基本动作。在手动上链机芯中,这一过程完全由表冠的旋转与按压动作驱动,缺乏自动机芯中转子带来的恒定能量缓冲,因此对擒纵系统的稳定性提出了更高要求。常见的计时机芯架构包括水平离合与垂直离合两种,水平离合通过齿轮轴侧向接触实现计时启动,结构相对紧凑;垂直离合则通过离合轮上下咬合,启动瞬间更为平顺,对机芯冲击较小。选择何种架构往往取决于机芯的设计哲学与目标厚度,手动上链机芯倾向于在保持极致纤薄的同时,兼顾计时操作的机械美感。
不规则壳体的锻造工艺解析
不规则壳体打破了传统圆形或方形表壳的对称美学,其锻造工艺的核心在于材料在三维空间内的塑性变形控制。锻造过程中,金属坯料在高温高压下被压制成预定形状,这一过程能够细化金属晶粒,显著提升表壳的硬度与抗腐蚀性。对于不规则造型,锻造模具的设计必须经过严密的流变学计算,以确保金属在流动过程中不会出现折叠、裂纹或厚度不均等缺陷。锻造后的表壳通常保留了金属原有的致密结构,这使得后续加工能够更精准地塑造出复杂的曲面与锐利的棱角,同时保持极佳的结构强度。
手工打磨与精修是不规则壳体成型的关键环节,尤其是在处理锻造后留下的微小瑕疵与表面纹理时。工匠需要使用不同目数的砂纸与抛光工具,对曲面进行多层次的打磨,以呈现出厂级的光泽度或指定的拉丝效果。由于不规则形状导致传统夹具难以固定,许多步骤依赖于定制化的柔性支撑结构,以确保在打磨过程中表壳不变形。此外,表面处理如喷砂、缎面拉丝或镜面抛光,需要根据金属锻造后的应力分布选择合适的工艺参数,以避免在后续组装中因应力释放导致表面开裂或变形。
结构整合与精密组装挑战
将手动上链计时机芯装入不规则壳体,面临着传统对称结构无法提供的支撑点缺失问题。表壳的不规则几何形状使得底盖、表圈与中壳的接合处难以形成均匀的密封环,这要求组装过程中必须精确计算各部件的公差配合。为了应对这一挑战,设计师通常会在内部增加加强筋或采用多点定位销,以确保机芯在受到外部冲击时不会发生位移。同时,手动上链机芯的表冠位置往往需要根据壳体曲线进行非对称布局,这进一步增加了防水结构与表冠内部齿轮的对准难度。
防水性能是不规则壳体组装中的另一大技术壁垒,传统O型圈难以在非规则接触面上提供均匀的密封力。解决方案通常涉及定制化密封垫的设计,通过计算不同区域的压缩率,确保密封圈在闭合状态下能均匀受力。此外,表镜的安装也需要特殊考量,不规则表圈可能导致玻璃或蓝宝石表镜受力不均,进而引发破裂风险。因此,在组装过程中,常采用超声波检测或压力测试来验证每一处接合点的完整性,确保在极端环境下机芯与壳体的协同工作不受影响。这种对细节的极致追求,使得不规则壳体手动计时腕表在机械复杂性与工艺美学上达到了高度统一。