机械表外观款式
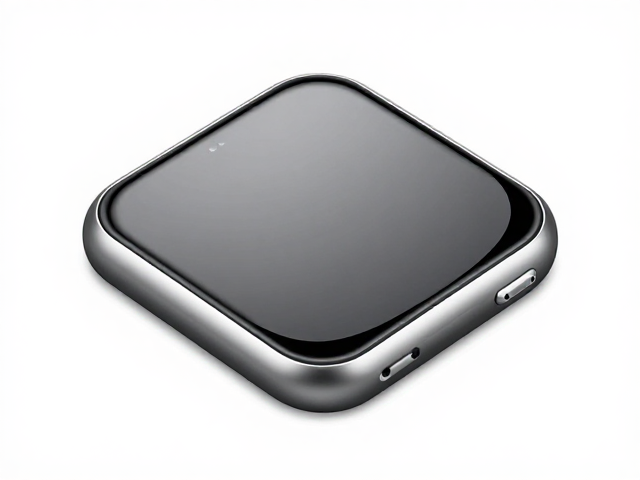
直角壳体塑形工艺解析,方壳与弧形表镜的完美融合
摘要
直角壳体塑形工艺的核心难点与材料选择 直角壳体在智能穿戴设备或精密电子外壳设计中,面临着极高的结构挑战。传统的金属或塑料注塑工艺难以在保持边缘锐利度的同时,实现与弧形表镜的无缝贴合,这往往导致边缘出现明显的倒角或缝隙,影响整体美学与防尘性能。为解决这一问题,行业通常选用高强度铝合金或经过特殊处理的工程塑料作为基材,这些材料具备良好的延展性与刚性平衡,能够在后续冲压或CNC加工中维持尺寸稳定性。
直角壳体塑形工艺的核心难点与材料选择
直角壳体在智能穿戴设备或精密电子外壳设计中,面临着极高的结构挑战。传统的金属或塑料注塑工艺难以在保持边缘锐利度的同时,实现与弧形表镜的无缝贴合,这往往导致边缘出现明显的倒角或缝隙,影响整体美学与防尘性能。为解决这一问题,行业通常选用高强度铝合金或经过特殊处理的工程塑料作为基材,这些材料具备良好的延展性与刚性平衡,能够在后续冲压或CNC加工中维持尺寸稳定性。
材料预处理是塑形成功的关键环节。在进入成型阶段前,原材料需经过严格的应力消除处理,以消除内部因挤压或挤出产生的微观应力,防止成品在长期使用中发生形变。此外,表面预处理技术如微弧氧化或阳极氧化,不仅能提升材料的耐腐蚀性,还能为后续的精密贴合提供均匀的表面附着力,确保直角边缘与曲面玻璃之间没有肉眼可见的杂质或气泡残留。
方壳边缘的精密加工与成型技术
直角壳体的成型多依赖于高精度CNC五轴联动加工中心或等静压成型技术。CNC加工通过多轴协同运动,能够一次性切削出海马弯、倒角等复杂几何形状,确保直角线条的绝对垂直与平滑。在加工过程中,刀具路径的优化至关重要,需通过严密的算法计算切削角度与进给速度,避免刀具振动导致的边缘毛刺或微观裂纹,这些缺陷在后期贴合弧形表镜时极易成为应力集中点。
除了机械加工,等静压成型技术也在高精度直角壳体中得到应用。该技术通过液体介质对粉末冶金或复合材料施加均匀压力,使材料在三维空间内同步致密化。这种方法能够制造出口径复杂、壁厚均匀的直角结构,且内部晶粒组织更加细腻,显著提升了壳体的机械强度。通过对比传统切削工艺,等静压成型在批量生产中具有更优的一致性,减少了因加工误差导致的良品率波动。
弧形表镜的贴合工艺与应力控制
弧形表镜与直角壳体的融合,核心在于解决两者在几何形态上的差异。表镜通常采用康宁大猩猩玻璃或蓝宝石玻璃,经过热弯或化学强化处理形成预设曲率。贴合过程中,需使用高精度光学胶(OCA)或UV固化胶进行粘接。胶层的厚度需控制在微米级别,以确保光线折射的一致性,避免出现水波纹或气泡。贴合设备通常配备视觉定位系统,实时校正表镜与壳体的相对位置,确保边缘间隙均匀。
应力控制是防止表镜破裂或脱胶的关键。由于直角壳体边缘存在几何突变,在温度变化或外力冲击下,应力容易在此处集中。为此,设计中常引入缓冲结构,如在壳体边缘设置微细的倒角或弹性密封圈,以吸收部分冲击能量。同时,固化过程中的温度曲线需经过严格计算,确保胶水在固化过程中释放的内应力最小化,从而维持长期使用的可靠性。
结构整合与长期稳定性验证
当直角壳体与弧形表镜完成初步贴合后,整体结构的稳定性需通过多维度的验证。环境测试包括高温高湿、低温冲击以及盐雾腐蚀,以模拟极端使用场景。在这些测试中,需重点观察边缘胶层的老化情况以及壳体与表镜之间的间隙变化。任何因材料膨胀系数差异导致的位移,都可能破坏设备的密封性能,进而影响内部电子元件的安全。
长期机械疲劳测试也是不可或缺的环节。通过模拟日常佩戴中的磕碰、挤压及扭转动作,评估直角边缘与表镜连接处的耐久性。测试数据会反馈至设计端,用于优化边缘过渡区的几何参数。例如,调整倒角半径或增加局部加强筋,以提升整体结构的抗冲击能力。这种基于实测数据的迭代优化,确保了直角壳体与弧形表镜在美学与功能上的完美融合,满足高端精密制造的标准要求。