机械表外观款式
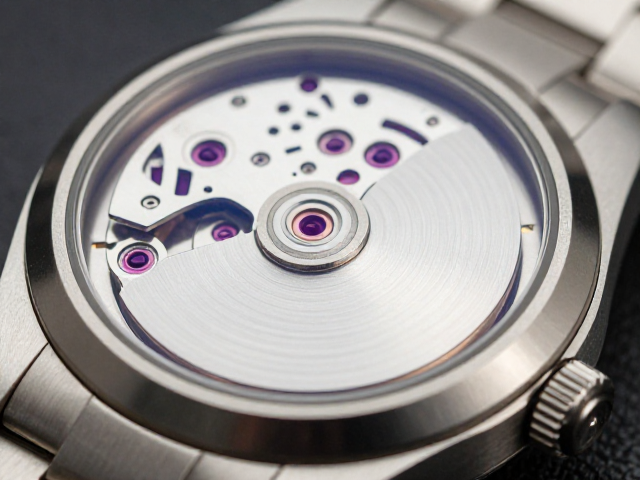
钛金属表壳搭配自动机械机芯,揭秘镜面抛光加工技法
摘要
钛金属的物理特性与表壳加工挑战 钛金属因其卓越的强度重量比和优异的耐腐蚀性能,逐渐成为高端腕表表壳材质中的重要选择。与常见的不锈钢或贵金属不同,钛金属的硬度较低且导热性差,这使得传统的打磨和抛光工艺难以直接套用。在加工过程中,钛金属容易产生加工硬化,表面极易因高温产生变色或划痕,这对加工设备的精度和操作人员的技术提出了极高要求。 镜面抛光的核心难点在于去除钛金属表面的微观瑕疵,同时不破坏其金属光
钛金属的物理特性与表壳加工挑战
钛金属因其卓越的强度重量比和优异的耐腐蚀性能,逐渐成为高端腕表表壳材质中的重要选择。与常见的不锈钢或贵金属不同,钛金属的硬度较低且导热性差,这使得传统的打磨和抛光工艺难以直接套用。在加工过程中,钛金属容易产生加工硬化,表面极易因高温产生变色或划痕,这对加工设备的精度和操作人员的技术提出了极高要求。
镜面抛光的核心难点在于去除钛金属表面的微观瑕疵,同时不破坏其金属光泽的纯净度。由于钛原子与氧气亲和力强,抛光过程中产生的摩擦热会导致表面迅速氧化,形成难以通过常规手段去除的氧化层。因此,加工流程必须严格控制温度变化,并采用专用的惰性介质或低温冷却系统,以确保表壳在经历粗磨、细磨至最终镜面处理的过程中,保持材质的原始稳定性。
自动化机械机芯的精密组装与调试
自动机械机芯作为腕表的动力核心,其内部包含数百个精密零件,如擒纵机构、发条盒和摆轮游丝等。这些零件需要以微米级的精度进行组装,以确保走时的准确性和动力传输的效率。在组装过程中,润滑油的涂抹位置和剂量有着严格的标准,过多的润滑会导致零件阻力增大,而过少则可能引发磨损。
机芯的调试是提升腕表性能的关键环节,通常包括等时性、摆幅和位差等多维度的调整。制表师通过微调摆轮上的快慢针或调节游丝的有效长度,来抵消重力、温度变化对走时精度的影响。现代自动化机械机芯还引入了硅质游丝等新型材料,进一步提升了抗磁性和稳定性,使得腕表在复杂环境下仍能保持可靠的运行状态。
镜面抛光的阶梯式工艺流程
镜面抛光并非单一工序,而是由多个精细步骤组成的阶梯式流程。第一步通常是粗磨,使用不同目数的砂纸或砂轮去除表壳在CNC加工后留下的刀痕和瑕疵。这一步骤要求力度均匀,避免局部过磨导致表壳形状变形。随后进入细磨阶段,使用更细粒度的研磨膏逐步消除粗磨留下的痕迹,使表面逐渐呈现哑光质感。
进入精磨和抛光阶段后,工艺难度显著增加。制表师使用极细的金刚石研磨膏配合软质抛光轮,对表壳表面进行反复擦拭。这一过程需要极高的稳定性,任何微小的抖动都会在镜面上留下可见的痕迹。对于钛金属而言,由于其特殊的物理性质,抛光轮的材料选择至关重要,通常需使用特殊配方的纤维轮,以减少摩擦热并防止表面划伤。
高光反射与表面缺陷的消除
镜面抛光的最终目标是获得如水面般平滑且高反射的表面,完全消除肉眼可见的瑕疵。在高光区域,任何微小的凹坑或划痕都会导致光线的散射,破坏整体的视觉美感。因此,在抛光过程中,制表师会借助高倍放大镜和专用光源,仔细检查表壳的各个曲面,特别是棱角和接缝处,确保每一处细节都经过精细处理。
对于钛金属表壳,表面缺陷的消除还需要克服材料本身的韧性。钛金属在抛光过程中容易发生塑性变形,导致表面出现“橘皮纹”等瑕疵。为了获得完美的镜面效果,有时需要在抛光后进行轻微的喷砂处理,以均匀化表面微观结构,或者采用化学抛光技术,通过化学反应溶解表层微量金属,使表面达到原子级别的平滑。
钛金属表壳与机械机芯的协同效应
钛金属表壳与自动机械机芯的组合,不仅在视觉上呈现出独特的冷冽质感,更在功能上实现了性能的互补。钛金属的低密度特性减轻了腕表整体重量,提升了佩戴的舒适度,而其低导热性则在一定程度上减少了环境温度变化对机芯走时精度的影响。这种材质与机械结构的结合,体现了制表工艺在材料科学与机械工程领域的深度探索。
在装配过程中,钛金属表壳的内部结构需与机芯尺寸完美契合,确保机芯能够稳固安装且不受外力干扰。由于钛金属较软,表壳内部的螺丝孔和卡口设计需经过特殊加固处理,以防止长期使用中出现松动或磨损。这种严密的配合不仅保障了腕表的结构完整性,也延长了整体使用寿命,体现了精密制造中的严谨逻辑。