机械表外观款式
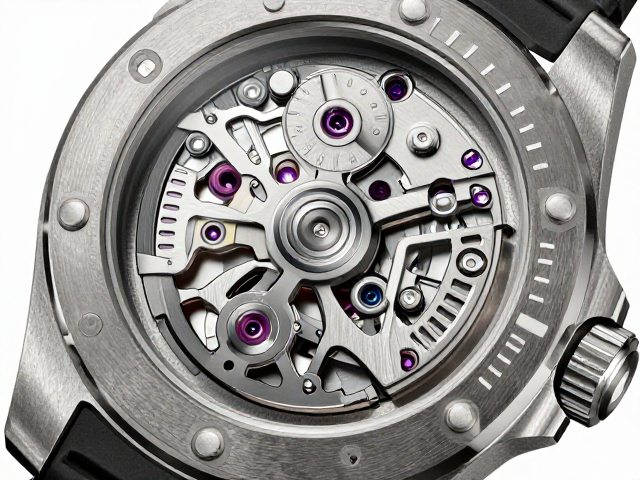
自动机械机芯搭配300米潜水级防水,壳体加固锻造工艺解析
摘要
精密传动与深层压力的对抗平衡 自动机械机芯作为腕表的核心动力源泉,其运作依赖于发条盒释放能量,通过擒纵机构将等量的振动转化为指针的连续运动。当表款被设定为300米潜水级防水时,机芯与表壳之间的气密性成为决定整表性能的关键变量。300米的防水深度意味着表壳需承受约30个大气压的外部挤压,这种压力会直接作用于表冠、表冠管以及底盖等连接部位。若机芯结构存在微小的公差或密封件老化,高压海水极易突破防线,
精密传动与深层压力的对抗平衡
自动机械机芯作为腕表的核心动力源泉,其运作依赖于发条盒释放能量,通过擒纵机构将等量的振动转化为指针的连续运动。当表款被设定为300米潜水级防水时,机芯与表壳之间的气密性成为决定整表性能的关键变量。300米的防水深度意味着表壳需承受约30个大气压的外部挤压,这种压力会直接作用于表冠、表冠管以及底盖等连接部位。若机芯结构存在微小的公差或密封件老化,高压海水极易突破防线,导致机芯内部受潮、齿轮锈蚀,进而引发走时停摆。因此,在研发与制造环节,机芯的封装技术必须与表壳的耐压等级形成严密的匹配,确保在极端环境下,内部精密的机械结构仍能保持稳定的动力传输。
为了应对深层海水的高压侵袭,现代制表工艺通常采用旋入式表冠与底盖设计,配合多层O型密封圈构建严密的防水屏障。然而,仅靠被动密封难以完全应对复杂的水下环境变化,机芯本身的结构稳定性同样至关重要。高抗震性能的机芯能够减少因外部冲击导致的内部零件位移,从而维持走时精度。在实际应用中,机芯的摆轮游丝系统需经过特殊调校,以抵抗水压变化可能引起的微小形变。这种对内部机械稳定性的极致追求,是确保腕表在300米水深下依然精准运行的先决条件,也为后续表壳结构的加固提供了内在支撑。
锻造工艺在壳体强化中的结构优势
锻造工艺通过对金属坯料施加巨大的压力,使其产生塑性变形,从而获得所需的形状、尺寸和机械性能。相较于传统的铸造或切削加工,锻造能够显著改善金属内部的微观组织结构。在高压作用下,金属内部的疏松、气孔和杂质被焊合,晶粒变得细密且分布均匀,这直接提升了材料整体的致密度。对于需要承受极高外部压力的潜水表壳而言,这种致密的结构特性意味着更高的抗拉强度和屈服强度。锻造过程中形成的流线型纤维组织,能够顺着重力或受力方向排列,使得表壳在受到海水挤压或意外撞击时,不易产生裂纹或断裂,从而为内部的机芯提供更为坚固的物理保护层。
300米防水级别的表壳通常选用高强度不锈钢或钛合金作为基材,这些材料在经过锻造处理后,其机械性能得到进一步释放。锻造过程中的温度控制和变形率管理,能够精确调节材料的硬度与韧性平衡。过高的硬度可能导致材料脆性增加,而过低的硬度则无法抵抗高压变形。通过科学的锻造参数设定,表壳能够在保持轻量化优势的同时,具备卓越的抗压能力。这种工艺不仅提升了表壳的整体强度,还改善了材料的耐腐蚀性能,因为均匀的微观结构减少了电化学腐蚀的潜在风险。在实际应用中,锻造表壳能够更有效地分散外部压力,避免应力集中现象,从而延长腕表在恶劣环境下的使用寿命。
壳体加固工艺与机芯封装的协同效应
壳体加固工艺并非孤立存在,而是与机芯的封装技术紧密耦合,共同构建起抵御外部压力的完整体系。在300米防水表款中,表壳的加强筋设计、表耳连接处的增厚处理以及底盖的锁紧结构,均需与机芯的直径、高度以及防水圈的安装位置进行精密计算。加固措施旨在消除表壳在受压时的微小形变,防止因形变导致密封失效。例如,表冠管与表壳本体的连接处通常是压力集中的薄弱环节,通过锻造一体成型或增加加固环,可以显著提升该区域的刚性。这种结构上的强化,确保了在深水高压下,表冠不会因受力不均而发生倾斜或渗漏,从而维持整体防水性能的稳定性。
机芯与加固表壳的协同效应还体现在热膨胀系数与应力释放的管理上。不同材料在温度变化时会产生不同程度的膨胀或收缩,若表壳与机芯组件之间的配合间隙计算不当,可能导致密封件过早老化或机芯部件受损。锻造工艺获得的均匀材料特性,有助于减少因温度变化引起的内应力集中。同时,加固后的表壳能够更好地固定机芯位置,减少机芯在表壳内的晃动,降低因机械振动对防水密封圈的磨损。这种协同作用使得腕表在经历从高温环境到低温水域的快速切换时,仍能保持内部结构的完整性和密封性,确保自动机械机芯在300米水深下的可靠运行。