机械表品类
潜水机械表壳体加厚成型工艺解析,揭秘机械表品类硬核实力
摘要
壳体成型工艺的核心挑战与材料选择 潜水机械表作为专业级腕表,其壳体必须应对深海高压、腐蚀及机械冲击等多重严苛环境,这对成型工艺提出了极高的物理与化学稳定性要求。业界主流方案多采用316L精钢或904L精钢,部分高端型号引入钛合金或陶瓷复合材料,这些材料在应对300米至1000米以上的静水压力时,能通过特定的晶体结构优化来维持极低的形变率。材料本身的纯度控制与锻造密度直接决定了壳体后续加工的可塑性
壳体成型工艺的核心挑战与材料选择
潜水机械表作为专业级腕表,其壳体必须应对深海高压、腐蚀及机械冲击等多重严苛环境,这对成型工艺提出了极高的物理与化学稳定性要求。业界主流方案多采用316L精钢或904L精钢,部分高端型号引入钛合金或陶瓷复合材料,这些材料在应对300米至1000米以上的静水压力时,能通过特定的晶体结构优化来维持极低的形变率。材料本身的纯度控制与锻造密度直接决定了壳体后续加工的可塑性及最终成品的耐腐蚀性能,这是构建硬核防护基础的第一步。
在成型环节,CNC数控机床的高精度切削取代了传统的冲压或铸造,成为主流且更具可控性的工艺路径。通过多轴联动加工中心,工匠或自动化系统能够对金属坯料进行微米级的切削与打磨,确保壳体壁厚均匀且无隐性应力集中点。这种精密加工不仅保留了金属原有的致密性,还为后续的防水密封结构提供了完美的配合基准,使得壳体在承受外部巨大水压时,能够像压力容器般均匀分散受力,避免局部破裂或渗漏。
精密加工中的结构强化与密封逻辑
壳体成型并非简单的外形塑造,其核心在于对表壳几何结构的强化设计,尤其是表冠、底盖及表圈连接处的加固。为了提升抗压能力,现代工艺常在表耳与表壳主体连接处增加金属筋条或采用一体式成型技术,减少焊接点可能带来的脆弱环节。表冠部分通常配备多重螺纹锁紧结构,配合O型橡胶密封圈,在拧紧时形成严密的物理屏障,防止海水通过螺纹间隙侵入机芯内部,这一结构设计需经过严密的公差计算,确保在极端环境下依然能维持严丝合缝的状态。
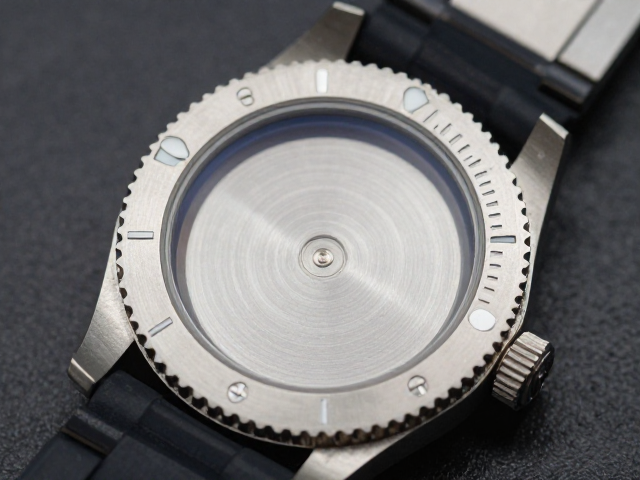
底盖的成型与固定是另一大技术难点,旋入式底盖需要与表壳主体形成严密的螺纹咬合,其加工精度直接影响整表的防水性能。在成型过程中,底盖内侧常设置定位柱或密封槽,确保橡胶垫圈在受力时能均匀压缩,形成周向一致的密封力。此外,部分专业潜水表采用蓝宝石水晶玻璃底盖,其硬度极高但脆性较大,因此在成型后需经过特殊的倒角与抛光处理,以消除微裂纹,确保在深海高压下不会因应力集中而破碎,从而保护内部精密机械结构的安全。
表面处理与长期耐用性保障
成型后的壳体表面需经过严格的拉丝、抛光或喷砂处理,这些工艺不仅关乎美学,更直接影响表壳的耐磨性与抗指纹能力。对于潜水表而言,喷砂或缎面拉丝处理能有效减少表面划痕对整体视觉的影响,同时降低光线反射,便于潜水者在水下快速读取时间。这一过程需严格控制磨料粒度与加工角度,确保表面纹理的一致性与深度,避免因加工过度导致材料厚度不均或强度下降,从而在长期使用中保持防护性能的稳定。
为了进一步提升壳体在海水环境中的耐腐蚀能力,部分工艺会在成型后进行钝化处理或镀层工艺。钝化处理通过化学手段在金属表面形成一层致密的氧化膜,隔绝氧气与氯离子,显著延缓腐蚀进程。若采用PVD(物理气相沉积)等镀层技术,则需精确控制镀膜时间与温度,确保涂层与基材结合紧密,防止在长期浸泡或摩擦中脱落。这些后处理步骤与成型工艺紧密衔接,共同构成了潜水机械表壳体抵御外界侵蚀的一道防线,确保其在恶劣环境中长期保持结构完整与功能正常。