机械表外观款式
国产机械表弧形壳体冲压工艺与小秒盘设计解析
摘要
弧形壳体冲压成型的关键技术难点 机械表壳体的弧形结构对金属板材的延展性与回弹控制提出了极高要求,传统平面冲压难以直接应对三维曲面的成型需求。在加工过程中,铝合金或不锈钢薄板需经历多次渐进式模具冲压,每一道工序的压力分布必须精确计算,以避免材料破裂或厚度不均。实际生产中,模具的圆角半径设计会直接影响表壳侧壁的应力集中情况,过小的半径容易导致材料撕裂,而过大的半径则可能引起成型不足,导致弧形过渡生硬
弧形壳体冲压成型的关键技术难点
机械表壳体的弧形结构对金属板材的延展性与回弹控制提出了极高要求,传统平面冲压难以直接应对三维曲面的成型需求。在加工过程中,铝合金或不锈钢薄板需经历多次渐进式模具冲压,每一道工序的压力分布必须精确计算,以避免材料破裂或厚度不均。实际生产中,模具的圆角半径设计会直接影响表壳侧壁的应力集中情况,过小的半径容易导致材料撕裂,而过大的半径则可能引起成型不足,导致弧形过渡生硬。
为解决成型精度问题,现代工艺常采用等温冲压或液压成形技术辅助,通过控制模具温度与压力曲线,使金属分子结构在受压下保持均匀流动。这种工艺能显著减少后续打磨与抛光的工作量,同时提升壳体表面的光洁度一致性。对于高硬度材质如钛合金,还需特别注意模具磨损问题,因为硬质材料对模具表面的摩擦系数较大,长期使用可能导致模具型腔尺寸变化,进而影响批量生产的一致性。
小秒盘与主表盘的视觉层级构建
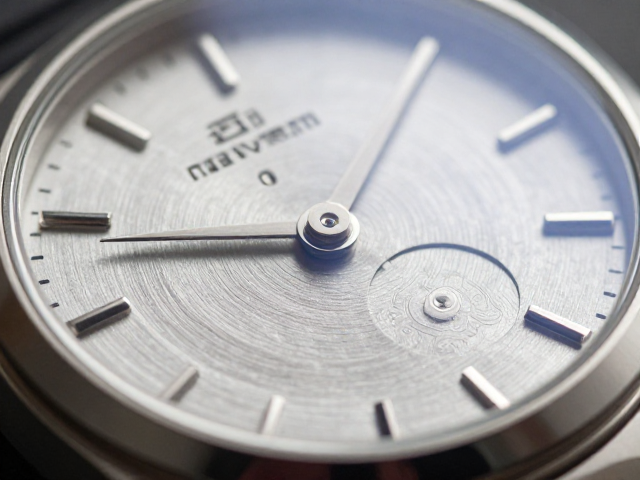
小秒盘作为机械表面的视觉从属元素,其设计核心在于在不破坏整体平衡感的前提下提供清晰的功能读数。设计师通常通过色彩对比、刻度粗细以及指针形态来区分主次,例如将小秒盘底色设为深黑或深蓝,配以银色或白色刻度,利用高反差提升可读性。小秒盘的直径一般控制在表盘直径的三分之一至二分之一之间,这一比例能确保视觉重心稳定,避免因过小而难以辨识,或因过大而喧宾夺主。
在布局逻辑上,小秒盘常位于6点钟或9点钟位置,这种非对称或对称分布需结合表冠位置与整体机芯结构进行统筹。若采用6点钟位置,需考虑与日期窗或其他副盘的避让关系,防止视觉拥挤;若采用9点钟位置,则需平衡左侧表盘空间的留白,营造简洁大气的视觉效果。此外,小秒盘边缘的镶圈处理也至关重要,精细的倒角或拉丝工艺能增强立体感,使副盘在视觉上微微下沉,强化主表盘的悬浮效果。
冲压工艺与表盘设计的协同优化
弧形壳体冲压过程中产生的微小形变会直接影响表盘装配后的平整度,因此表盘基材的厚度与硬度需与壳体成型工艺相匹配。通常,表盘采用铜合金或银质材料,经过硬化处理后具备良好的尺寸稳定性,但在装配到弧形壳体时,需通过精密的压合工艺消除因壳体弧度带来的应力。若表盘与壳体弧度不一致,可能导致指针轴心偏移,进而引发指针蹭盘或转动不畅的问题。
为了提升整体质感,表盘上的印刷或珐琅工艺需考虑弧形壳体的透视效果。在弧形视角下,表盘边缘可能会出现视觉压缩,因此印刷图案的透视变形需经过严格计算,确保从正面观看时图案比例正常。同时,小秒盘的指针长度与弧度也需经过模拟测试,确保在壳体不同角度下,指针尖端与刻度间的间隙保持一致,避免视觉上的倾斜或遮挡。
精度控制与质量检测标准
在冲压与装配环节,微米级的误差累积可能影响机械表的长期走时稳定性与外观品质。因此,生产过程中需引入高精度影像测量仪对弧形壳体的曲率半径进行检测,确保每一批次产品的几何参数符合设计规范。小秒盘的同心度检测也是关键环节,需通过专用检具验证副盘中心与主表盘中心轴线的重合度,误差范围通常控制在0.05毫米以内,以保证视觉上的绝对平衡。
此外,表面处理的质检标准也需覆盖弧形过渡区域,防止因冲压拉伸导致的表面纹理断裂或光泽不均。对于采用特殊涂层或阳极氧化处理的壳体,需验证涂层在弧形部位的附着力与耐磨性,确保长期使用中不会出现剥落或变色。小秒盘指针的动平衡测试亦不可忽视,过大的离心力可能导致指针在运行中产生细微颤动,影响读数的稳定性,因此需通过精密配重工艺确保指针在高速旋转下的平稳性。