机械表材质
316L精钢表壳打磨工艺,揭秘金属锻压成型原理与极致光泽
摘要
316L精钢的分子结构与基础特性 316L不锈钢属于奥氏体不锈钢家族,其显著特征在于添加了约2%至3%的钼元素。这一化学成分的调整,使得材料在抵抗氯化物和其他腐蚀性环境方面表现出优于普通304不锈钢的性能。在手表表壳制造领域,这种高耐蚀性确保了金属长期佩戴不会因汗水、海水或日常化学品侵蚀而产生斑点或锈蚀,为后续的精密加工提供了稳定的物质基础。 该材料中的“L”代表低碳(Low Carbon),其
316L精钢的分子结构与基础特性
316L不锈钢属于奥氏体不锈钢家族,其显著特征在于添加了约2%至3%的钼元素。这一化学成分的调整,使得材料在抵抗氯化物和其他腐蚀性环境方面表现出优于普通304不锈钢的性能。在手表表壳制造领域,这种高耐蚀性确保了金属长期佩戴不会因汗水、海水或日常化学品侵蚀而产生斑点或锈蚀,为后续的精密加工提供了稳定的物质基础。
该材料中的“L”代表低碳(Low Carbon),其碳含量被控制在0.03%以下。低碳设计有效降低了焊接或高温加工过程中碳化物的析出风险,从而避免了晶间腐蚀现象的发生。这种微观结构的稳定性,是表壳能够承受后续高强度锻压成型以及表面极致打磨的前提条件,也为成品在极端环境下的结构完整性提供了保障。
金属锻压成型的力学过程
表壳的成型通常始于整块316L钢坯的加工,通过高精度的CNC数控机床进行初步切削与塑形。这一过程并非简单的切割,而是利用刚性极高的刀具对金属内部晶格进行微观层面的剥离与重塑。现代制表工艺中,锻压技术常被用于制造表耳或表壳侧壁,利用吨位巨大的压力机,将经过退火处理软化处理的钢片瞬间压制成预设形状,这一过程极大地提升了金属内部的致密度。
在锻压过程中,金属晶粒会沿着受力方向发生形变与延展,导致材料产生加工硬化现象。这意味着随着压力施加,金属的硬度和强度逐渐增加,但延展性随之降低。因此,在多次锻压或复杂曲面成型之间,必须定期进行中间退火处理。通过加热至特定温度区间并缓慢冷却,消除内部应力,恢复金属的塑性,确保表壳在后续打磨中不会出现开裂或变形,维持几何尺寸的绝对精准。
表面打磨的多阶段美学逻辑
极致光泽的达成并非一蹴而就,而是依赖于从粗磨到精抛的严密的阶梯式工艺。初始阶段使用不同目数的金刚石砂轮或砂带对表壳表面进行去除加工,消除锻压或CNC加工留下的刀痕与瑕疵。这一过程需要精确控制研磨角度与压力,确保每一道磨痕均匀且平行,为后续镜面效果奠定平整的微观基础。随着目数从240目逐级提升至2000目以上,表面粗糙度显著降低,光线反射开始从漫反射向定向反射过渡。
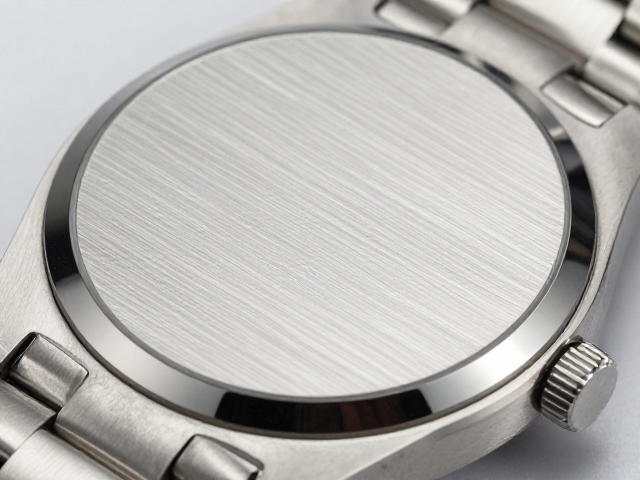
最终阶段的核心在于“镜面抛光”,通常使用柔软的皮革或织物轮配合极细的氧化铝或钻石抛光膏进行手工或机械操作。这一过程去除了微米级别的划痕,使金属表面达到光学级的平滑。对于拉丝工艺,则需使用特定纹理的研磨布或刷子,在表面形成均匀细腻的线性纹理。这种对表面微观几何形状的极致控制,直接决定了光线在金属表面的折射与散射方式,从而呈现出深邃或璀璨的视觉质感。
光泽背后的光学原理
金属表面的光泽感本质上是光线与金属表面微观结构相互作用的结果。当光线照射到经过极致打磨的316L精钢表面时,如果表面平整度高于光的波长,光线会发生镜面反射,形成清晰明亮的高光点。这种高反射率源于316L钢中自由电子对电磁波的响应,抛光工艺通过消除表面凹凸,最大化了这种有序反射的比例,减少了因表面缺陷导致的漫反射和光散射。
然而,不同的表面处理工艺通过人为制造微观结构来改变光的命运。拉丝表面通过无数平行的微槽引导光线,形成柔和、内敛的光带,削弱刺眼的镜面反光,呈现出低调的质感。而镜面抛光则追求极致的光路一致性。在316L精钢中,由于钼元素的存在改善了材料的延展性和韧性,使得在极细粒度抛光下不易产生崩边或橘皮纹,从而能维持更长时间的光学稳定性,让光泽历久弥新。