机械表外观款式
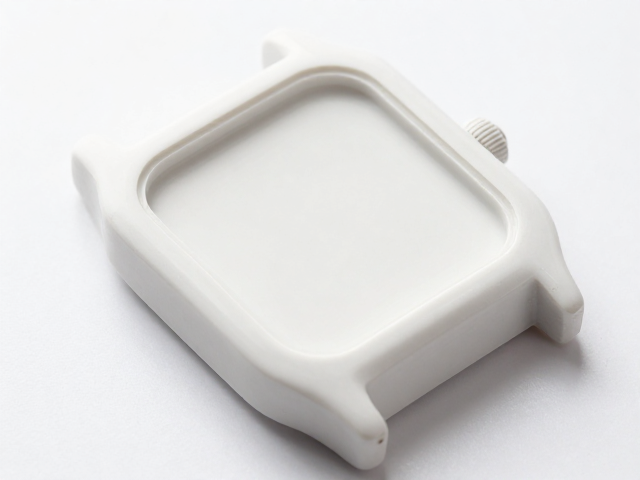
直角壳体塑形工艺,大表径方形陶瓷表壳的精密美学
摘要
陶瓷材质的物理特性与成型挑战 方形陶瓷表壳在精密制造领域长期面临着极高的工艺壁垒,其核心难点源于氧化锆陶瓷在烧结过程中产生的剧烈收缩与形变。这种无机非金属材料在高温环境下会发生致密化过程,若无法精确控制收缩率,原本锐利的直角边缘极易出现圆润化或崩角现象,导致尺寸精度偏离微米级标准。相较于传统金属加工中通过切削、打磨形成的物理定型,陶瓷的成型更多依赖于粉末冶金与高温烧结的化学与物理反应,这一过程要
陶瓷材质的物理特性与成型挑战
方形陶瓷表壳在精密制造领域长期面临着极高的工艺壁垒,其核心难点源于氧化锆陶瓷在烧结过程中产生的剧烈收缩与形变。这种无机非金属材料在高温环境下会发生致密化过程,若无法精确控制收缩率,原本锐利的直角边缘极易出现圆润化或崩角现象,导致尺寸精度偏离微米级标准。相较于传统金属加工中通过切削、打磨形成的物理定型,陶瓷的成型更多依赖于粉末冶金与高温烧结的化学与物理反应,这一过程要求坯体在干燥、压延、烧结等各个环节中保持极低的应力集中。
为了应对上述物理特性,现代制表工艺引入了等静压成型技术,通过均匀施加各向同性的压力,使陶瓷粉末在模具中形成密度一致的素坯。这种初始状态的均匀性是后续保持方形几何结构完整性的基础。在素坯阶段,材料依然保持着类似粉笔的脆性,任何微小的磕碰都可能导致结构性断裂。因此,从素坯到最终成品的过渡阶段,需要极其严密的排胶与烧结曲线控制,确保内部气泡完全排出,同时避免因温度梯度不均引发的翘曲变形,这是实现大表径方形外观稳定性的首要技术前提。
直角边缘的精密打磨与抛光逻辑
大表径方形表壳的视觉张力主要集中在其锐利的直角边缘,这与传统圆形表壳的流线型打磨有着本质区别。直角结构在受力分析中会产生应力集中,因此在打磨过程中,必须采用多级砂纸与专用柔性磨头,对90度夹角进行精细化修整。这一过程并非简单的表面平滑,而是需要保持边缘线条的绝对垂直与平整,任何细微的倒角或弧度都会削弱方形表壳特有的几何美感与力量感。工匠需借助高精度夹具固定表壳,通过手工或半自动化设备进行微米级的材料去除,确保每个侧面与顶面、底面的接合处呈现清晰、锐利的视觉分界线。
抛光阶段则是对表面光泽度与触感的双重考验。陶瓷硬度极高,常规抛光技术难以在其表面形成镜面效果,因此常采用钻石研磨液配合软性抛光轮进行渐进式处理。对于方形表壳,抛光路径需严格遵循几何逻辑,先处理平面,再处理棱线,处理角落,以避免因抛光轮角度偏差导致棱线模糊或平面凹陷。经过多道工序后,表壳表面需达到规定的粗糙度标准,既要有陶瓷特有的温润如玉质感,又要保留方形轮廓的硬朗性格。这种对边缘细节的极致追求,使得方形陶瓷表壳在光线下能呈现出纯净、通透且极具现代感的视觉效果。
大表径结构下的应力管理与装配
当表径尺寸超过常规范围,方形陶瓷表壳的结构稳定性面临更严峻的挑战。大尺寸意味着更大的表面积和更长的力臂,在佩戴过程中因外力冲击产生的应力更容易导致裂纹扩展。为此,设计师需在结构设计上优化壁厚分布,利用有限元分析模拟不同受力场景,确保表壳主体有足够的冗余强度。同时,表耳与表壳主体的连接处是应力集中的重灾区,通常采用一体化成型或精密镶嵌工艺,避免使用过多的粘接剂,以减少因材料膨胀系数差异导致的长期老化风险。
在装配环节,陶瓷表壳与金属表冠、表底盖的配合需要极高的公差控制。由于陶瓷无法像金属那样通过螺纹直接加工出高精度的牙口,通常采用激光焊接或高精度金属嵌件技术进行处理。对于大表径方形表壳,表底的密封结构需经过严密的防水测试,确保在受到冲击时,陶瓷壳体与金属配件之间仍能保持严丝合缝的密封状态。这种跨材质的精密装配,不仅考验制造工艺,更依赖于对材料物理性能的深刻理解,从而在保持方形美学的同时,赋予腕表可靠的机械防护能力。