机械表外观款式
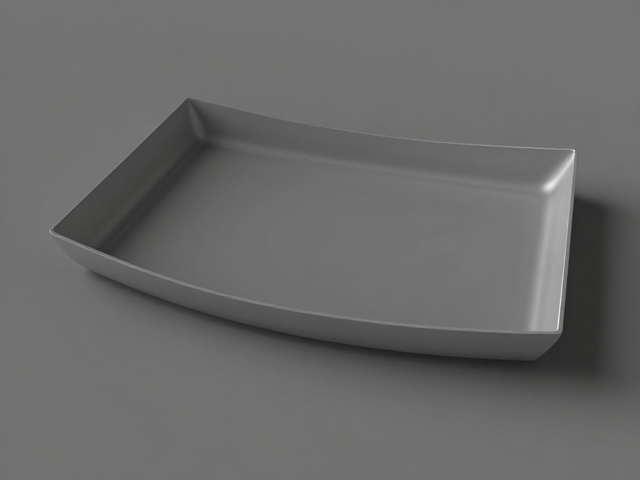
弧形壳体冲压工艺解析,塑造礼品赠送的弧形矩形轮廓
摘要
弧形壳体冲压成型的核心技术路径 弧形矩形轮廓的礼品壳体在制造过程中,主要依赖于高精度模具设计与板材流变特性的精准控制。冲压工艺并非简单的压延,而是通过模具凸模与凹模之间的间隙,使金属板材在径向拉应力和切向压应力的共同作用下,产生塑性变形。对于礼品行业常见的铝合金或不锈钢薄板,材料在经过圆角过渡区域时,极易因摩擦阻力过大出现起皱或破裂现象。因此,工艺解析的核心在于优化压边力分布,利用润滑剂降低接触
弧形壳体冲压成型的核心技术路径
弧形矩形轮廓的礼品壳体在制造过程中,主要依赖于高精度模具设计与板材流变特性的精准控制。冲压工艺并非简单的压延,而是通过模具凸模与凹模之间的间隙,使金属板材在径向拉应力和切向压应力的共同作用下,产生塑性变形。对于礼品行业常见的铝合金或不锈钢薄板,材料在经过圆角过渡区域时,极易因摩擦阻力过大出现起皱或破裂现象。因此,工艺解析的核心在于优化压边力分布,利用润滑剂降低接触面的摩擦系数,确保材料能够均匀流入模具型腔,从而获得表面光洁、无折痕的弧形结构。
在模具结构设计层面,圆角半径的选择直接决定了成型的成功率与零件质量。过小的凹模圆角会增加材料变形抗力,导致局部应力集中,进而引发裂纹;而过大的圆角则可能因压边力分布不均导致零件失稳起皱。实际生产中,通常会根据板材厚度与材质屈服强度,计算最佳圆角半径,一般控制在板材厚度的1至3倍区间。此外,模具表面的硬化处理与精密抛光也是关键步骤,这能有效减少成型过程中的粘模现象,提升弧形壳体的尺寸稳定性,确保每一批次生产的礼品轮廓线条流畅,符合高端礼品对外观精度的严苛要求。
材料选择与成型缺陷的控制策略
不同材质的金属板材在冲压过程中的表现差异显著,直接影响着最终礼品壳体的力学性能与视觉效果。高强度铝合金具有优异的轻量化特性,但其回弹现象较为明显,需要在模具设计时预留反变形补偿,以修正弧形轮廓在脱模后的形状误差。相比之下,深冲不锈钢虽然成型难度较大,但其耐腐蚀性和光泽度更能满足高端礼品的长期保存需求。在实际操作中,需严格控制板材的晶粒度与表面状态,确保材料内部组织均匀,避免在冲压过程中因微观缺陷导致宏观层面的开裂或橘皮现象,从而保障弧形矩形轮廓的几何精度。
成型过程中的常见缺陷如起皱、破裂及回弹,需要通过严密的工艺参数监控加以消除。起皱多发生在法兰边或侧壁过渡区,可通过优化压边圈结构或调整拉深筋形状来抑制材料流动不均;破裂则常发生于模具圆角处,需通过改善润滑条件或降低冲裁速度来解决。对于回弹控制,除了模具几何补偿外,还可采用校正工序,在成型阶段施加局部高压,使材料产生足够的塑性变形以抵消弹性恢复。这些措施的综合应用,使得弧形壳体在保持复杂几何特征的同时,具备足够的结构强度,能够承受礼品包装与运输过程中的常规外力冲击。
后处理工艺对礼品外观与功能的提升
冲压成型后的弧形壳体通常需要进行表面处理,以增强其装饰效果与防护性能。阳极氧化是铝合金礼品壳体的主流工艺,通过电化学作用在表面生成致密的氧化膜,不仅提升了硬度与耐磨性,还可通过染色赋予壳体丰富的色彩,满足不同礼品场景的审美需求。对于不锈钢壳体,拉丝或镜面抛光则是提升质感的关键,精密的机械打磨能消除冲压过程中可能留下的细微划痕,使弧形表面呈现出均匀一致的金属光泽。这些后处理工序不仅改善了视觉效果,还增强了壳体对环境因素的抵抗力,延长了礼品的使用寿命。
装配与检测环节同样影响着最终成品的品质表现。弧形矩形轮廓的壳体在组装时,需确保各接合面的配合精度,避免因累积误差导致外观缝隙不均或结构松动。现代生产线常引入自动化光学检测系统,对弧形曲面的连续性、尺寸公差及表面缺陷进行实时监测,确保每一件产品符合既定标准。通过严格的质量管控体系,从原材料入库到成品出库,每一个环节都经过数据追溯与验证,从而保障弧形礼品壳体在细节处理上的完美呈现,使其在作为馈赠之物时,既能体现工艺的精湛,又能传递出送礼者的用心与品味。