机械表品类
商务男士必知,金属零件机械美学雕刻核心技法
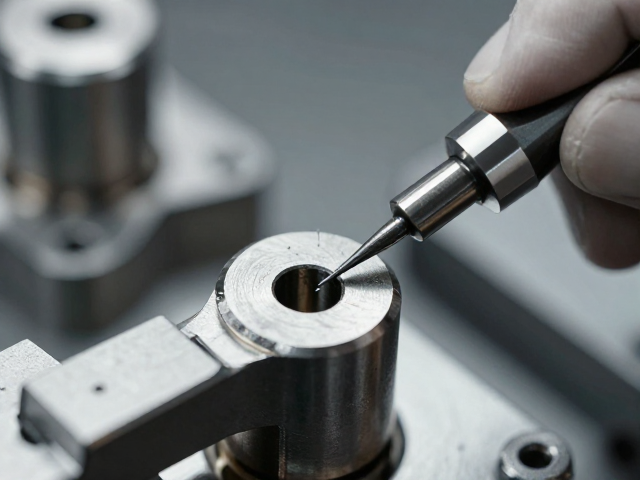
摘要
精密加工中的去毛刺与表面预处理 金属零件在经历车削、铣削或激光切割等初始成型工序后,表面往往残留微小的毛刺、氧化皮或切削残留物,这些微观缺陷会直接阻碍后续雕刻内容的清晰度与附着力。对于追求极致质感的商务礼品或高端机械部件而言,表面的洁净度决定了最终成品的视觉层级。专业的预处理通常涉及超声波清洗与等离子清洗技术,前者利用高频振动剥离缝隙内的顽固油污,后者则通过高能粒子轰击改变材料表面能,增强亲水性
精密加工中的去毛刺与表面预处理
金属零件在经历车削、铣削或激光切割等初始成型工序后,表面往往残留微小的毛刺、氧化皮或切削残留物,这些微观缺陷会直接阻碍后续雕刻内容的清晰度与附着力。对于追求极致质感的商务礼品或高端机械部件而言,表面的洁净度决定了最终成品的视觉层级。专业的预处理通常涉及超声波清洗与等离子清洗技术,前者利用高频振动剥离缝隙内的顽固油污,后者则通过高能粒子轰击改变材料表面能,增强亲水性与附着力。这一阶段的核心在于去除物理杂质,同时避免对基材造成微观划伤,为后续高精度雕刻提供绝对平整的基底。
在处理高硬度合金或精密不锈钢件时,机械打磨与化学抛光需严格遵循材料特性参数。不同批次的钢材其晶格结构存在细微差异,过度的机械抛光可能导致表面晶粒变形,进而在雕刻时出现崩边或纹理不均。实际操作中,常采用软性研磨轮配合微米级金刚石研磨膏进行镜面处理,随后通过去离子水冲洗去除残留研磨介质。对于复杂曲面零件,柔性砂带或磁力研磨设备能更均匀地消除应力集中点,确保雕刻刀具在三维空间移动时的受力平稳。这一基础工序的完成度,直接决定了后续雕刻线条的边缘锐利度与整体光泽的一致性。
激光雕刻的功率密度与扫描路径控制
激光雕刻并非简单的表面蚀刻,其核心在于通过高能量密度的光束与金属材料发生相互作用,形成可控的微观形貌。在金属表面雕刻时,常用的光纤激光器波长为1064nm,该波段能被大多数金属高效吸收并转化为热能。雕刻效果的深浅与清晰度,高度依赖于脉冲宽度、峰值功率及重复频率的精确配比。短脉冲(纳秒级)适用于高反射材料如铜、铝的表面标记,能瞬间气化材料形成清晰字痕;而长脉冲或连续波则常用于需要深色氧化效果的碳钢表面处理,通过控制热影响区(HAZ)的大小,实现从银白色到深黑色的丰富色彩层次。
扫描路径的设计直接影响雕刻的效率与美观度,尤其是对于商务场景中常见的矢量图形与细线条。单向扫描虽速度快,但易因热积累导致线条边缘发糊;双向扫描结合动态功率调整,能显著改善细节表现,但需解决往返扫描时的接刀痕问题。实际应用中,常采用分层扫描策略,先以低功率快速勾勒轮廓,再以高功率填充内部细节,进行精修描边。对于金属光泽表面,雕刻后常伴随轻微的表面粗糙度增加,这会改变光线的反射方式,形成哑光或拉丝质感。精准控制激光焦点位置,确保光斑始终落在最佳焦深范围内,是避免雕刻内容模糊或过深的关键,尤其在处理微小字体或复杂徽标时,焦距的稳定性决定了作品的精细上限。
数控铣削雕刻的刀具几何与切削参数
相较于激光加工,数控铣削雕刻通过物理切削去除材料,能在金属表面形成具有立体浮雕感的三维结构。刀具的选择是核心变量,硬质合金铣刀因其高耐磨性成为主流,但刀尖半径、螺旋角及刃数直接影响排屑效果与表面光洁度。微细雕刻常选用刀尖半径小于0.1mm的球头刀,以最小化切削痕迹,提升曲面过渡的自然感。切削参数方面,进给速度与主轴转速需根据材料硬度动态调整,高硬度合金需降低进给以保护刀具,而铝合金则可提高转速以获得更佳表面质量。切削液的使用不仅用于冷却,更能减少刀具与工件间的摩擦,防止金属屑粘连影响雕刻精度。
在雕刻复杂曲面或深腔结构时,刀具的悬伸长度与刚度会引发振动,导致表面出现振纹或尺寸偏差。为克服这一物理限制,实际加工中常采用五轴联动技术,使刀具始终保持与曲面法向垂直,从而优化切削角度,减少刀具侧刃接触,提升表面质量。此外,分层切削策略至关重要,粗加工去除大部分余量,精加工则使用更小直径刀具进行细部修整,通过高速精铣消除刀痕。对于商务男士偏爱的机械腕表部件或钢笔笔夹,其雕刻往往涉及极浅的浮雕与极细的线条,此时需采用高刚性主轴与高精度编码器,确保微米级的定位精度,使雕刻图案在光照下呈现出锐利的边缘与均匀的阴影过渡,体现机械制造的精密美学。