机械表外观款式
钛金属表壳多厚?揭秘镜面抛光加工技法与极致轻薄工艺
摘要
钛金属表壳的物理特性与厚度基准 钛金属因其独特的原子结构,密度约为4.51 g/cm³,显著低于传统不锈钢的7.93 g/cm³。这一物理差异使得钛合金在制造表壳时,能够在保持同等结构强度的前提下,通过材料减薄实现更轻薄的整体形态。行业主流的高端钛金属腕表,其表壳厚度通常控制在38毫米至45毫米之间,具体数值取决于机芯类型及防水需求。例如,部分采用一体化钛金属表壳设计的潜水腕表,其厚度往往维持在
钛金属表壳的物理特性与厚度基准
钛金属因其独特的原子结构,密度约为4.51 g/cm³,显著低于传统不锈钢的7.93 g/cm³。这一物理差异使得钛合金在制造表壳时,能够在保持同等结构强度的前提下,通过材料减薄实现更轻薄的整体形态。行业主流的高端钛金属腕表,其表壳厚度通常控制在38毫米至45毫米之间,具体数值取决于机芯类型及防水需求。例如,部分采用一体化钛金属表壳设计的潜水腕表,其厚度往往维持在40毫米左右,这得益于钛合金较高的屈服强度,使得表壳壁无需像钢制表壳那样过厚以抵抗外部压力。
在精密加工领域,钛金属的延展性与硬度平衡是一大技术难点。相比不锈钢,钛合金在切削过程中会产生更高的摩擦热,且容易因加工硬化导致刀具磨损。因此,表壳的壁厚设计必须经过严密的有限元分析,以确保在常规佩戴应力下不发生形变。目前市场上常见的钛金属表壳,其侧壁厚度多分布在1.2毫米至1.8毫米区间,这一厚度既能保证表壳在承受内部机芯震动及外部冲击时的完整性,又能最大化保留轻量化优势。
镜面抛光的核心技法与表面处理
钛金属镜面的抛光并非简单的表面打磨,而是一套严密的多步骤表面处理流程。由于钛金属表面会自然形成致密的氧化层,这层氧化膜虽然耐腐蚀,但会阻碍传统抛光剂的附着。因此,工匠通常需要先通过粗磨去除表面瑕疵,随后使用不同目数的金刚石研磨盘进行逐级细磨。从1200目至5000目,每一道工序都需要彻底清除上一道工序留下的划痕,这是获得高反射镜面效果的基础。
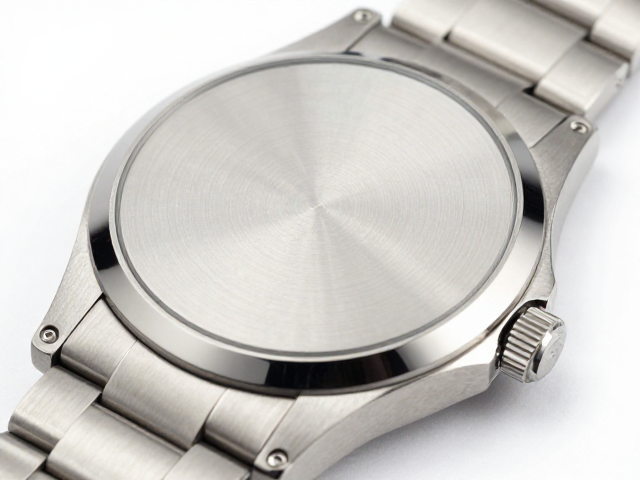
在最终的镜面处理阶段,传统的“镜面抛光”(Mirror Polish)常采用羊毛轮配合极细的氧化铝或钻石研磨膏进行手工或机械抛光。对于钛金属而言,为了达到类似镜面玻璃般的清澈光泽,往往需要在抛光过程中严格控制转速和压力,以避免因过热导致钛金属表面产生变色或烧伤。部分高端工艺还会引入电解抛光技术,通过电化学作用平滑微观表面的峰谷,使光线反射更加均匀,从而呈现出深邃且纯净的视觉效果。
极致轻薄工艺的结构优化策略
实现钛金属表壳的极致轻薄,核心在于结构力学与材料科学的深度结合。设计师通常会采用“骨架式”或“镂空式”内部结构,在不影响整体刚性的前提下,去除非功能性区域的冗余材料。这种设计不仅降低了整体重量,还缩短了机芯震动传递至表壳的路径,有助于提升腕表的抗震性能。此外,钛金属表壳常与蓝宝石水晶玻璃表镜采用无缝压接或特殊胶粘合技术,减少传统表圈结构,从而在视觉和物理尺寸上进一步压缩厚度。
现代CNC五轴联动加工技术为钛金属的轻薄化提供了精准的制造保障。通过高精度数控设备,工程师可以精确控制表壳内壁的弧度与厚度分布,确保每一处过渡平滑且符合应力分散原则。例如,在表耳与表壳连接处,通过一体化成型工艺减少拼接缝隙,既提升了防水性能,又避免了因多层叠加增加厚度。这种从设计源头到制造终端的全方位优化,使得钛金属腕表能够在视觉上呈现出轻盈通透的质感,同时保持卓越的耐用性。