机械表外观款式
自动机械机芯壳体拉丝处理技法与售后保修详解
摘要
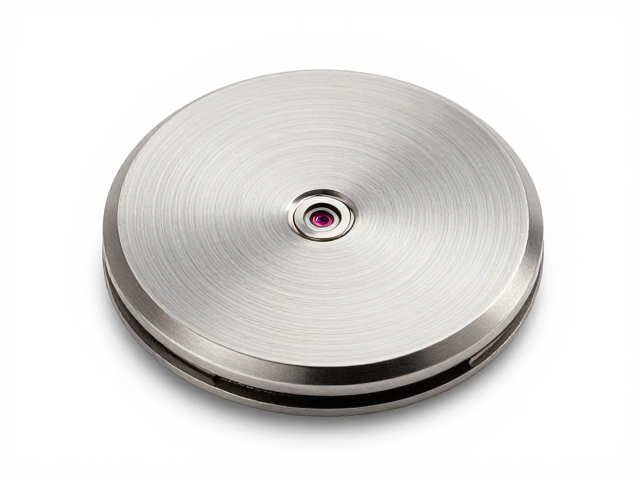
自动机械机芯壳体拉丝处理的工艺逻辑与表面形态 自动机械机芯的壳体拉丝处理并非简单的表面打磨,而是一道涉及微观物理形变与光学反射控制的精密工序。在制表工业中,这种处理旨在通过定向的微粒摩擦,在金属基底(通常为精钢、钛金属或特殊合金)表面形成均匀且连续的微米级纹理。这种纹理不仅能够削弱环境光下的镜面反射,提升佩戴时的视觉舒适度,更关键的是,它能有效掩盖日常佩戴中产生的细微划痕,延长表壳外观的持久性。
自动机械机芯壳体拉丝处理的工艺逻辑与表面形态
自动机械机芯的壳体拉丝处理并非简单的表面打磨,而是一道涉及微观物理形变与光学反射控制的精密工序。在制表工业中,这种处理旨在通过定向的微粒摩擦,在金属基底(通常为精钢、钛金属或特殊合金)表面形成均匀且连续的微米级纹理。这种纹理不仅能够削弱环境光下的镜面反射,提升佩戴时的视觉舒适度,更关键的是,它能有效掩盖日常佩戴中产生的细微划痕,延长表壳外观的持久性。拉丝的方向、粗细以及深度,直接决定了最终成品的质感表现,常见的有直丝、圆丝、太阳纹以及更复杂的交叉拉丝,每一类工艺对夹具的稳定性和磨头的材质都有着截然不同的要求。
工艺的核心在于拉丝轮的移动轨迹与压力控制。传统的手工拉丝难以保证批量生产的一致性,现代制表业更多采用高精度数控机床配合特制尼龙或碳化钨磨轮进行作业。磨轮表面的研磨颗粒粒度需经过严格筛选,从粗磨到精抛,每一步的目数变化必须平滑过渡,以避免在微观层面留下阶梯状痕迹。对于复杂的双面或多角度拉丝结构,还需要设计专门的柔性夹具来固定机芯壳体,确保在不同加工角度下,金属表面的应力分布均匀,防止因受力不均导致的局部变形或纹理断裂。这种对微观结构的精细操控,是区分普通饰品与精密计时工具外观品质的关键所在。
自动化拉丝设备的技术参数与质量控制标准
高精度的自动拉丝设备通常配备多轴联动系统,能够实现X、Y、Z轴以及旋转轴的复合运动。在实际生产中,设备的运行速度、进给频率以及磨轮转速是一组需要精确匹配的数据。例如,对于直径为40毫米的标准精钢表壳,磨轮的线速度通常控制在每秒1-2米之间,以确保纹理的细腻度;若速度过快,容易因摩擦过热导致金属表面产生微裂纹或变色;若速度过慢,则效率低下且纹理可能因磨轮磨损不均而出现色差。此外,冷却系统的介入也是必不可少的,微量液滴的喷洒能有效降低加工区域的温度,防止金属屑粘连在模具表面,影响后续批次的加工质量。
质量控制环节主要依赖于光学检测仪器与人工目视检查的双重结合。高分辨率工业相机会对拉丝区域进行扫描,通过图像分析软件检测纹理的连续性、宽度一致性以及是否存在断纹或黑点。对于高端机芯壳体,还会使用轮廓投影仪测量拉丝深度,确保其符合设计规范,通常要求深度误差控制在微米级别。除了外观检查,附着力测试也是重要一环,通过胶带粘贴后剥离,验证表面氧化层或预处理的涂层是否因拉丝过程中的机械应力而脱落。只有当所有数据指标落入预设的公差范围内,成品才能进入下一道工序,这种基于数据反馈的质量管理体系,是确保每一枚机芯壳体外观一致性的技术基石。
机芯壳体拉丝层的耐磨性与环境耐受机制
拉丝处理后的金属表面,其耐磨性能与原始镜面状态有着显著差异。微观上的沟槽结构在一定程度上增加了表面积,使得表面硬度在宏观表现上更为稳定。然而,这种结构的耐久性高度依赖于基材的金属特性及后续的表面硬化处理。在盐雾测试中,经过适当钝化处理的拉丝精钢壳体,其抗腐蚀能力远优于未处理的粗糙表面,因为均匀的纹理减少了腐蚀介质在微观凹陷处的积聚。测试数据显示,在标准盐雾箱中连续暴露12小时后,合格品的表面无明显点蚀现象,这证明了拉丝工艺与表面钝化协同作用的有效性。
在日常佩戴场景中,拉丝表壳对轻微摩擦的抵抗力优于镜面抛光,但这并不意味着完全免划痕。当硬质物体(如灰尘中的石英颗粒或金属钥匙)划过表面时,拉丝纹理会引导划痕的方向,使其与原有纹理平行,从而在视觉上不易察觉。相比之下,镜面抛光一旦产生划痕,会立即破坏光线的单一反射路径,形成明显的白光漫反射,显得更为突兀。因此,拉丝处理实际上是一种“容错”设计,它通过改变光的散射方式,降低了日常磨损对美观度的负面影响。这种物理特性使得拉丝机芯壳体在长期佩戴后,依然能保持较好的视觉完整性,减少了因外观瑕疵导致的用户焦虑。
售后保修范围内的外观缺陷认定与处理边界
在自动机械机芯的售后保修体系中,拉丝处理相关的外观问题有着严密的认定标准。通常情况下,因正常佩戴产生的轻微磨损、纹理模糊或局部光泽度下降,不属于保修范围,这被视为材料的老化与物理损耗。然而,若出现非人为因素导致的拉丝纹理大面积脱落、严重色差或因制造工艺缺陷导致的明显断纹、黑斑,则属于质量问题,符合保修条件。维修人员在鉴定时,会依据出厂时的标准样件进行比对,重点检查纹理的连续性与深度一致性,而非主观判断其“新旧程度”。
对于确认为工艺缺陷的机芯壳体,售后处理通常采取更换组件或专业修复的方式。由于拉丝工艺的高度专业化,现场修复难以达到原厂标准,因此大多数品牌方会选择直接更换新的机芯壳体组件。在更换过程中,新组件必须经过严格的外观检验,确保其拉丝方向、粗细与同系列其他部件协调统一。若因用户不当清洁(如使用腐蚀性溶剂或硬毛刷)导致拉丝表面受损,则不在保修范围内,但品牌方可能提供有偿的专业护理服务,通过重新打磨和拉丝恢复部分外观特征。这种清晰的权责划分,既保障了用户的合法权益,也维护了制造标准的严肃性。
专业护理对拉丝表壳寿命的延长策略
正确的日常清洁方式是维持拉丝机芯壳体外观的关键。建议使用柔软的超细纤维布轻轻擦拭表面,以去除汗渍、油脂和灰尘。对于顽固污渍,可蘸取少量中性清洁剂(如稀释的温和肥皂水)进行局部清洁,随后立即用清水冲洗并用软布擦干。绝对禁止使用含有研磨颗粒的清洁膏、超声波清洗机(除非官方明确许可)或高压水枪,这些方式极易破坏拉丝纹理的微观结构,导致表面发白、毛糙甚至纹理扭曲。定期清洁不仅能保持美观,还能防止污垢长期堆积腐蚀金属表面,间接延长壳体的使用寿命。
在存放与佩戴习惯方面,避免机芯壳体与硬物剧烈碰撞或摩擦是基本准则。虽然拉丝表面具有一定的抗划痕能力,但剧烈的物理冲击仍可能导致局部凹陷或纹理变形。建议在不佩戴时,将手表存放在干燥、无磁性的专用表盒中,最好配有独立的隔层,防止不同表款之间的相互摩擦。对于经常从事体力劳动或户外活动的使用者,可考虑选择经过特殊硬化处理(如DLC涂层或陶瓷复合层)的拉丝壳体,这类材料在保持拉丝视觉风格的同时,提供了更优异的耐磨与抗冲击性能,从而在恶劣环境下更好地保护机芯内部结构。