机械表材质
5级钛合金熔炼提纯工艺,如何实现高强度耐冲击?
摘要
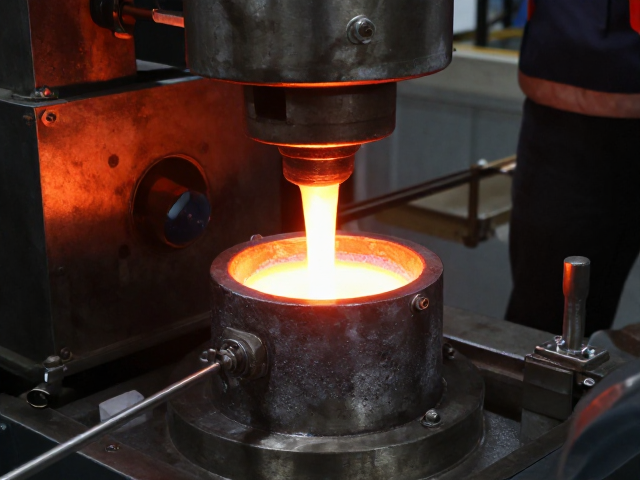
真空自耗电弧熔炼的核心控制逻辑 5级钛合金(通常对应TA1或工业纯钛的高纯净度等级)的熔炼过程高度依赖真空自耗电弧熔炼(VAR)技术,其核心在于通过反复的熔炼循环消除杂质并均匀化微观组织。在真空环境下,电极棒与水冷铜坩埚之间产生高温电弧,使合金逐步熔化并凝固。这一过程会引发强烈的冶金反应,特别是碳、氧、氮等间隙原子的去除。通过精确控制真空度维持在10-100 Pa范围内,可以有效抑制吸气反应,确
真空自耗电弧熔炼的核心控制逻辑
5级钛合金(通常对应TA1或工业纯钛的高纯净度等级)的熔炼过程高度依赖真空自耗电弧熔炼(VAR)技术,其核心在于通过反复的熔炼循环消除杂质并均匀化微观组织。在真空环境下,电极棒与水冷铜坩埚之间产生高温电弧,使合金逐步熔化并凝固。这一过程会引发强烈的冶金反应,特别是碳、氧、氮等间隙原子的去除。通过精确控制真空度维持在10-100 Pa范围内,可以有效抑制吸气反应,确保基体的纯净度,这是实现后续高强度与耐冲击性能的基础前提。
熔炼过程中的热场稳定性直接决定了铸锭内部的偏析程度。为了获得均匀的晶粒结构,需要对冷却水流量、电弧电压及电流密度进行动态匹配。当电极消耗至末端时,熔池底部的凝固界面形状会影响溶质元素的分布。通过优化二次熔炼工艺,即对已凝固的铸锭重新作为电极进行第二次或第三次熔炼,可以显著降低枝晶偏析,使氧、氮含量控制在极低水平。这种微观成分的均匀性是材料在受到冲击载荷时,避免应力集中引发裂纹扩展的关键物理基础。
等温锻造与微观组织的调控机制
熔炼完成的铸锭需要经过等温锻造处理,这是细化晶粒、提升力学性能的关键步骤。5级钛合金在锻造过程中,需将加热温度控制在β相变点以下,通常在750-850℃区间进行多道次变形。等温锻造能够保持恒定的变形温度和应变速率,促进动态再结晶过程的充分进行。这种工艺手段使得粗大的铸态组织转变为细小、等轴的铁素体晶粒,晶粒尺寸通常可控制在10-50微米范围内。细晶强化效应不仅提高了材料的屈服强度,还显著提升了断裂韧性,使其在动态冲击环境下表现出更优的能量吸收能力。
微观组织的演变还伴随着织构的调控。在等温锻造过程中,通过调整锻造比和变形路径,可以削弱有害的择优取向,使晶体取向趋于随机分布。这种各向同性的微观结构特征,对于抵抗多方向冲击载荷至关重要。当材料受到瞬时冲击时,均匀的等轴晶粒能够通过晶界滑移和位错运动分散冲击能量,避免局部塑性变形过大导致的脆性断裂。此外,锻造过程中引入的适量形变储能,为后续的固溶处理提供了必要的驱动力,进一步优化了材料的综合服役性能。
固溶时效处理与相变强化效应
固溶时效处理是赋予5级钛合金最终高强度和耐冲击性能的热力学手段。将等温锻造后的材料加热至β相区以下某一临界温度(如650-750℃),保温一定时间后快速冷却,形成亚稳态的α相结构。这一过程消除了锻造过程中残留的内应力,并使析出相均匀分布。对于高纯净度的5级钛合金,由于杂质元素极少,固溶处理的主要目的是调控α相的形态和尺寸,使其呈现为细小的针状或等轴状分布。这种微观形态的调控直接影响了材料的硬度和延展性的平衡。
时效处理阶段,通过在较低温度(如450-550℃)下长时间保温,促使细小的强化相析出。虽然5级钛合金主要依靠固溶强化和细晶强化,但适度的时效处理可以进一步钉扎位错,提高材料的抗拉强度。在耐冲击性能方面,均匀的时效组织确保了材料在受到冲击时,裂纹扩展路径更加曲折,需要消耗更多的能量。这种微观层面的阻碍机制,使得材料在保持高强度的同时,仍能具备足够的塑性变形能力,从而在极端工况下避免突发性断裂。
表面完整性与冲击疲劳性能保障
材料的耐冲击性能不仅取决于内部组织,还与表面完整性密切相关。5级钛合金在加工过程中,表面容易产生微裂纹、划痕或残余拉应力,这些缺陷在冲击载荷下极易成为裂纹源。因此,必须通过精密磨削、喷丸强化或电解抛光等表面处理技术,消除表面缺陷并引入压应力层。喷丸强化通过高速弹丸冲击表面,使表层发生塑性变形,形成残余压应力区。这种压应力层能够有效抵消外部冲击载荷产生的拉应力,抑制裂纹的萌生和扩展,显著提升材料的冲击疲劳寿命。
此外,表面粗糙度的控制也是保障耐冲击性能的重要环节。过大的表面粗糙度会导致应力集中系数升高,在动态冲击下引发局部屈服。通过超精密加工技术将表面粗糙度控制在Ra0.4μm以内,可以最大限度地减少应力集中效应。在实际工程应用中,表面完整性还与清洁度有关,需确保表面无油污、氧化皮等污染物,以避免在冲击过程中因界面结合力不足导致分层或剥落。良好的表面状态与优化的内部组织相结合,共同构建了5级钛合金在高强度和耐冲击方面的双重保障体系。