机械表外观款式
40毫米表径镜面抛光技法,宝石轴承下的极致工艺解析
摘要
40毫米表径的视觉平衡与佩戴逻辑 40毫米在机械腕表领域常被视为现代佩戴的“黄金尺寸”,这一规格在视觉张力与日常实用性之间构建了严密的平衡。相较于38毫米的复古内敛或42毫米以上的强势存在感,40毫米表径能更自然地覆盖大多数成年男性的腕围,既不会因过窄显得局促,也不会因过宽导致表耳悬空或活动时产生明显的位移。这种尺寸下的表壳比例,要求制表师在表盘布局、指针长度以及表耳连接处进行严密的几何计算,以
40毫米表径的视觉平衡与佩戴逻辑
40毫米在机械腕表领域常被视为现代佩戴的“黄金尺寸”,这一规格在视觉张力与日常实用性之间构建了严密的平衡。相较于38毫米的复古内敛或42毫米以上的强势存在感,40毫米表径能更自然地覆盖大多数成年男性的腕围,既不会因过窄显得局促,也不会因过宽导致表耳悬空或活动时产生明显的位移。这种尺寸下的表壳比例,要求制表师在表盘布局、指针长度以及表耳连接处进行严密的几何计算,以确保整体形态的协调。
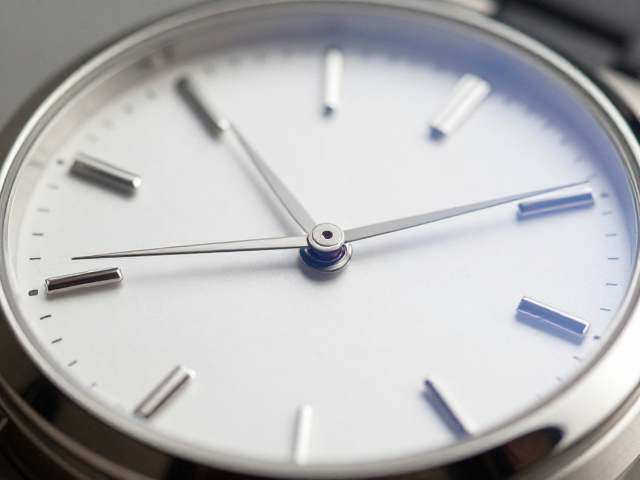
镜面抛光技法在此尺寸下不仅是装饰需求,更是塑造光影层次的关键手段。高抛光表面能像透镜一样折射光线,使金属表壳在不同角度下呈现流动的光感。对于40毫米的表圈或表耳而言,抛光的弧度处理必须极其精准,任何微小的切面偏差都会在强光下被无限放大,形成难看的棱线或阴影断层。因此,这一尺寸的抛光工艺往往更强调边缘的圆润过渡,而非生硬的直角切割,以此提升整体的高级质感。
镜面抛光的物理原理与材料挑战
镜面抛光并非简单的打磨,而是通过不同目数的砂纸或研磨膏,逐步消除金属表面的微观划痕,直至达到光学级别的平整度。这一过程对材料特性极为敏感,不锈钢、钛金属或贵金属的硬度与延展性各不相同,决定了抛光时的施力技巧。例如,不锈钢在高频摩擦下容易产生热变形,若冷却不足或力度不均,可能导致表面出现橘皮纹或局部发黑,进而破坏镜面的纯净感。
在40毫米表径的精密结构中,抛光区域通常集中在表圈、表耳侧面以及表冠周围。这些部位不仅面积较小,且几何形态复杂,涉及内角、外角及曲面的多重转换。工匠需要使用特制的抛光轮和不同硬度的抛光蜡,对这些细微区域进行微米级的修整。这一过程无法完全依赖机械自动化,因为机械抛光难以处理表耳与表带连接处的死角,必须依靠人工手持抛光杆进行多角度介入,以确保每一处反光点的一致性。
宝石轴承的微观结构与润滑机制
机械机芯中的宝石轴承,通常由合成红宝石(刚玉)制成,其硬度仅次于钻石,莫氏硬度高达9级。在40毫米表径的机芯中,宝石轴承承担着减少齿轮轴尖摩擦的核心功能。这些轴承并非简单的孔洞,而是经过精密钻孔和倒角处理的复杂结构。宝石内部的微小空洞( jewel hole)必须与金属轴尖形成完美的点接触,这种接触方式能将滑动摩擦转化为极小面积的滚动或滑动,从而降低能量损耗。
宝石轴承的镶嵌工艺直接影响腕表的走时精度与寿命。在微型机芯中,宝石轴承通常通过金属套筒(chaton)固定,套筒需嵌入机芯夹板的预留孔位中。这一过程要求极高的同心度,若宝石倾斜或受力不均,会导致轴尖磨损加剧,进而引发走时误差。此外,宝石表面的抛光度直接影响润滑油膜的稳定性,粗糙的表面会增加摩擦系数,导致油脂快速变质或干涸,因此宝石的内孔和外缘均需经过精细研磨,确保光滑无瑕疵。
工艺融合下的极致细节呈现
当镜面抛光的表壳与搭载宝石轴承的机芯结合时,腕表的工艺价值体现在内外兼修的细节中。40毫米表径的表壳抛光不仅关乎外观,更影响着机芯装配时的应力分布。经过精密抛光的表壳内壁,需与机芯夹板保持严丝合缝的贴合,任何因抛光过度导致的尺寸偏差,都可能影响表冠的操作手感或防水性能。因此,抛光工艺必须与机械加工保持极高的同步性,确保每一处曲面既符合美学标准,又满足机械装配的公差要求。
宝石轴承在机芯中的排列与固定,也需要与表壳的抛光工艺形成呼应。在透明底盖的设计中,宝石轴承的红色光泽与经过镜面处理的金属夹板形成鲜明的视觉对比,这种色彩与质感的碰撞,是机械腕表工艺美学的核心体现。工匠在组装时,需确保每一颗宝石轴承的位置准确无误,同时避免抛光过程中产生的金属碎屑污染机芯内部。这种对洁净度与精度的双重控制,使得40毫米镜面抛光腕表成为机械工艺与表面处理技术高度融合的产物。