机械表品类
金属零件雕刻技法,镂空盘与旋入式底盖的工艺细节解析
摘要
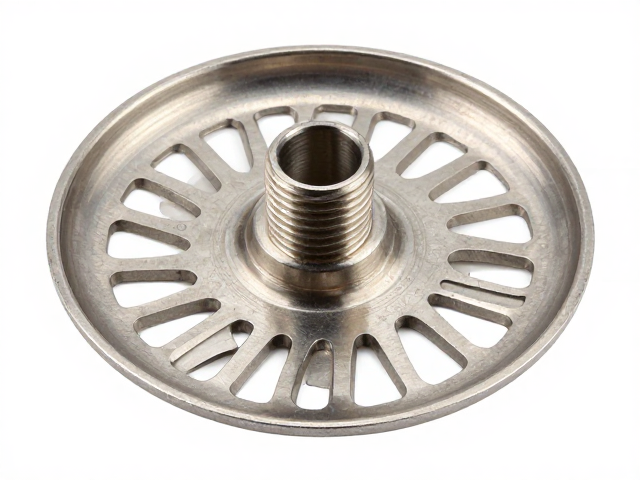
金属镂空盘的精密切割与支撑结构 金属镂空盘的制作核心在于材料在去除多余部分后仍需保持极高的结构稳定性,这要求工匠对金属晶格特性有严密的计算。传统工艺多采用激光切割或精密线切割技术,能够处理钛合金、不锈钢及铝合金等不同硬度的材料,切口宽度通常控制在0.1毫米至0.3毫米之间,以确保线条的流畅与锐度。在实际操作中,设计师需预先在CAD软件中模拟应力分布,特别是在大平面镂空区域,必须通过增加隐形的连接
金属镂空盘的精密切割与支撑结构
金属镂空盘的制作核心在于材料在去除多余部分后仍需保持极高的结构稳定性,这要求工匠对金属晶格特性有严密的计算。传统工艺多采用激光切割或精密线切割技术,能够处理钛合金、不锈钢及铝合金等不同硬度的材料,切口宽度通常控制在0.1毫米至0.3毫米之间,以确保线条的流畅与锐度。在实际操作中,设计师需预先在CAD软件中模拟应力分布,特别是在大平面镂空区域,必须通过增加隐形的连接点或采用网状交织结构来分散外力,防止成品因轻微碰撞而发生断裂。
支撑结构的设计往往隐藏在视觉盲区,却决定了整体的耐用度。高难度的镂空盘常采用“内嵌骨架”或“多点悬浮”设计,即在镂空图案的关键受力节点设置微小的金属桥接,这些桥接点经过精细打磨,表面处理后几乎不可见。对于大面积镂空,工匠会利用金属本身的弹性形变,通过冷锻或热整形技术,使盘体在受力时产生微量的弹性回复,而非塑性变形。这种工艺细节不仅提升了产品的物理性能,也使得镂空图案在光影下呈现出独特的立体层次感,避免了平面切割带来的单薄感。
旋入式底盖的螺纹精度与密封机制
旋入式底盖与盘体的连接依赖于高精度的螺纹加工,其公差等级通常需达到6H或7H级,以确保旋合顺畅且无松动。在CNC加工或车削过程中,螺纹的中径、大径和小径需经过三坐标测量仪严格检测,螺距误差通常控制在0.02毫米以内。这种精密配合能够承受反复旋开与闭合的机械应力,同时提供足够的摩擦力矩,防止因震动导致盖子意外脱落。螺纹的起始角和收尾角经过特殊处理,避免了锐边切割,既保护了用户手指,也延长了螺纹使用寿命。
密封机制是旋入式底盖的另一项技术关键,尤其在涉及液体盛装或防潮场景时,密封圈的材质与安装槽设计至关重要。常见的密封方案采用食品级硅胶或氟橡胶材质的O型圈,嵌入底盖内侧的梯形槽中。当盖子旋紧时,O型圈受到径向挤压,填充螺纹间隙及端面微观不平处,形成严密的物理屏障。部分高端工艺还采用双重密封设计,即在O型圈基础上增加金属端面硬性密封,通过金属间的微观贴合进一步阻断渗透路径。这种组合结构不仅提升了密封可靠性,也使得整体连接件在长期使用中不易因密封圈老化而失效。
表面处理与装配公差控制
金属零件在雕刻与成型后,表面状态直接影响其美观度与耐腐蚀性。常见的表面处理工艺包括喷砂、拉丝、镜面抛光及PVD真空镀膜。喷砂处理能赋予金属均匀的哑光质感,同时掩盖微小的加工刀痕;拉丝则通过单向研磨形成细腻的纹理,增强视觉延伸感。在装配过程中,不同工艺形成的表面粗糙度会直接影响旋入式底盖的配合手感。例如,镜面抛光的螺纹面需保持极高的光洁度,以减少旋合时的摩擦阻力,而喷砂处理的端面则可能因颗粒残留影响密封效果,因此需在装配前增加超声波清洗工序,确保无杂质残留。
装配公差的控制贯穿于从零件加工到最终组装的全过程,直接影响产品的良品率与用户体验。旋入式底盖与盘体的配合间隙通常控制在0.05毫米至0.1毫米之间,这一范围既能保证足够的操作空间,避免卡死,又能防止因间隙过大导致晃动或异响。在批量生产中,工匠会使用专用检具对螺纹通止规进行抽检,确保每一批次的零件符合预设公差。此外,装配时的扭力控制也至关重要,过大的扭力可能导致螺纹滑牙,过小的扭力则无法达到预定的锁紧力。通过标准化的装配流程与严格的公差管理,金属镂空盘与旋入式底盖的结合达到了结构与美学的双重平衡。