机械表材质
金属锻压成型原理,复古经典防水密封件工艺解析
摘要
金属锻压成型的物理力学基础 金属锻压成型的核心在于利用金属材料在室温或高温状态下表现出的塑性变形特性,通过施加超过其屈服强度的外力,使材料发生不可逆的形状改变。这一过程严格遵循连续介质力学中的弹塑性理论,当外部载荷作用于坯料时,材料内部产生复杂的应力状态,一旦应力值突破临界点,晶格结构发生滑移,宏观上则显现为体积和形状的永久变化。相较于切削加工,锻压技术通过改变金属内部的纤维组织流向,消除了内部
金属锻压成型的物理力学基础
金属锻压成型的核心在于利用金属材料在室温或高温状态下表现出的塑性变形特性,通过施加超过其屈服强度的外力,使材料发生不可逆的形状改变。这一过程严格遵循连续介质力学中的弹塑性理论,当外部载荷作用于坯料时,材料内部产生复杂的应力状态,一旦应力值突破临界点,晶格结构发生滑移,宏观上则显现为体积和形状的永久变化。相较于切削加工,锻压技术通过改变金属内部的纤维组织流向,消除了内部缺陷,显著提升了零件的力学性能,特别是在抗疲劳强度和冲击韧性方面表现出优异特性。
在实际生产环境中,锻压成型主要分为自由锻、模锻以及精密冲压等多种形式,每种工艺对材料流动的控制精度有着不同的要求。材料在模具型腔内的填充行为受到摩擦系数、模具温度以及变形速率的多重耦合影响。现代工业中,铝合金、高强度钢以及特种合金常作为主要原材料,它们在经过预热或控温处理后,流动阻力降低,能够更完整地填充复杂型腔。这种基于物理力学的成型方式,不仅减少了材料浪费,还确保了产品内部金相组织的致密性,为后续精密加工奠定了坚实的基础。
复古经典防水密封件的设计逻辑
复古风格的防水密封件在设计理念上,往往摒弃了现代极简主义的平滑外观,转而采用带有机械美感的历史元素,如滚花纹理、哑光表面处理以及仿黄铜或镀铬的视觉质感。这种设计不仅是为了满足美学需求,更在于通过特定的几何结构增强密封界面的接触压力分布。密封件通常采用多道唇口设计,结合金属骨架与弹性体材料,形成严密的物理屏障。其复古外观下的内部结构依然遵循严密的公差标准,确保在潮湿、油污等复杂工况下,能够有效阻止水分和杂质侵入,同时保持极低的摩擦系数,防止轴颈磨损。
材料的选择是决定复古密封件性能的关键因素。传统的丁腈橡胶(NBR)因其优异的耐油性和成本效益,常作为基础基材,而氟橡胶(FKM)则用于需要耐高温和耐腐蚀的高端场景。在制造过程中,橡胶材料被包裹在经过精密车削的金属骨架中,金属骨架通常由不锈钢或碳钢制成,并提供必要的结构强度。这种复合材料结构使得密封件在承受高压流体冲击时,能够保持形状稳定,避免因变形过大导致的泄漏。复古外观下的每一处细节,如散热槽或定位肩,都经过严密的工程计算,以平衡美学表达与功能实现。
工艺解析:从原材料到成品的关键步骤
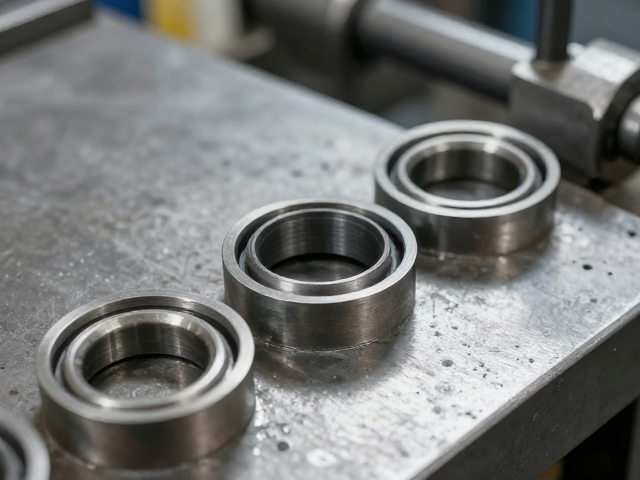
金属锻压成型与密封件制造的结合,体现在精密金属骨架的生产过程中。首先,金属棒材经过冷镦或热锻成型,形成具有预定几何形状的基体。这一阶段对模具的精度要求极高,通常需要使用高精度数控机床进行后续的精加工,以确保密封件安装位面的同轴度和表面光洁度。金属表面的预处理,如磷化或钝化处理,能够显著提高防锈能力,并为后续橡胶硫化提供理想的结合界面。这一系列物理成型与表面处理步骤,构成了复古密封件坚固“骨架”的基础。
橡胶部件的成型则依赖于精密的模具注射或模压硫化工艺。在硫化过程中,温度、压力和时间三个参数必须经过严格调控,以确保橡胶分子链发生交联反应,形成稳定的三维网络结构。对于复古风格的密封件,模具表面通常会进行蚀纹或抛光处理,以复刻所需的历史质感。硫化后的橡胶件需经过飞边修剪和尺寸检验,随后与金属骨架进行装配。装配过程中,通常采用过盈配合或胶粘剂固定,确保橡胶与金属之间无间隙。最终产品经过氦质谱检漏等无损检测手段,验证其密封性能是否达到预定标准,方可流入下游应用环节。