机械表材质
玻璃熔融成型原理揭秘,日差控制与矿物质表镜性能解析
摘要
玻璃熔融成型的核心物理机制 玻璃熔融是硅酸盐材料从固态向液态转变并消除内部缺陷的关键工序,其本质在于硅氧四面体网络结构的断裂与重组。在高温环境下,原料混合物经历脱水、分解、烧结直至完全熔融的过程,这一阶段温度通常需维持在1500℃至1600℃之间,以确保石英砂等高熔点原料充分溶解于硅酸盐熔体中。熔融过程中的粘度变化至关重要,合适的粘度范围能保证气泡顺利排出以及成分均匀化,为后续成型提供具备良好流
玻璃熔融成型的核心物理机制
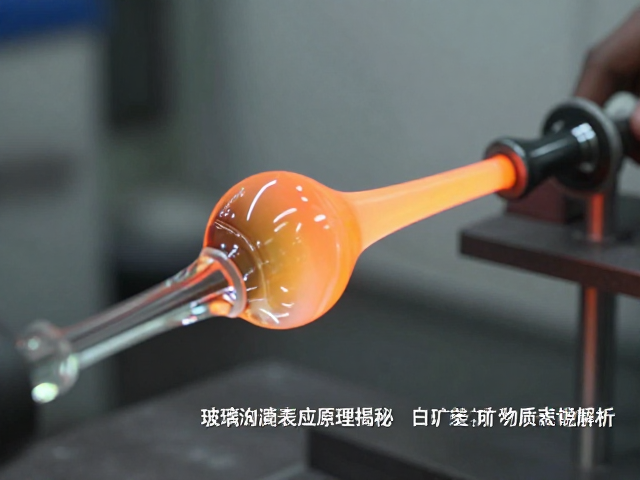
玻璃熔融是硅酸盐材料从固态向液态转变并消除内部缺陷的关键工序,其本质在于硅氧四面体网络结构的断裂与重组。在高温环境下,原料混合物经历脱水、分解、烧结直至完全熔融的过程,这一阶段温度通常需维持在1500℃至1600℃之间,以确保石英砂等高熔点原料充分溶解于硅酸盐熔体中。熔融过程中的粘度变化至关重要,合适的粘度范围能保证气泡顺利排出以及成分均匀化,为后续成型提供具备良好流动性和结构稳定性的玻璃液。
成型阶段主要依赖重力、压力或离心力使高温玻璃液获得预定形状。常见的压延、浮法或吹制工艺,其核心在于控制玻璃从粘流态向玻璃态的冷却速率。在成型过程中,玻璃内部必须形成均匀的温度场,任何局部的温差都会导致应力集中,进而引发翘曲、裂纹或光学畸变。因此,成型设备的温控精度直接决定了玻璃制品的几何精度和表面质量,这一过程要求极高的热力学稳定性,以维持玻璃分子结构的无序排列特征,避免结晶化现象的发生。
日差控制对光学性能的影响逻辑
日差,即色散现象,描述了不同波长光在介质中折射率差异的特性,通常用阿贝数量化。在玻璃熔融与成型过程中,成分的微观均匀性直接影响日差表现。若熔体中金属氧化物分布不均,会导致局部折射率波动,使得白光通过时产生色差边缘,严重影响成像清晰度。高精度的光学玻璃要求极低的成分波动,这依赖于熔制过程中的强力搅拌和充分的均化时间,以消除玻璃液中的条纹和节瘤。
控制日差不仅是成分设计的结果,更与热处理工艺紧密相关。退火过程旨在消除成型过程中产生的热应力,若退火曲线设计不当,残余应力会引起双折射效应,进一步加剧色散现象。通过精确计算和模拟热应力分布,优化退火窑的温度梯度,可以有效降低内应力对光学性能的干扰。对于高性能表镜而言,极低的日差意味着更纯净的色彩还原和更锐利的视觉体验,这要求从原料提纯到成型冷却的全链路数据监控与反馈。
矿物质表镜的性能优势解析
矿物质表镜通常采用铝硅酸盐玻璃或经过特殊硬化处理的硅玻璃制成,其硬度显著高于普通钠钙玻璃。铝离子进入玻璃网络结构后,增强了硅氧键的稳定性,提升了材料的莫氏硬度,使其在日常佩戴中更能抵抗钥匙、沙粒等硬物刮擦。这种无机非金属材料具有优异的热稳定性和化学惰性,不易老化变黄,能长期保持透光率和色泽稳定。
矿物质表镜的韧性表现会通过离子交换工艺进行强化。通过将玻璃表面置于高温钾盐浴中,使较小的钠离子与较大的钾离子进行置换,从而在玻璃表面形成严密的压应力层。这一压应力层能有效阻止微裂纹的扩展,大幅提升表镜的抗冲击能力。相比有机树脂镜片,矿物质表镜在耐磨性和耐溶剂性方面表现更佳,不易被汗水、酒精或清洁剂腐蚀,确保了长期使用的可靠性与光学性能的持久性。
工艺参数与最终性能的关联
熔融温度与保温时间是决定玻璃内部结构致密度的关键变量。过低的熔制温度会导致未熔颗粒残留,形成晶点或气泡,降低透光率并增加应力集中风险;而过高的温度则可能加剧坩埚或耐火材料的侵蚀,引入杂质影响纯度。现代生产线通过精确的热工计算,设定阶梯式升温曲线,确保原料充分反应的同时,最小化挥发性组分的损失,从而获得成分稳定、结构致密的玻璃液。
成型后的冷却速率决定了玻璃内部的微观结构状态。快速冷却可能导致表面应力过大,而缓慢冷却则有助于应力松弛,但可能增加结晶风险。针对表镜产品,通常采用分段控温的退火策略,在玻璃转变温度附近进行长时间保温,随后以受控速率降温至室温。这种精细的热处理工艺能够平衡硬度与韧性,确保表镜在具备高耐磨性的同时,拥有足够的抗跌落能力,满足复杂使用场景下的耐用性要求。