机械表外观款式
天梭瑞士机械机芯镜面抛光加工技法全解析
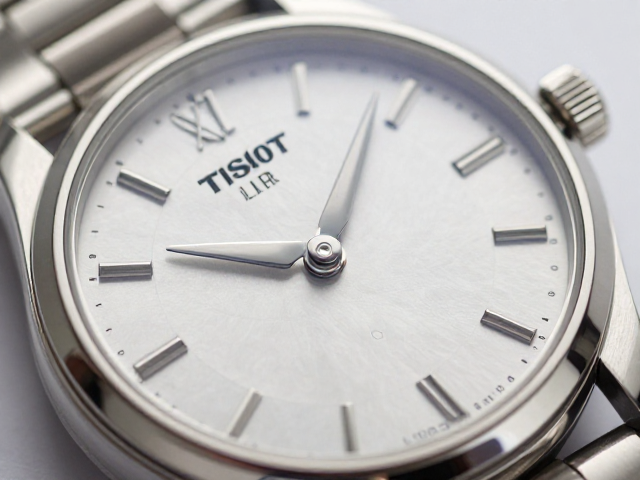
摘要
镜面抛光的工艺定义与核心目标 天梭表款的镜面抛光并非简单的表面打磨,而是一项涉及精密金属加工与表面物理处理的复杂工艺。在制表行业中,镜面抛光通常指将金属表面粗糙度降至极低水平,使其像镜子一样能够清晰反射影像。对于天梭所使用的ETA或Powermatic 80等瑞士自动机械机芯组件,这一工艺主要应用于摆轮夹板、齿轮桥板以及表壳外露部件。其核心目标在于通过消除微观层面的划痕与凹凸,提升部件的光学美感
镜面抛光的工艺定义与核心目标
天梭表款的镜面抛光并非简单的表面打磨,而是一项涉及精密金属加工与表面物理处理的复杂工艺。在制表行业中,镜面抛光通常指将金属表面粗糙度降至极低水平,使其像镜子一样能够清晰反射影像。对于天梭所使用的ETA或Powermatic 80等瑞士自动机械机芯组件,这一工艺主要应用于摆轮夹板、齿轮桥板以及表壳外露部件。其核心目标在于通过消除微观层面的划痕与凹凸,提升部件的光学美感,同时减少因表面粗糙导致的油污附着,从而在一定程度上辅助机芯的长期运行稳定性。
这一技法严格遵循瑞士制表的传统标准,强调“光如止水”的视觉效果。在加工过程中,工匠或高精度自动化设备需处理的材料多为精钢、钛金属或经过PVD镀层的合金。由于机械机芯内部存在严密的公差要求,任何因抛光不当导致的材料厚度变化都可能影响齿轮咬合或摆轮平衡。因此,镜面抛光不仅是美学追求,更是精密制造链条中不可或缺的一环,它确保了每一个可视的金属部件在光线下呈现出均匀、纯净且无瑕疵的高光质感。
粗磨与细磨的阶段性处理逻辑
镜面抛光的第一步始于粗磨,这一步骤旨在去除原材料在切割、冲压或CNC加工后留下的宏观痕迹。使用粒度较粗的砂轮或砂带,对金属表面进行定向打磨,消除肉眼可见的刀纹和毛刺。这一阶段的关键在于控制力度与角度,避免过度切削导致部件尺寸超差。对于天梭机芯中的夹板组件,粗磨后的表面虽然平整,但仍布满细微的划痕,为后续工序奠定基础。此过程高度依赖设备的稳定性,确保每一处受力均匀,防止因局部过热或应力集中引发金属微观结构的损伤。
紧随其后的细磨阶段则是决定最终光泽度的关键。通过逐级更换更细粒号的研磨介质,如从800目过渡到1200目乃至1500目砂纸或研磨盘,逐步消除粗磨留下的痕迹。在这一过程中,操作者需保持严密的节奏,确保研磨轨迹的一致性与重叠率。对于复杂曲面或倒角部位,需采用柔性研磨工具进行贴合处理,以避免棱角处出现因研磨不均导致的暗斑。细磨后的表面已初具镜面雏形,但在显微镜下仍可见细微的研磨纹路,这些纹路将在后续的精抛阶段被彻底消除,从而实现真正的镜面效果。
精抛与镜面处理的微观技术
精抛是镜面抛光工艺中技术含量最高的环节,主要使用极细的研磨膏或金刚石微粉配合软质抛光轮进行。这一阶段的目标是消除细磨留下的微观划痕,使金属表面的峰谷高度差降至纳米级别。操作时需严格控制抛光轮的转速与压力,过大的压力会导致研磨膏堆积,形成浑浊的雾面效果;过小的压力则无法有效去除残留纹路。对于天梭机芯部件,精抛常采用旋转抛光或振动抛光技术,确保复杂几何形状的表面均能获得一致的高反射率。此过程对环境洁净度要求极高,灰尘颗粒一旦嵌入抛光面,便会形成永久性瑕疵。
镜面效果的最终确立依赖于对表面微观结构的极致优化。在精抛完成后,部件表面已形成大量微小的光滑平面,光线在其表面发生镜面反射而非漫反射。为了达到天梭表款所要求的极致光泽,部分高端工序还会引入超声波清洗与高压气流干燥,确保表面无任何残留抛光介质。这一阶段还会进行严格的目视检查,在标准光源下观察反射影像的清晰度与完整性。任何微小的橘皮纹、砂眼或抛光轮印都会被立即识别并返工,确保最终成品符合瑞士精密制表的高标准光学要求。
特殊材质与复杂结构的抛光挑战
不同材质的物理特性对抛光工艺构成显著差异。天梭表款中常见的精钢部件具有良好的延展性,适合传统机械抛光,但钛金属硬度高且易粘附研磨颗粒,需使用专用抛光轮和冷却液防止表面烧伤。此外,部分表款采用拉丝与抛光拼接的设计,这要求在抛光前对拉丝区域进行严密的遮蔽保护。对于机芯内部的微小齿轮和杠杆,由于结构纤细且易变形,传统手持抛光难以胜任,常需借助微型夹具固定后进行自动化微抛。这种差异化处理确保了不同材质与结构在最终呈现中既能保持各自的材质美感,又能统一于整体的镜面工艺标准之下。
复杂几何结构如弧形表耳、倒角边缘以及镂空设计,对抛光的一致性构成巨大挑战。光线在曲面上的反射会放大任何微小的不平整,因此这些部位需采用柔性抛光头或羊毛轮进行贴合式抛光,以应对曲率变化。在加工过程中,操作者需不断调整抛光角度,确保光线下的反射带连续且无断裂。对于机芯夹板的镂空边缘,需特别注意边缘的圆润度,避免锐角处因抛光过度而变薄或产生应力集中。这种对细节的极致把控,使得天梭机芯在透视视角下依然能展现出精密与优雅并存的视觉张力,体现了瑞士制表工艺在应对复杂形态时的技术厚度。