机械表品类
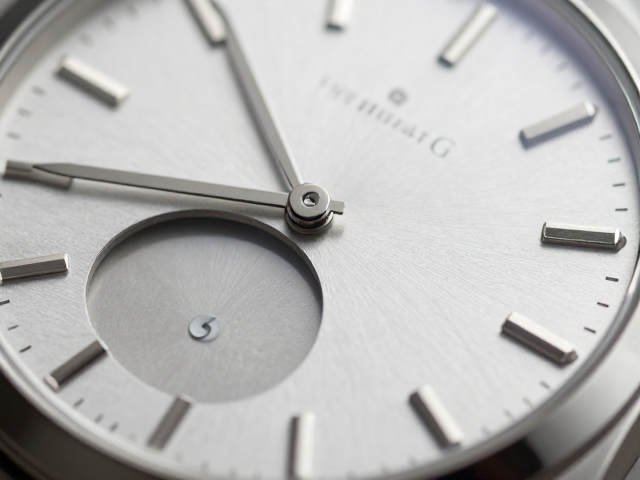
金属零件雕刻技法,商务正装腕表表盘局部开窗工艺解析
摘要
金属基材的精密筛选与预处理标准 高端腕表表盘的制作始于对金属基材极其严苛的筛选,常见的材质涵盖精钢、钛合金、白金或特殊合金,这些材料必须具备极高的纯度与致密度,以确保后续雕刻与开窗工艺的稳定性。在进入微观加工阶段前,金属板材需经过多道物理处理,包括高温退火以消除内应力,以及精密轧制以达到微米级的厚度公差,通常表盘基材厚度控制在0.3至0.8毫米之间,这一物理状态直接决定了材料在受力时的形变反馈,
金属基材的精密筛选与预处理标准
高端腕表表盘的制作始于对金属基材极其严苛的筛选,常见的材质涵盖精钢、钛合金、白金或特殊合金,这些材料必须具备极高的纯度与致密度,以确保后续雕刻与开窗工艺的稳定性。在进入微观加工阶段前,金属板材需经过多道物理处理,包括高温退火以消除内应力,以及精密轧制以达到微米级的厚度公差,通常表盘基材厚度控制在0.3至0.8毫米之间,这一物理状态直接决定了材料在受力时的形变反馈,是后续工艺得以实施的先决条件。
表面预处理是决定最终视觉质感的关键环节,通过机械抛光与化学电解抛光,金属表面可达到镜面级光洁度,粗糙度Ra值需低于0.1微米。这种高标准的表面处理不仅提升了光线反射的均匀性,更为后续的激光定位与机械雕刻提供了无瑕疵的操作平面。若基材存在微小划痕或氧化层,会在开窗边缘形成肉眼可见的崩口或色差,因此,每一块进入加工流的金属盘面都需经过高倍显微镜下的全检,确保物理形态与光学性能均符合精密制造的高阶要求。
激光辅助定位与微米级开窗技术
现代腕表表盘开窗工艺常采用超快激光技术进行初始切割,这种技术利用皮秒或飞秒激光束,通过高能量密度瞬间气化金属局部区域,从而实现非接触式的精密加工。激光路径由高精度数控机床控制,误差范围可控制在±0.01毫米以内,这种精度对于需要与指针、机芯部件完美配合的局部开窗结构至关重要。激光切割后的边缘呈现微熔状态,虽具备极高的几何精度,但往往伴随细微的热影响区,需经过后续处理以恢复金属原有的物理特性。
除了激光切割,机械式微铣削也是实现复杂开窗轮廓的重要手段,特别是对于需要保留金属原色与光泽的区域,机械铣削能避免热损伤,保持晶格结构的完整性。通过高精度的CNC铣头,配合直径小于0.5毫米的硬质合金铣刀,工匠或自动化设备可沿预设轨迹进行层层剥离,形成深邃且边缘锐利的窗口结构。这一过程对主轴的跳动精度要求极高,任何微小的振动都会在金属表面留下肉眼不可见但影响光学的波纹,因此加工环境通常需具备恒温恒湿与防震措施,以确保微米级结构的稳定性。
手工雕刻与微观纹理的艺术重构
激光与机械成型仅完成了开窗的几何轮廓,真正赋予表盘灵魂的是后续的手工雕刻与纹理处理。工匠使用特制的金刚石或碳化钨雕刻针,在金属窗口边缘或内部区域进行手工修饰,消除机械加工留下的微观毛刺,并根据设计需求制作放射纹、太阳纹或磨砂效果。这一过程高度依赖工匠的手部稳定性与视觉判断,每一刀的深浅、角度都影响着光线在金属表面的折射与散射,从而呈现出丰富的立体层次感。
在局部开窗区域,雕刻技法常与珐琅或镀层工艺结合,以增强视觉对比度。例如,在金属窗口内部进行喷砂处理,形成哑光质感,再与周围抛光金属形成明暗对比,突出指针与刻度。这种局部纹理的处理并非简单的表面修饰,而是通过改变金属表面的微观几何结构,调控光线的吸收与反射比例。工匠需反复调整雕刻深度与密度,确保在不同光照条件下,表盘仍能保持清晰易读性与视觉美感,这种对光影的精准操控是机械自动化难以完全替代的核心工艺壁垒。
边缘钝化与光学性能的最终调校
开窗工艺完成后的边缘处理直接影响腕表的耐用性与视觉精致度,金属边缘在切割后往往存在微观锐角,易产生应力集中或钩挂衣物,因此需经过精细的钝化处理。通过超声波清洗去除残留金属屑,再使用柔性抛光轮配合极细研磨膏,对窗口边缘进行微米级的圆角过渡。这一步骤要求极高的均匀性,任何局部的过度抛光或保留不足,都会在强光下形成难看的亮斑或阴影,破坏整体的和谐感。
最终的光学调校涉及对整个表盘表面反射特性的综合评估,确保开窗区域与周边区域在视觉重量上保持平衡。通过多角度光源检测,工匠会识别并修正因雕刻深度不均导致的局部反光差异,必要时进行局部补光或微调纹理密度。这一过程不仅关乎美学,也关乎读时功能的清晰度,确保指针在窗口区域内始终清晰可见,无视觉干扰。经过严格的光学验证与机械强度测试,金属表盘才具备进入组装环节的资格,每一个局部开窗的细节都承载着精密制造与传统技艺融合的最终成果。