机械表材质
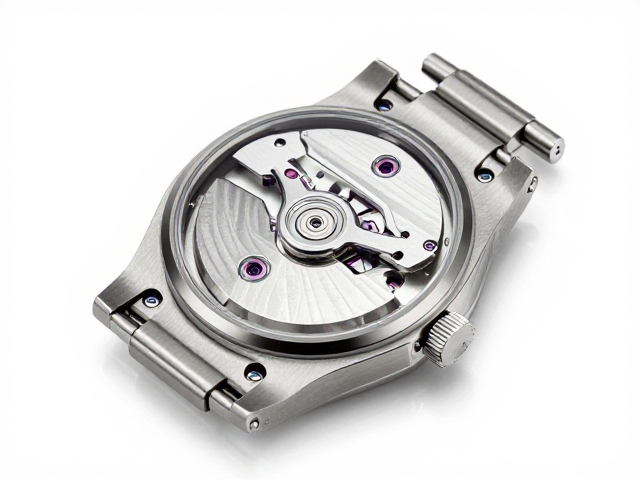
钛合金表壳搭配自动机械机芯,揭秘玻璃熔融成型原理与工艺
摘要
钛合金表壳的材料特性与加工挑战 钛合金因其优异的强度重量比、卓越的耐腐蚀性能以及低致敏性,成为高端腕表制造中备受瞩目的材料。与传统的不锈钢或贵金属相比,钛合金的密度约为7.6克/立方厘米,显著低于钢的7.9克/立方厘米,这使得佩戴者在长时间佩戴时能感受到更轻盈的贴肤体验。然而,这种材料的高硬度和低导热性也给加工带来了巨大挑战,钛在切削过程中会产生极高的局部温度,容易导致刀具快速磨损,因此需要特殊
钛合金表壳的材料特性与加工挑战
钛合金因其优异的强度重量比、卓越的耐腐蚀性能以及低致敏性,成为高端腕表制造中备受瞩目的材料。与传统的不锈钢或贵金属相比,钛合金的密度约为7.6克/立方厘米,显著低于钢的7.9克/立方厘米,这使得佩戴者在长时间佩戴时能感受到更轻盈的贴肤体验。然而,这种材料的高硬度和低导热性也给加工带来了巨大挑战,钛在切削过程中会产生极高的局部温度,容易导致刀具快速磨损,因此需要特殊的冷却系统和精密的机床控制。
在腕表制造领域,钛合金表壳的生产通常需要经过锻造、CNC精密加工、拉丝或抛光等多道工序。由于钛合金在高温下容易与氧气和氮气发生反应,导致材料变脆,因此许多加工步骤必须在惰性气体保护环境下进行。此外,钛合金的表面硬度会随着加工硬化的而显著提升,这要求工匠在后期打磨和抛光时采用更细粒度的研磨膏和更长的工时,以确保表壳表面达到指定的镜面或磨砂效果。
玻璃熔融成型技术的核心原理
玻璃熔融成型,在腕表行业中常被称为“玻璃陶瓷”或“微晶玻璃”工艺,其核心在于控制材料内部的晶体结构。这种材料并非传统意义上的玻璃,而是通过精确控制烧结过程中的温度曲线,使基础玻璃基质中析出均匀分布的微晶相。常见的原料包括氧化铝、二氧化硅、镁、锌、锂等氧化物,这些原料按特定比例混合后,经过高温熔融形成均匀的玻璃液,随后通过压制或注塑成型为表壳或表圈的初步形状。
该工艺的关键步骤在于热处理。成型后的坯体需要经历两次主要的加热过程:第一次是成核阶段,温度控制在材料转变点附近,促使微观晶核的形成;第二次是晶体生长阶段,温度进一步升高,使晶核生长为具有预定尺寸的晶体。通过精确调控这一过程,制造商可以赋予材料极高的硬度、优异的抗刮擦性能以及类似金属的温润光泽。这种材料的莫氏硬度通常可达6-7级,远高于普通蓝宝石玻璃,且具备出色的热稳定性。
自动机械机芯的精密协作
自动机械机芯是腕表的动力心脏,其运作依赖于精密的齿轮系、擒纵机构和摆陀系统。在钛合金表壳与玻璃熔融成型部件的结合中,机芯需要提供稳定的动力输出,同时保持低功耗以延长动力储存时间。现代自动机械机芯通常配备双向自动上链装置,摆陀在佩戴者手臂自然摆动时即可为发条盒提供能量,确保腕表在静止状态下仍能运行数日至数周。
机芯的调校需要克服不同材料带来的热胀冷缩影响。钛合金和玻璃陶瓷的热膨胀系数与机芯内部的钢制、铜制或硅质零件存在差异,因此在组装过程中,工程师必须计算并补偿这些物理特性带来的尺寸变化,以确保齿轮咬合的精确性和走时的稳定性。此外,自动机械机芯的打磨和倒角工艺也直接影响其运行效率,精细的倒角能减少齿轮间的摩擦阻力,提升动力传输效率,这也是高端机械腕表工艺水平的重要体现。
异质材料的结合工艺与结构设计
将钛合金表壳与玻璃熔融成型部件(如表圈或底盖)结合,面临着材料硬度、密度和加工方式的巨大差异。由于玻璃陶瓷脆性较大,无法像金属那样通过简单的螺纹或卡扣固定,因此设计上常采用隐藏式卡口或精密胶粘接技术。在部分高端设计中,玻璃陶瓷部件会被预先加工出严密的配合面,再通过钛合金内部的精密结构进行锁定,这种设计既保证了结构的稳固性,又避免了金属间可能产生的电化学腐蚀。
为了确保佩戴的舒适度和结构的完整性,表壳与机芯之间的间隙控制至关重要。钛合金表壳的内径需要经过高精度加工,以容纳自动机械机芯并留出必要的散热空间。同时,玻璃陶瓷部件与表壳的连接处需要进行严密的防水处理,通常采用特殊的密封胶或金属垫圈,以确保腕表在浸水环境下的防水性能。这种多材料复合结构的设计,不仅考验制造商的材料科学能力,也体现了其在精密机械装配领域的深厚功底。