机械表品类
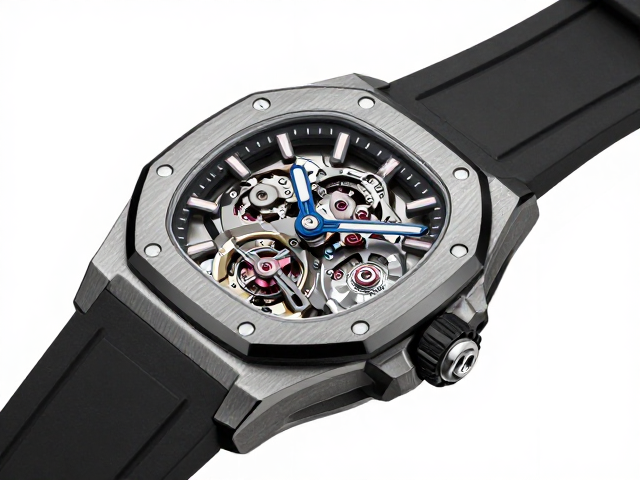
奢华机械表橡胶表带与壳体加厚成型工艺解析
摘要
橡胶表带与壳体加厚成型的核心技术路径 在高端机械腕表的制作版图中,橡胶材质因其卓越的耐候性与佩戴舒适度,逐渐取代部分金属或皮革材质,成为运动款与潜水表的首选。然而,橡胶表带与金属壳体的连接并非简单的物理拼接,而是涉及材料科学与精密制造的深度结合。加厚成型工艺的核心在于解决橡胶在高温硫化过程中产生的收缩率控制,以及确保橡胶与硬质壳体接口处的微观咬合力。这一过程通常采用双色注塑或二次硫化技术,通过精
橡胶表带与壳体加厚成型的核心技术路径
在高端机械腕表的制作版图中,橡胶材质因其卓越的耐候性与佩戴舒适度,逐渐取代部分金属或皮革材质,成为运动款与潜水表的首选。然而,橡胶表带与金属壳体的连接并非简单的物理拼接,而是涉及材料科学与精密制造的深度结合。加厚成型工艺的核心在于解决橡胶在高温硫化过程中产生的收缩率控制,以及确保橡胶与硬质壳体接口处的微观咬合力。这一过程通常采用双色注塑或二次硫化技术,通过精确计算模具腔体尺寸,预留材料膨胀与收缩的空间,从而在固化后获得符合公差要求的立体结构。
壳体接口的加厚设计主要服务于结构的稳定性与密封性。在高压环境下,表带与表耳连接处承受着巨大的剪切力,加厚区域通过增加材料截面面积来分散应力,防止断裂。同时,这一加厚层内部往往隐藏着精密的固定销轴或卡扣结构,其加工精度需控制在微米级别。这种设计不仅提升了整体的机械强度,还为后续的防水密封提供了更宽的贴合面,确保在极端工况下,橡胶与金属之间不会因形变差异产生缝隙,从而维持腕表的整体防护性能。
材料选择与表面处理的微观逻辑
橡胶表带的基材选择直接决定了成型的难易程度与最终质感。目前主流的高性能合成橡胶,如氟橡胶或经过特殊配方的硅橡胶,具有不同的玻璃化转变温度和硫化特性。在加厚成型过程中,材料分子链的交联密度需要均匀分布,以避免局部硬度不一导致的应力集中。为了获得细腻的触感与抗老化能力,材料中常添加纳米级填料,这些填料在混炼阶段需通过高剪切力分散,确保在模具中流动时的粘度稳定,从而填充加厚区域的每一个微小角落,避免出现气泡或空洞等缺陷。
表面处理工艺在加厚成型后扮演着关键角色,它决定了表带的视觉层次与触觉反馈。常见的处理方式包括激光蚀纹、精密打磨以及多层涂装。激光蚀纹能够在橡胶表面形成微米级的纹理,这些纹理不仅增加了摩擦力,防止表带打滑,还在视觉上增强了加厚区域的立体感。部分高端工艺还会采用类肤质涂层,通过多层喷涂与低温固化,使橡胶表面呈现出类似软性塑料的温润触感,同时保持橡胶原有的疏水与耐汗特性。这种表面处理必须在成型后立即进行,以利用橡胶表面的活性基团提高附着力,防止长期使用中出现脱落或开裂。
精密模具与成型参数的协同控制
模具的设计是加厚成型工艺的骨架,其型腔结构需严格对应表带与壳体的连接几何形态。对于加厚区域,模具通常设置独立的浇口系统,以确保熔融橡胶能以最佳压力填充厚壁部分,避免因流动阻力过大导致的充填不足或熔接痕。模温控制是另一项关键参数,高精度的温控系统能维持模具表面温度的均匀性,防止因温差导致的收缩不均。在加厚部位,冷却时间需适当延长,以消除内部残余应力,确保表带在长期使用中不易变形或失去弹性。
成型过程中的压力与速度曲线需要经过严密的数学模型模拟与实测修正。注射阶段需保持足够的保压压力,以补偿材料冷却时的体积收缩,特别是在加厚与薄壁过渡区域,压力的平稳过渡至关重要。此外,脱模斜度的设计需兼顾成型效率与表面质量,过大的斜度可能导致边缘毛刺,过小则可能导致脱模困难或表面划伤。通过实时监测注射过程中的压力传感器数据,制造商能够动态调整工艺参数,确保每一批次的加厚成型件都能达到一致的物理性能与外观标准,从而实现工业化生产中的高精度一致性。