机械表外观款式
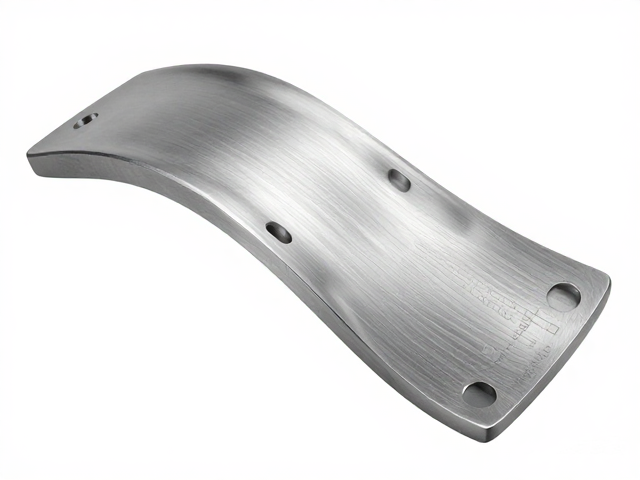
弧形壳体冲压工艺解析,曲面贴合腕部,有效避免强烈撞击
摘要
弧形壳体冲压工艺的核心逻辑与成型难点 弧形壳体在工业制造中常作为关键的结构保护件,其设计初衷是通过曲面几何形态分散外部冲击力,从而降低内部组件在极端环境或意外跌落时遭受的破坏风险。传统的平面冲压件在受到点状冲击时,应力容易集中在受力点,导致材料破裂或永久变形,而弧形结构利用其天然的拱形力学特性,能将垂直方向的冲击力转化为沿曲面切线的分布力,显著提升了整体的抗冲击性能。这种设计不仅增强了产品的耐用
弧形壳体冲压工艺的核心逻辑与成型难点
弧形壳体在工业制造中常作为关键的结构保护件,其设计初衷是通过曲面几何形态分散外部冲击力,从而降低内部组件在极端环境或意外跌落时遭受的破坏风险。传统的平面冲压件在受到点状冲击时,应力容易集中在受力点,导致材料破裂或永久变形,而弧形结构利用其天然的拱形力学特性,能将垂直方向的冲击力转化为沿曲面切线的分布力,显著提升了整体的抗冲击性能。这种设计不仅增强了产品的耐用性,也为内部精密元件提供了更为严密的物理屏障。
然而,实现高精度的弧形成型并非易事,冲压工艺在此过程中面临着材料流动不均与回弹控制的严峻挑战。在冲压过程中,金属板材需要在模具型腔内发生剧烈的塑性变形,若压边力或拉深深度控制不当,极易出现起皱、开裂或壁厚减薄等缺陷。特别是对于高强度钢或铝合金等常用壳体材料,其屈服强度较高,在形成复杂曲面时更容易产生回弹现象,导致最终成型的弧度与理论模型存在偏差,直接影响产品与佩戴部位或安装接口的贴合度。
曲面贴合设计与人体工学应用的匹配机制
在可穿戴设备或运动防护领域,弧形壳体的核心价值在于其与人体局部结构的动态贴合能力。以腕部佩戴场景为例,人体手腕并非标准的圆柱体,而是存在自然的生理曲度和骨骼突起,传统的刚性平面结构在长时间佩戴或剧烈运动时,容易因接触面积过小而产生局部压强过大,进而引发不适或松动脱落。通过精密计算的弧形壳体设计,能够最大化接触面积,使产品表面与腕部肌肤保持均匀接触,从而在运动过程中提供稳定的支撑,避免因晃动造成的意外磕碰。
这种贴合性设计还体现在对冲击能量的吸收与分散上。当腕部受到侧面撞击或跌落时,弧形外壳能够通过微小的形变吸收部分动能,同时利用曲面的导向作用,将剩余冲击力导向至壳体边缘或加强筋区域,避免应力直接传递至内部传感器或电路板上。这种被动式的防护机制,无需依赖额外的缓冲材料,仅通过结构形态的优化,即可在轻量化要求与高防护等级之间找到平衡点,确保了设备在复杂使用场景下的可靠性与安全性。
工艺参数优化与模具技术的协同创新
为了克服冲压成型中的技术瓶颈,现代制造工艺正逐步向数字化仿真与高精度模具技术靠拢。在冲压前,工程师通常利用有限元分析软件模拟板材在模具内的流动轨迹,预测可能的起皱或破裂风险,并据此调整压边力、润滑条件及模具圆角半径等关键参数。通过优化模具型面的过渡曲线,可以减少材料在变形过程中的摩擦阻力,降低成形载荷,从而提高弧形壳件的表面质量和尺寸精度,确保每一批次产品的曲面一致性。
模具材料的选择与表面处理技术也是提升弧形壳体质量的关键环节。高硬度、高耐磨性的模具钢能够有效抵抗冲压过程中的磨损,保持型面精度,延长模具使用寿命。此外,先进的表面涂层技术如氮化处理或类金刚石涂层,不仅能降低摩擦系数,还能改善脱模性能,防止弧形表面出现划痕或粘连现象。这些工艺细节的累积优化,使得弧形壳体能够在大批量生产中依然保持优异的一致性,满足高端制造对公差控制的严苛要求。
质量控制体系与长期服役性能评估
弧形壳体的最终性能表现,高度依赖于严密的质量控制体系。在生产过程中,三维扫描技术被广泛应用于关键尺寸的检测,通过对比实物数据与CAD模型,精确评估曲面的贴合度及轮廓误差。对于批量生产的产品,还需定期进行跌落测试与冲击载荷测试,验证其在实际使用场景下的防护效能。这些数据不仅用于监控生产稳定性,也为后续的设计迭代提供了真实可靠的反馈依据,确保产品在长期使用中不会出现因疲劳或应力集中导致的早期失效。
长期服役性能的研究则关注材料在反复应力作用下的微观结构变化。弧形壳体在经历多次冲击或环境变化后,需确保其力学性能不发生显著衰减。通过金相分析与硬度测试,研究人员可以监测材料在冲压变形过程中产生的加工硬化效应,评估其残余应力分布情况。合理的后续热处理或时效处理工序,能够有效消除残余应力,稳定材料的微观组织,从而提升弧形壳体的抗疲劳性能和长期结构完整性,保障产品在全生命周期内的安全与可靠。