机械表外观款式
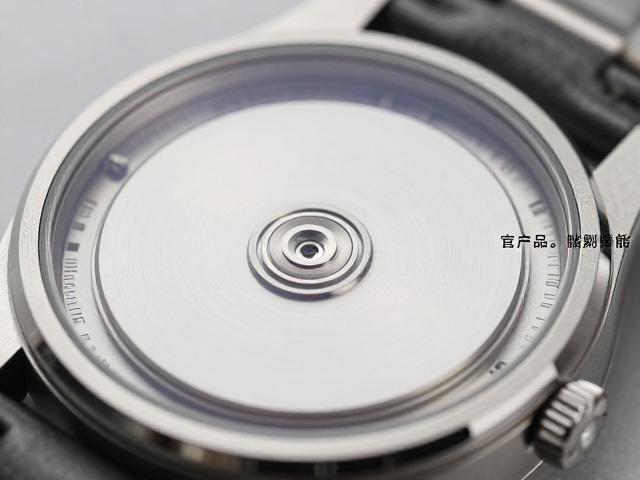
国产品牌机械表圆弧壳体锻造工艺与防眩光镀膜解析
摘要
圆弧壳体锻造工艺的力学基础与材料选择 机械表壳的圆弧形态并非简单的几何修饰,而是基于材料力学与佩戴舒适度的深度工程考量。高硬度钢材在形成连续曲面时,内部应力分布极易不均,导致微观裂纹或结构脆弱。因此,现代制表业倾向于选用经过特殊热处理的316L精钢或904L不锈钢,这两类材料在保持抗腐蚀性能的同时,具备更优的延展性,能够承受锻造过程中的巨大形变而不发生断裂。锻造过程中,金属晶粒沿流线方向排列,这
圆弧壳体锻造工艺的力学基础与材料选择
机械表壳的圆弧形态并非简单的几何修饰,而是基于材料力学与佩戴舒适度的深度工程考量。高硬度钢材在形成连续曲面时,内部应力分布极易不均,导致微观裂纹或结构脆弱。因此,现代制表业倾向于选用经过特殊热处理的316L精钢或904L不锈钢,这两类材料在保持抗腐蚀性能的同时,具备更优的延展性,能够承受锻造过程中的巨大形变而不发生断裂。锻造过程中,金属晶粒沿流线方向排列,这种“流线效应”显著提升了表壳在受到冲击时的抗撕裂能力,相比传统的CNC切削工艺,锻造件在同等厚度下往往拥有更优越的结构完整性。
为了应对圆弧过渡处的应力集中,锻造工艺通常采用等温锻造或多向模锻技术。在加热至临界温度以上的状态下,金属坯料被压入高精度模具,这一过程不仅消除了内部孔隙,还细化了晶粒结构。对于复杂的双曲面设计,工匠或自动化设备需进行多次预成型与终成型步骤,每一次加压都伴随着严密的温度与压力控制。这种工艺使得表壳表面无需经过大量打磨去除材料,保留了金属原本的致密结构,从而在长期使用中减少因应力释放导致的微变形,确保表壳与表盘、底盖之间的密封稳定性。
防眩光镀膜的光学原理与微观结构
防眩光(Anti-Reflective, AR)镀膜的核心在于利用光的干涉原理消除玻璃表面的反射光。当光线从空气进入玻璃时,部分光线会在表面发生反射,降低读表的清晰度并产生刺眼的光斑。通过在玻璃表面沉积一层或多层具有特定折射率的金属氧化物薄膜,如二氧化硅(SiO2)或氧化钛(TiO2),可以制造出口径匹配的光学环境。这些薄膜的厚度通常精确控制在可见光波长的四分之一,使得反射光的光程差引发相消干涉,从而将反射率从未镀膜的10%-15%降低至1%以下。
微观层面上,高质量的AR镀膜呈现出独特的蓝紫色或绿色反光特征,这源于不同波长光线的干涉效率差异。单层镀膜通常针对人眼最敏感的绿光波段进行优化,因此在观察时会呈现淡淡的蓝紫色调。多层镀膜则通过堆叠不同折射率的材料,拓宽有效抗反射的光谱范围,使表镜在多种光源下均保持高透过率。这种镀膜层直接附着于蓝宝石水晶玻璃的内侧或外侧,其附着力与硬度直接决定了表镜的耐用性。现代工艺中,离子溅射技术被广泛用于沉积这些薄膜,确保膜层均匀且致密,避免因环境湿度或温度变化导致膜层脱落或起泡。
锻造与镀膜的协同制造流程
圆弧壳体锻造完成后,表镜的安装与镀膜构成了制造流程中的关键衔接点。在表壳经过精细打磨与抛光后,表镜被嵌入表壳,随后进入镀膜车间。由于蓝宝石玻璃硬度极高,传统的化学蚀刻难以对其表面进行有效改性,因此物理气相沉积(PVD)或电子束蒸发成为主流镀膜方式。在真空环境中,镀膜材料被蒸发或溅射,以原子级别均匀覆盖在表镜表面。这一过程对洁净度要求极高,任何微尘颗粒都会导致镀膜缺陷,形成肉眼可见的斑点或应力纹。
镀膜完成后,表镜与表壳的组装需确保极小的公差。圆弧表壳的边缘处理必须平滑,以避免在组装过程中因摩擦损伤脆弱的AR膜层。部分高端工艺会在镀膜后增加一层极薄的加固涂层,以提高膜层的耐磨性和抗化学腐蚀性。整个流程中,光学检测仪器会定期抽检表镜的反射率数据,确保每一枚成品都符合既定的光学标准。这种从材料成型到光学处理的无缝衔接,体现了制表工艺中结构强度与视觉体验并重的技术逻辑。