机械表材质
揭秘金属锻压成型原理,抛光表圈与计时功能的精密工艺
摘要
金属锻压成型的底层逻辑与材料特性 金属锻压成型并非简单的物理形变,而是利用金属在固态下具备的塑性变形能力,通过施加超过屈服强度的外力,使金属内部晶粒结构发生滑移与重排,从而获得所需形状与力学性能的加工技术。这一过程严格遵循金属材料的流变特性,不同合金在室温或高温环境下的变形抗力存在显著差异,例如铝合金在加热状态下可大幅降低流动阻力,而不锈钢则常需在高温下进行等温锻造以维持材料的延展性。在实际工业
金属锻压成型的底层逻辑与材料特性
金属锻压成型并非简单的物理形变,而是利用金属在固态下具备的塑性变形能力,通过施加超过屈服强度的外力,使金属内部晶粒结构发生滑移与重排,从而获得所需形状与力学性能的加工技术。这一过程严格遵循金属材料的流变特性,不同合金在室温或高温环境下的变形抗力存在显著差异,例如铝合金在加热状态下可大幅降低流动阻力,而不锈钢则常需在高温下进行等温锻造以维持材料的延展性。在实际工业生产中,锻压工艺分为自由锻、模锻等多种形式,其中模锻因能精确控制零件形状和尺寸精度,成为制造高精度机械零部件的核心手段。
材料的微观组织演变直接决定了最终成品的性能表现。在锻压过程中,金属内部的夹杂物沿变形方向分布,形成纤维组织,这种各向异性特征使得零件在受力方向上具有更高的强度和韧性。通过控制锻造比、变形速率以及热处理工艺,可以细化晶粒,消除铸造缺陷,显著提升材料的综合机械性能。现代锻压技术常结合计算机模拟分析,预测金属在模具型腔内的流动行为,优化坯料形状和模具设计,以减少材料浪费并提高成型质量,确保每一批次产品的微观结构均匀稳定。
抛光表圈的表面处理与光学美学
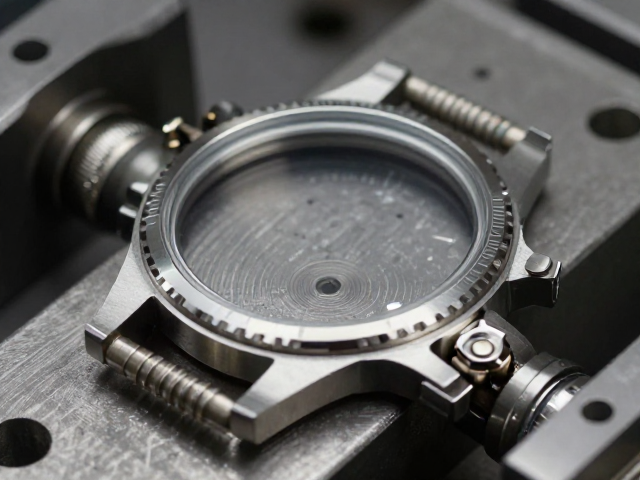
表圈抛光工艺的核心在于通过多级磨削与研磨,消除金属表面微观起伏,达到镜面般的反射效果。这一过程通常从粗磨开始,使用金刚石磨盘去除锻压成型后留下的加工痕迹,随后逐步更换更细粒度的研磨膏和软质轮盘,对表面进行精细修整。抛光过程中,研磨介质的粒径、压力分布以及转速需精确控制,以避免产生过烧或橘皮现象。对于硬质合金或陶瓷材质的表圈,还需采用特殊的抛光液和超声波辅助技术,以应对材料硬度高、易崩边的问题,确保表面光洁度符合高端制表的严苛标准。
光学效果的实现依赖于表圈表面反射率的极致提升。经过精细抛光的金属表面,其微观粗糙度降至纳米级别,光线照射时发生镜面反射而非漫反射,从而呈现出深邃、纯净的光泽。不同材质的表圈在抛光后呈现出截然不同的视觉质感,不锈钢表圈通常呈现银白冷冽的金属光泽,而经过拉丝或喷砂处理的表圈则具有哑光质感,两者常在同一表盘上结合使用,通过光影对比增强立体感。抛光工艺还会涉及边缘倒角处理,使表圈与表壳连接处过渡自然,避免锐角划伤,同时在视觉上提升整体的精致度与佩戴舒适度。
计时功能的机械协同与精度控制
计时功能的核心在于独立计时码轮系统与主走时系统的精密配合,其启动、停止与归零动作需由精密的杠杆、齿轮和离合装置协同完成。当用户按下计时按钮时,杠杆推动离合轮与计时齿轮啮合,驱动秒针开始运转;再次按下按钮,离合轮脱开,秒针停止;长按归零按钮,则通过归零杠杆克服弹簧阻力,使秒针迅速回位。这一系列动作需在毫秒级别内准确无误地完成,对齿轮齿形精度、轴承摩擦系数以及弹簧弹力的一致性要求极高。现代计时机芯常采用垂直离合或水平离合结构,以优化按键手感并减少启动瞬间秒针的跳动,确保计时的线性与精准。
计时功能的稳定性还依赖于游丝摆轮系统的等时性与动力传输效率。计时模块在运行时会增加机芯负载,可能导致主发条能量消耗加快,因此需优化齿轮传动比,确保计时状态下走时精度不受明显影响。高精度计时机芯常配备双发条盒或高效擒纵机构,以提供稳定且持久的动力输出。此外,防磁、防震设计也是保障计时功能长期可靠运行的关键,通过采用硅质游丝、蓝宝石轴承以及特殊减震结构,降低外部环境对精密机械部件的干扰,确保计时系统在极端条件下仍能保持高精度与稳定性。