机械表外观款式
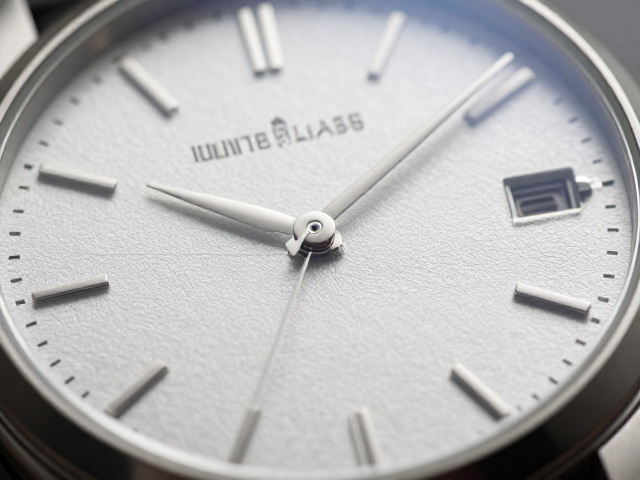
日本机械机芯手表,肌理压刻成型工艺与表径大小怎么选
摘要
肌理压刻成型工艺的核心逻辑与视觉表现 机械机芯的夹板与桥板装饰并非简单的表面涂层,而是通过物理压力在金属基底上形成的永久性形变。这种工艺利用高精度模具,在钢材或黄铜表面压出深浅不一的纹理,常见的如日内瓦纹、Côtes de Genève(日内瓦波纹)以及更复杂的太阳纹打磨。其核心在于金属晶粒在受力后的延展与重组,使得光线在接触不同角度的纹理表面时产生漫反射,从而呈现出深邃且富有层次的立体感。与后
肌理压刻成型工艺的核心逻辑与视觉表现
机械机芯的夹板与桥板装饰并非简单的表面涂层,而是通过物理压力在金属基底上形成的永久性形变。这种工艺利用高精度模具,在钢材或黄铜表面压出深浅不一的纹理,常见的如日内瓦纹、Côtes de Genève(日内瓦波纹)以及更复杂的太阳纹打磨。其核心在于金属晶粒在受力后的延展与重组,使得光线在接触不同角度的纹理表面时产生漫反射,从而呈现出深邃且富有层次的立体感。与后期手工雕刻相比,压刻成型具有极高的一致性与稳定性,能够确保每一枚机芯在微观结构上的统一,这也是现代精密制造中平衡美学与效率的关键手段。
视觉上的“肌理感”直接取决于压刻的深度、宽度以及后续的光泽处理。深压刻工艺通常伴随着拉丝或缎面处理,光线下的阴影对比强烈,风格偏向硬朗与现代;而浅压刻若配合镜面抛光,则能模拟出丝绸般的柔和光泽,风格更为古典与优雅。在实际观察中,纹理的连续性至关重要,断纹或模糊的边缘往往暗示着模具精度不足或压力控制不当。高质量的压刻纹理线条清晰锐利,过渡自然,不会在边缘处出现金属毛刺或挤压过度的变形,这种细节是判断机芯制造工艺水准的直观依据。
表径大小对佩戴体验与机械结构的影响
表径的选择本质上是在视觉张力与佩戴舒适度之间寻找平衡点。对于搭载标准尺寸机械机芯的手表而言,表径通常集中在36毫米至40毫米之间。36毫米至38毫米的表径更贴近上世纪中叶的经典制表比例,视觉上更为内敛、精致,适合手腕周长较小或偏好复古风格的佩戴者,它在日常活动中不易产生磕碰,且能更好地展现机芯夹板的原始比例美感。随着现代人体工学数据的变化,40毫米至42毫米逐渐成为主流,这种尺寸能容纳更复杂的功能模块或更大的动力储存装置,同时在视觉上更具存在感,适合需要佩戴手表作为显著配饰的场景。
表径与表耳长度(Lugs to Lugs)的匹配决定了手表在手腕上的贴合度,这一点比单纯的直径数字更为关键。如果表径较大但表耳过长,手表会超出手腕宽度,导致重心不稳,产生悬空感;反之,若表径适中但表耳过短,则可能显得比例失调,缺乏整体感。对于机械机芯手表,过大的表径往往伴随着更厚重的表壳以容纳更大的机芯体积,这可能增加手腕的负担。因此,选择时需结合手腕周长与个人对佩戴松紧度的偏好,优先参考实际佩戴时的表耳悬垂情况,而非仅凭表盘直径做决定。
工艺细节与尺寸选择的协同考量
肌理压刻工艺的质量会显著影响表径在视觉上的大小感知。高对比度的深压刻纹理能增加表盘的视觉深度,使得小表径看起来更具内容密度,避免显得空洞;相反,平滑或浅纹理表盘在大表径下可能显得空旷,需要通过更复杂的指针设计或镂空结构来填补视觉空白。在观察机芯可见区域时,压刻纹理的精细程度与表壳的打磨工艺需保持一致。如果夹板纹理粗糙,即便表径完美,整体质感也会大打折扣;反之,精细的日内瓦纹搭配简洁的蓝钢指针,能在较小表径中营造出极高的精致度,这种协同效应是提升手表整体价值的隐性因素。
此外,表径的选择还需考虑机芯类型与功能布局对空间的需求。自动上链机芯通常比手动上链机芯更厚,若追求极致轻薄,可能需要牺牲部分动力储存或选择更紧凑的机芯结构,这直接影响表径与表壳高度的比例。对于带有复杂功能(如万年历、计时)的机械机芯,表盘布局更为密集,较大的表径有助于清晰读时,同时为复杂的压刻纹理提供足够的展示空间,避免线条拥挤导致视觉混乱。因此,工艺与尺寸并非孤立存在,而是共同服务于读时效率与美学表达的整体设计语言。