机械表材质
日本机械机芯核心,金属锻压成型原理与摆频调校揭秘
摘要
金属锻压成型在机械机芯结构中的基础应用 机械机芯的精密运作离不开基础零部件的高精度制造,其中摆轮、游丝夹板以及齿轮等核心组件,其毛坯材料通常经过严密的金属锻压工艺处理。这种工艺利用高吨位压力机对金属棒材或板材施加巨大外力,使其发生塑性变形,从而获得所需的几何形状。在制造过程中,金属内部的晶粒结构会随着锻压过程发生致密化排列,这直接提升了零件的抗疲劳强度和尺寸稳定性。对于长期处于高频振动状态的机芯
金属锻压成型在机械机芯结构中的基础应用
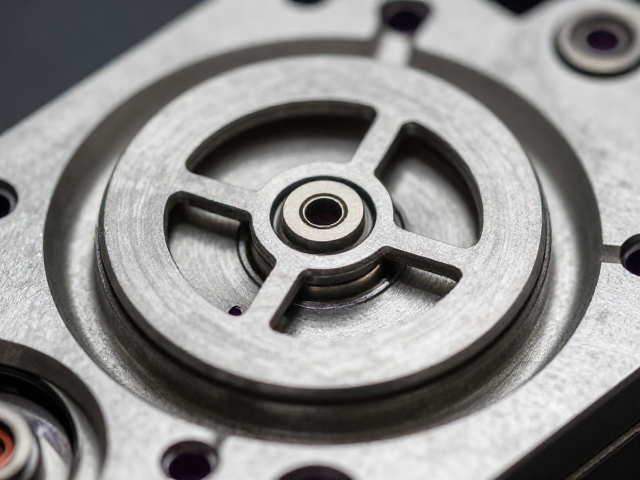
机械机芯的精密运作离不开基础零部件的高精度制造,其中摆轮、游丝夹板以及齿轮等核心组件,其毛坯材料通常经过严密的金属锻压工艺处理。这种工艺利用高吨位压力机对金属棒材或板材施加巨大外力,使其发生塑性变形,从而获得所需的几何形状。在制造过程中,金属内部的晶粒结构会随着锻压过程发生致密化排列,这直接提升了零件的抗疲劳强度和尺寸稳定性。对于长期处于高频振动状态的机芯而言,材料的致密度是决定其能否在数十年甚至更长时间里保持结构完整的关键物理基础。
锻压成型后的零件表面往往存在着细微的毛刺或应力残留,这需要通过后续的精密加工步骤进行修正。现代制表工业中,高精度的CNC数控机床或专用冲压机能够控制在微米级别的公差范围内,确保每个零件的厚度、直径以及同心度符合严苛的设计标准。例如,摆轮游丝系统的平衡性高度依赖于零件间极小的间隙配合,任何因锻压不均导致的微小形变都可能影响整体的等时性表现。因此,从原材料选择到最终成型,每一个环节都需要经过严密的物理检测,以确保金属材料的物理性能与几何精度达到最佳状态。
摆轮游丝系统的等时性原理与物理调校
机械机芯的心脏在于振荡系统,其核心由摆轮和游丝组成,这一系统的运作严格遵循胡克定律与简谐振动原理。摆轮的惯性矩与游丝的刚度共同决定了机芯的振动频率,即通常所说的“摆频”。常见的摆频设定为每小时28,800次振动(4Hz)或每小时21,600次振动(3Hz),这些数值并非随意设定,而是基于机械结构稳定性与走时精度的平衡计算。当摆轮在游丝产生的回复力作用下往复运动时,其周期主要取决于摆轮的质量分布和游丝的弹性系数,任何外部干扰如重力、温度变化或冲击都可能破坏这种平衡。
调校过程旨在消除因重力作用导致的等时性误差,确保机芯在不同位置下仍能保持一致的走时速率。传统的调校方式涉及对摆轮辐条上的微调螺丝进行精密移动,通过改变摆轮的质量分布来调整其转动惯量。这一过程需要极高的耐心与经验,调校师会使用专业的等时性测试仪监测机芯在六个不同方位下的走时差异。现代技术中,部分高端机芯引入了硅质游丝或采用特殊合金材料,以增强抗磁性和温度稳定性,从而减少因环境变化引起的频率漂移,但核心的物理调校逻辑依然围绕着质量分布与弹性势能的精确匹配展开。
温度补偿与动力传输效率的物理考量
温度变化会显著影响金属游丝的弹性模量,进而导致摆频漂移,这是机械机芯设计中必须解决的核心物理难题。传统的温度补偿摆轮采用双金属复合结构,通过不同金属在受热或受冷时膨胀系数的差异,使摆轮在温度变化时自动调整其有效半径,从而补偿游丝刚度的变化。这种精密的热力学平衡设计,确保了机芯在从低温环境到高温环境过渡时,依然能维持较为稳定的振动频率。现代材料科学的发展使得单摆轮搭配特殊合金游丝成为另一种解决方案,通过材料本身的低温度系数特性来简化结构并提高可靠性。
动力传输系统的效率直接影响着机芯的精准度与寿命,擒纵机构作为能量释放的关键环节,其设计需最大限度减少摩擦损耗。杠杆式擒纵机构通过擒纵叉与擒纵轮的交替咬合,定期向摆轮补充能量以维持其振动。在这个过程中,润滑剂的粘度、接触面的抛光程度以及零件间的间隙配合都会影响能量传递的效率。过大的摩擦会导致振幅下降,进而影响走时精度;而过小的间隙则可能因金属屑或润滑剂老化导致卡滞。因此,机芯组装过程中对每一个接触点的处理都需经过严密的计算与测试,以确保动力传输的顺畅与稳定。