机械表材质
树脂塑形成型原理,不锈钢表壳与有机玻璃的加工工艺解析
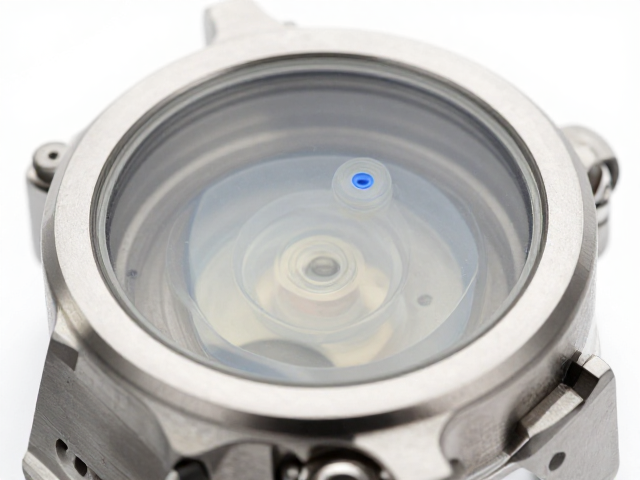
摘要
树脂塑形成型的物理化学机制 树脂塑形成型的核心在于高分子材料在热力学或化学诱导下的相变与固化过程。以热塑性树脂为例,其分子链呈线型或支链结构,在加热至玻璃化转变温度(Tg)或熔点(Tm)以上时,分子间作用力减弱,链段获得足够的运动能力,使材料呈现高弹态或粘流态。在此状态下,通过注塑、挤出或压延等外力作用,树脂能够填充模具型腔,精确复制复杂几何特征。随后,通过冷却或加压使温度降至Tg以下,分子链段
树脂塑形成型的物理化学机制
树脂塑形成型的核心在于高分子材料在热力学或化学诱导下的相变与固化过程。以热塑性树脂为例,其分子链呈线型或支链结构,在加热至玻璃化转变温度(Tg)或熔点(Tm)以上时,分子间作用力减弱,链段获得足够的运动能力,使材料呈现高弹态或粘流态。在此状态下,通过注塑、挤出或压延等外力作用,树脂能够填充模具型腔,精确复制复杂几何特征。随后,通过冷却或加压使温度降至Tg以下,分子链段运动被冻结,材料重新固化并保持预定形状,这一过程涉及体积收缩、内应力分布及结晶度变化等关键物理指标,直接决定了最终制品的尺寸精度与力学性能。
对于热固性树脂,成型机理则表现为不可逆的化学交联反应。在加热或催化剂作用下,线性低分子预聚物中的活性基团发生聚合或缩合反应,形成三维网状结构。随着反应进行,材料粘度迅速增加并固化,形成具有刚性、耐热性及优异化学稳定性的固体。该过程需精确控制反应动力学,确保交联密度均匀,避免因固化不完全导致力学性能下降,或因局部过热引发黄变、气泡等缺陷。不同树脂体系如环氧树脂、聚酰亚胺或聚碳酸酯,其成型窗口、收缩率及后处理要求存在显著差异,需依据材料特性制定严密的工艺参数。
不锈钢表壳的精密加工与表面处理
不锈钢表壳的生产始于原材料的检验与预处理,常用材料包括316L不锈钢,因其含有钼元素而具备更优的耐腐蚀性能。毛坯成型多采用冲压或CNC数控加工,冲压适用于大批量生产,利用高精度模具将钢板一次性成型为表壳主体,而CNC加工则用于复杂结构或小批量定制,通过多轴联动铣削实现高精度轮廓。在粗加工后,工件进入精加工阶段,重点处理表耳、表冠孔位等关键配合部位,确保装配公差控制在微米级别,通常要求位置度误差小于0.05mm,以保障机芯安装与防水性能。
表面处理是不锈钢表壳提升外观质感与耐用性的关键环节。主要工艺涵盖拉丝、抛光、喷砂及PVD真空离子镀膜。拉丝通过物理摩擦在表面形成均匀细腻的纹理,能有效掩盖细微划痕;镜面抛光则利用多级研磨轮与抛光蜡,使表面粗糙度Ra值降至0.02μm以下,达到高反射效果。PVD镀膜技术在真空环境下,通过物理气相沉积原理,将钛、氮等金属化合物沉积于表壳表面,形成硬度高达2000HV以上的薄膜,不仅提供金色、黑色等多样化色彩,还显著提升了耐磨与抗指纹能力,且该工艺无废水排放,符合现代环保制造标准。
有机玻璃的加工特性与成型工艺
有机玻璃,即聚甲基丙烯酸甲酯(PMMA),具有优异的光学透明性、耐候性及易加工性,其透光率可达92%以上,优于普通玻璃。加工前需对板材进行严格的质量检测,重点评估雾度、黄变指数及内部应力分布。切割与成型常采用CNC雕刻或激光切割,激光切割利用高能光束瞬间气化材料,切口平滑无需二次打磨,特别适合复杂图形加工。对于需要弯曲成型的部件,通常使用烘箱加热至玻璃化转变温度(约105°C-110°C)附近,使板材软化后通过模具或真空吸塑成型,冷却过程中需保持均匀受压,防止翘曲或产生永久应力导致后期开裂。
表面处理与组装是有机玻璃加工的后序重点。由于PMA表面硬度较低,易划伤,常采用喷涂硬化剂或电镀银/铬进行增强处理。在粘接工艺中,需选用专用氯仿或二氯甲烷溶剂型胶水,通过毛细作用使溶剂溶解接触面的聚合物,挥发后分子链相互缠结形成整体,实现无痕粘接。为避免溶剂挥发过快导致白化或应力集中,粘接过程需在恒温恒湿环境下进行,并控制涂胶量与固化时间。此外,边缘抛光通常采用火焰抛光或机械研磨,火焰抛光利用高温使表面微观结构熔融平整,获得晶莹剔透的效果,是高端展示柜或灯具配件的主要成型方式。