机械表材质
玻璃熔融成型原理揭秘,入门级机械表镀金表壳工艺解析
摘要
玻璃熔融成型的物理与化学基础 玻璃并非传统意义上的晶体固体,而是一种在冷却过程中粘度急剧增加、未发生结晶的非晶态无机材料。其核心原料主要为二氧化硅(SiO₂),通常以石英砂的形式存在,辅以碳酸钠、碳酸钙等助熔剂以降低熔融温度并改善加工性能。在加热过程中,玻璃经历从硬脆固体到粘流态的转变,这一过程没有固定的熔点,而是表现为一个逐渐软化的温度区间。当温度升至软化点以上,玻璃内部原子结构失去刚性排列,
玻璃熔融成型的物理与化学基础
玻璃并非传统意义上的晶体固体,而是一种在冷却过程中粘度急剧增加、未发生结晶的非晶态无机材料。其核心原料主要为二氧化硅(SiO₂),通常以石英砂的形式存在,辅以碳酸钠、碳酸钙等助熔剂以降低熔融温度并改善加工性能。在加热过程中,玻璃经历从硬脆固体到粘流态的转变,这一过程没有固定的熔点,而是表现为一个逐渐软化的温度区间。当温度升至软化点以上,玻璃内部原子结构失去刚性排列,呈现出类似液体的流动性,这为后续的吹制、压制或拉制成型提供了必要的物理条件。
成型过程中的粘度控制是决定最终产品形态的关键因素。不同成分的玻璃具有不同的粘度-温度曲线,例如铅晶质玻璃因含有氧化铅,其折射率更高且更易于雕刻,但熔融温度相对较低;而硼硅酸盐玻璃则因含有氧化硼,具备优异的热稳定性和化学耐久性,常用于实验室器皿或高档灯具。在实际操作中,工匠或自动化设备通过精确调节加热炉的温度分布,使玻璃保持在最佳的加工粘度范围内。这一阶段对热力学环境的稳定性要求极高,微小的温差波动可能导致玻璃内部产生应力集中,进而影响成型的精度或导致后续开裂。
机械表镀金表壳的精密制造流程
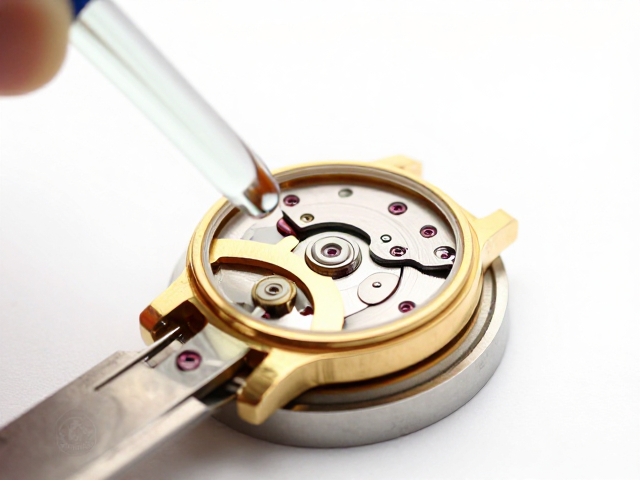
机械表表壳的镀金工艺始于基材的预处理,常见基材为316L精钢或铝合金,这些材料具有良好的机械强度与加工性能。在电镀之前,表壳需经过严密的抛光与清洗程序,去除表面微小的划痕、油污及氧化层。任何残留的污染物都会导致镀层附着力下降,出现起泡或脱落现象。随后,表壳进入活化槽进行表面活化处理,这一步骤旨在暴露金属表面的活性位点,确保金层能与基材形成牢固的金属键合。对于复杂结构的表壳,如带有镂空或复杂弧面的款式,还需采用掩膜技术保护不需要镀金的区域,如表冠螺纹处或底盖内侧。
电镀过程通常在含有金盐(如氯化金或氰化金钾)的电解液中进行,通过直流电源控制电流密度,使金离子在表壳表面还原为金属金原子并沉积。为了获得指定的厚度与色泽,工艺参数需经过严格计算。普通镀金表壳的金层厚度通常在0.1微米至0.5微米之间,这一厚度足以提供美观的金色外观及基本的耐磨性,但无法像实心金表壳那样通过打磨修复划痕。若需提升耐磨性,部分高端工艺会在金层表面增加一层薄薄的铑或钯进行封釉处理,以增强硬度并防止氧化变色。整个电镀过程需在恒温、无尘的环境中进行,以避免杂质颗粒嵌入镀层表面造成瑕疵。
材料特性与工艺局限性的客观分析
玻璃熔融成型与电镀工艺在机械表制造中代表了两种截然不同的材料处理哲学。玻璃成型依赖于热物理性质的调控,其优势在于能够实现高度复杂的曲面结构及优异的透光性,常用于表镜或创意表盘设计。然而,玻璃的脆性特性使其在受到冲击时极易碎裂,且成型后难以进行二次机械加工。相比之下,金属电镀工艺则侧重于表面装饰与功能增强,通过在廉价基材表面覆盖贵金属层,以较低的成本实现高价值的视觉效果。但电镀层作为非结构性覆盖物,其完整性依赖于基材的稳定性,一旦镀层破损,内部基材可能因环境因素发生腐蚀,影响整体寿命。
在工业生产中,这两种工艺的结合面临着技术挑战。玻璃与金属的热膨胀系数差异巨大,若尝试将玻璃直接固定在镀金表壳上,温度变化可能导致界面应力过大,引发脱胶或破裂。因此,现代制表工艺常采用橡胶垫圈、环氧树脂或精密机械咬合等方式进行连接,以缓冲应力并确保密封性。此外,电镀过程中的酸碱环境可能对某些玻璃部件产生侵蚀,因此在混合装配前,需对玻璃组件进行严密的化学稳定性测试。这种跨材料工艺的系统性整合,要求制造商在材料科学、热力学计算及精密制造领域具备深厚的技术积累,而非单一工艺的简单叠加。