机械表材质
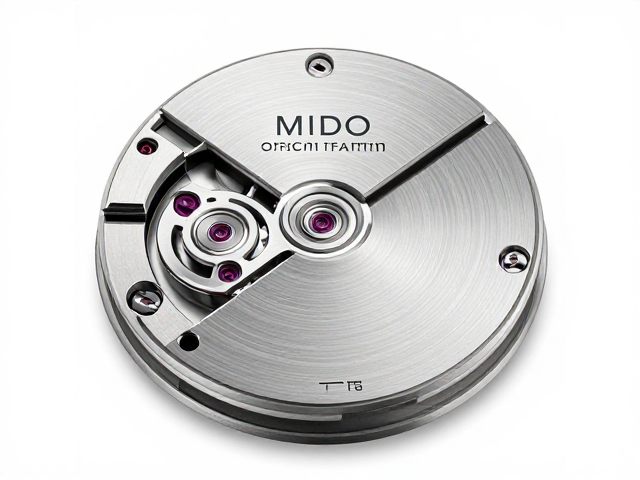
美度自动机械机芯揭秘,金属锻压成型原理与精密工艺解析
摘要
美度自动机械机芯的核心架构与动力传输机制 美度Caliber 80系列机芯代表了品牌在自动机械腕表领域的技术积淀,其核心特征在于卓越的长动力储存能力。该机芯内部搭载了硅材质游丝与双发条盒结构,通过优化的齿轮系传动效率,使得动力储存时间能够达到80小时。这一设计并非简单的堆料,而是基于严密的力学计算,确保在长达三天的未佩戴状态下,腕表依然能提供精准且稳定的走时输出。机芯直径通常为25.6毫米,厚度
美度自动机械机芯的核心架构与动力传输机制
美度Caliber 80系列机芯代表了品牌在自动机械腕表领域的技术积淀,其核心特征在于卓越的长动力储存能力。该机芯内部搭载了硅材质游丝与双发条盒结构,通过优化的齿轮系传动效率,使得动力储存时间能够达到80小时。这一设计并非简单的堆料,而是基于严密的力学计算,确保在长达三天的未佩戴状态下,腕表依然能提供精准且稳定的走时输出。机芯直径通常为25.6毫米,厚度为4.9毫米,紧凑的尺寸布局使得其能够适应多种表壳形态,同时保持极佳的佩戴舒适度。
在动力传输的路径中,摆轮与擒纵机构的配合至关重要。美度Caliber 80采用28,800次/小时(4Hz)的振频,这一频率在平衡走时精准度与动力消耗之间取得了良好平衡。擒纵叉与擒纵轮的咬合动作经过精密计算,减少了能量在传递过程中的损耗。硅游丝的应用不仅提升了抗磁性能,达到1,500高斯的抗磁标准,还因材料特性降低了温度变化对走时精度的影响。这种底层架构的稳定性,为后续的高精度打磨与调校奠定了坚实基础。
金属锻压成型技术在机芯零件制造中的应用逻辑
机芯中大量基础零件,如夹板、齿轮及桥板,其成型过程高度依赖金属锻压与冲压技术。通过高精度模具对金属板材进行冲压,能够一次性获得具有复杂几何形状的零件,这种工艺极大提升了生产效率并保证了零件间的一致性。美度在生产过程中采用CNC加工与精密冲压相结合的方式,对夹板进行初步塑形,随后通过倒角与打磨消除边缘毛刺,确保零件在组装时能够完美贴合。这种金属锻压成型的关键在于模具的精度控制,任何微小的偏差都可能导致机芯运行时的摩擦增加或动力传输受阻。
齿轮的制造则更为精细,通常采用铜合金或特殊钢材,通过滚齿或插齿工艺形成精密的齿形。在锻压成型后,齿轮需经过严格的去毛刺处理,以防止金属碎屑进入机芯内部影响运行。美度对齿轮的齿廓精度有着严格要求,齿形的对称性与表面光洁度直接影响着齿轮间的啮合效率。通过自动化检测设备对齿轮参数进行实时监控,确保每一枚出厂的机芯零件都符合预设的公差范围。这种对金属锻压成型细节的把控,是维持机芯长期稳定运行的物质基础。
精密工艺解析:日内瓦纹打磨与镜面抛光的标准实践
机芯夹板的表面处理不仅是美学展示,更是精密工艺的直接体现。美度Caliber 80机芯普遍采用日内瓦纹(Côtes de Genève)打磨,这种由平行条纹组成的装饰图案,需通过专用滚花工具在夹板表面手工或半自动压制而成。条纹的宽度、深度及平行度需保持高度一致,这不仅提升了视觉上的层次感,更能在微观层面减少光线反射,降低视觉疲劳。打磨过程中需严格控制力度,避免对夹板基底造成应力损伤,确保机械结构的完整性不受影响。
镜面抛光则集中在摆轮夹板、齿轮轴眼及螺丝表面,这些部位对光洁度要求极高。通过多级砂纸与抛光轮的逐步打磨,零件表面可达到类似镜面的效果。高光洁度的表面能有效减少零件间的摩擦系数,降低磨损,从而延长机芯使用寿命。在抛光过程中,温度控制至关重要,过高的摩擦生热可能导致金属表面氧化或变形。美度通过严格的工序流程,确保每一处抛光细节都达到既定标准,使机芯在运行中保持极低的噪音与震动,展现出机械艺术与工业制造的完美融合。