机械表品类
运动户外手表壳体加厚成型工艺解析,星期显示精准耐用之选
摘要
壳体结构设计与应力分布逻辑 运动户外场景下的极端环境对手表壳体的机械强度提出了严苛要求,加厚成型工艺的核心在于通过优化壁厚分布来平衡结构刚性与整体重量。在高频冲击或跌落测试中,壳体内部会产生复杂的应力集中,传统的等厚设计难以在关键受力点提供足够保护。工程师通常采用非均匀加厚策略,在表耳连接处、表冠周围以及表壳底部边缘增加材料厚度,以分散冲击力,降低因局部应力过大导致的裂纹风险。这种结构设计不仅提
壳体结构设计与应力分布逻辑
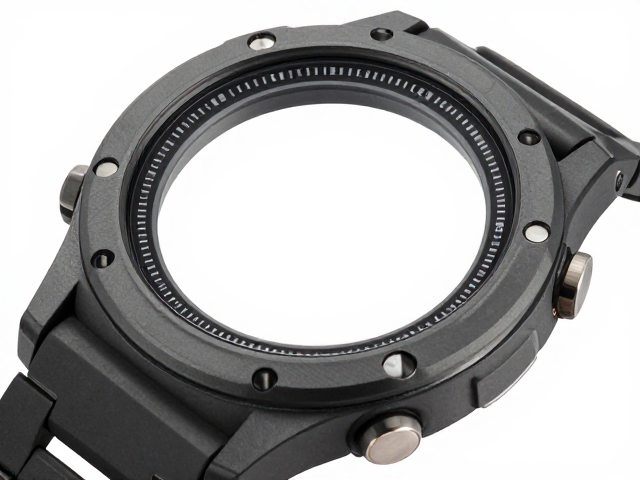
运动户外场景下的极端环境对手表壳体的机械强度提出了严苛要求,加厚成型工艺的核心在于通过优化壁厚分布来平衡结构刚性与整体重量。在高频冲击或跌落测试中,壳体内部会产生复杂的应力集中,传统的等厚设计难以在关键受力点提供足够保护。工程师通常采用非均匀加厚策略,在表耳连接处、表冠周围以及表壳底部边缘增加材料厚度,以分散冲击力,降低因局部应力过大导致的裂纹风险。这种结构设计不仅提升了抗冲击性能,还确保了手表在剧烈运动中的结构完整性,避免功能性部件因壳体变形而失灵。
材料的选择与厚度的增加紧密相关,高强度铝合金或不锈钢在加厚处理后,其屈服强度得到更充分的利用。通过计算机辅助工程(CAE)模拟不同厚度下的形变情况,可以精确计算出最优的加厚区域,确保壳体在承受外部挤压或撞击时不发生永久性塑性变形。这种基于物理仿真的设计方法,使得壳体在保持轻量化潜力的同时,能够提供超越常规设计的耐用性,为内部精密机芯提供稳固的物理屏障,从而延长整机的使用寿命。
成型工艺中的材料流动性控制
在将加厚设计转化为实体产品的过程中,注塑或压铸工艺中的材料流动性是决定成品质量的关键变量。对于加厚区域,熔融材料需要更长时间填充并冷却,若工艺参数设置不当,极易在壳体内部形成缩孔、气泡或熔接痕,这些缺陷会显著削弱壳体的机械强度。因此,成型过程中必须精确控制模具温度、注射压力以及保压时间,以确保高分子材料或金属熔体能够均匀填充加厚腔体。特别是在处理高强度复合材料时,温度的梯度变化会影响材料的结晶度,进而影响最终的硬度和韧性表现。
为了消除加厚带来的成型缺陷,现代制造工艺引入了动态压力补偿技术,在填充阶段提供更高的初始压力,随后在冷却阶段保持稳定的保压压力以补充材料收缩。这种精细的压力管理使得加厚区域的分子结构更加致密,提升了材料的整体均一性。此外,模具表面的微纹理处理也有助于改善材料流动,减少因流动停滞导致的表面瑕疵。通过优化流道设计,确保熔融介质能够平滑过渡到加厚区域,从而在微观层面提升壳体的致密度,为后续的精加工和装配奠定坚实基础。
星期显示窗口的精密装配与防护
星期显示功能在户外手表中常采用窗口式或指针式结构,其耐用性直接取决于显示窗与壳体接口的加工精度。在加厚壳体设计中,星期显示窗的开孔位置往往位于应力集中的边缘区域,因此需要在成型过程中预留高精度的定位结构。窗口边缘的倒角处理与密封槽设计必须与加厚壁板完美契合,以防止灰尘、水汽通过微小缝隙侵入机芯内部。高精度的CNC加工技术被用于确保窗口开孔的尺寸公差控制在微米级别,从而保证视窗玻璃或塑料盖板的紧密贴合,避免因震动导致松动或脱落。
星期显示的转轮机构需要克服壳体加厚带来的空间限制,通常采用微型化齿轮组与高耐磨材料制成。在装配过程中,显示窗的透光率与刻度清晰度会因壳体厚度的变化而影响视觉效果,因此光学设计需考虑光线在加厚介质中的折射与反射特性。通过优化视窗玻璃的曲率和镀膜工艺,确保在强光或弱光环境下星期字符依然清晰易读。同时,星期转轮的驱动轴需经过特殊润滑处理,以应对低温或高温环境下的粘度变化,确保星期切换动作顺畅、无卡顿,实现长期使用的精准与耐用。
表面处理与长期耐用性增强
加厚壳体在经历成型与装配后,表面需经过严格的阳极氧化或PVD真空镀膜处理,以进一步提升其耐腐蚀性和抗刮擦能力。户外环境中的紫外线、汗水以及化学物质会加速金属表面的氧化过程,因此表面处理层必须具备足够的厚度与附着力。在加厚区域,由于冷却速率与薄壁区域存在差异,表面处理工艺需调整电流密度或真空沉积参数,以确保涂层均匀性,避免出现色差或剥落现象。这种经过强化的表面层能有效抵御日常磨损,保持手表外观的持久美观。
此外,壳体与表带连接处的加厚设计也需考虑应力释放与连接件的耐久性。表带耳钉孔位经过精密钻孔与抛光处理,确保与表带连接件的配合紧密,减少因长期佩戴产生的磨损与松动。通过多重表面处理与精密装配,加厚成型工艺不仅提升了手表的物理防护能力,还优化了人机交互体验,使星期显示等复杂功能在恶劣环境下依然保持稳定运行。这种从材料、结构到工艺的系统性优化,构成了户外手表高耐用性的技术基石。