机械表材质
树脂塑形成型原理,合金表壳易抛光修复全解析
摘要
树脂材料的热力学特性与成型基础 树脂塑形成型的核心在于高分子材料在受热状态下的物理性质转变。绝大多数用于表壳制造的工程树脂,如聚碳酸酯(PC)或聚酰亚胺(PI),具有明确的热转变温度区间。当环境温度超过其玻璃化转变温度(Tg)时,材料内部的分子链段获得足够的动能,克服相互间的束缚力,使固态树脂逐渐软化并具备可塑性。这一过程并非简单的熔化,而是从坚硬的玻璃态向高弹态或粘流态的过渡,使得材料能够在外
树脂材料的热力学特性与成型基础
树脂塑形成型的核心在于高分子材料在受热状态下的物理性质转变。绝大多数用于表壳制造的工程树脂,如聚碳酸酯(PC)或聚酰亚胺(PI),具有明确的热转变温度区间。当环境温度超过其玻璃化转变温度(Tg)时,材料内部的分子链段获得足够的动能,克服相互间的束缚力,使固态树脂逐渐软化并具备可塑性。这一过程并非简单的熔化,而是从坚硬的玻璃态向高弹态或粘流态的过渡,使得材料能够在外力作用下填充模具型腔,精确复刻所需的几何形态。
成型过程中的温度控制与压力施加决定了最终产品的密度与结构稳定性。在注塑或模压阶段,熔融态树脂在高压下被注入精密模具,随后通过冷却系统快速降低温度,使分子链重新固定排列,从而锁定预设形状。这一热力学过程要求极高的工艺精度,任何微小的温度波动或压力不均都可能导致产品出现内应力、翘曲或尺寸偏差。因此,理解树脂在不同温区下的流变行为,是确保表壳尺寸精度和机械强度的先决条件。
合金表壳的表面处理与修复逻辑
合金表壳,常见材质涵盖不锈钢、钛合金或铝合金,其表面修复的首要步骤是评估原始表面处理工艺。大多数金属表壳经过拉丝、喷砂或镜面抛光处理,修复时需严格区分原始纹理特征。对于镜面或高光表面,修复的核心在于去除划痕并重建均匀的光学反射面;而对于拉丝或喷砂表面,修复的重点则在于重现一致的金属纤维纹理或颗粒质感。错误的修复方式,如在拉丝表面强行抛光,会导致表面光泽度突变,形成明显的“补丁效应”,破坏整体视觉的一致性。
修复过程中使用的磨料粒度与抛光介质会直接改变金属表面的微观形貌。细粒度研磨膏配合软质抛光轮可以逐步消除深层划痕,但需严格控制研磨压力,避免因局部过热导致金属金相组织发生变化,进而影响耐腐蚀性能。对于铝合金等较软金属,还需注意氧化层的去除与保护,防止在修复过程中因摩擦生热引发进一步的氧化变色。每一次打磨步骤都需经过严密的清洁与检验,确保前序划痕完全消除后再进入下一更细粒度的处理环节,这是保证修复后表面平整度的关键操作规范。
树脂与合金的界面结合与结构差异
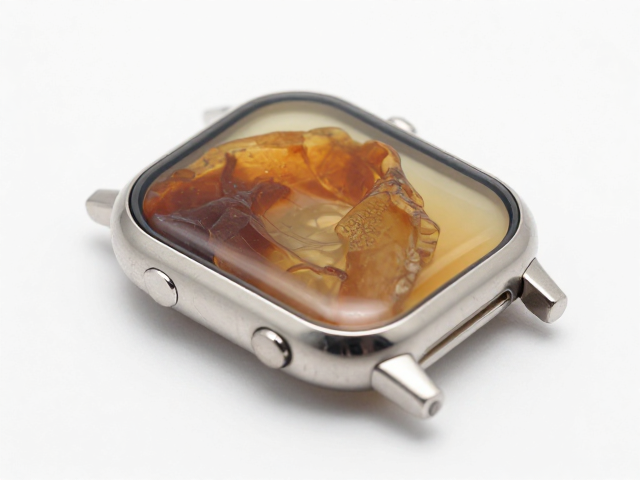
树脂塑形成型与合金表壳修复在材料属性上存在显著差异,这种差异直接影响了两者的加工逻辑。树脂具有较低的硬度和较高的韧性,其表面修复通常涉及溶剂焊接、填充或精细打磨,且难以像金属那样通过抛光获得镜面效果,更多依赖于表面涂装或纹理处理。相反,合金表壳硬度高、耐磨性强,但其修复过程本质上是材料的去除与重塑,会改变表壳原有的壁厚和重量分布。这种材质本质的区别,要求在处理复合结构表壳时,必须精确识别不同部件的材料属性,避免使用错误的修复介质导致材料腐蚀或结构损伤。
在复杂结构的表壳设计中,树脂部件常作为装饰件或内衬与金属主体结合。这种异质材料连接处往往是应力集中和磨损的高发区域。树脂与金属的热膨胀系数不同,在温度变化环境下可能产生微小的形变差异,长期佩戴可能导致结合部松动或密封性下降。因此,在评估表壳状态时,需特别关注不同材料交界处的完整性。对于金属部分的修复,需避免高温或强酸碱性清洁剂对相邻树脂部件造成老化或溶解,确保修复过程的化学安全性与物理稳定性。
修复工艺对材料性能的长期影响
任何修复操作都会对表壳材料的原始物理性能产生不可逆的影响,尤其是对于合金表壳。机械抛光会去除表面的一层金属,虽然恢复了外观,但可能削弱表面的硬化层,降低耐磨性。对于经过阳极氧化或PVD(物理气相沉积)处理的合金表面,修复往往意味着覆盖层的彻底破坏,后续需重新进行表面处理才能恢复原有的色泽与防护性能。这种二次处理的成本和工艺难度远高于原始制造,因此在实际操作中,通常建议对轻微损伤进行局部修复,而对严重磨损或覆盖层剥落的情况,则需考虑整体更换或专业翻新。
树脂部件在经历高温修复或化学溶剂处理后,其分子结构可能发生不可逆的老化或应力释放。过度打磨树脂表面会导致材料变薄,降低其抗冲击能力,甚至引发微裂纹。此外,树脂对紫外线和某些化学溶剂敏感,修复过程中使用的清洁剂或抛光剂若含有强溶剂成分,可能导致树脂发白、开裂或失去原有的透明度。因此,修复工艺的选择必须基于对材料老化特性的充分认知,采用温和且针对性强的处理手段,以最大限度地保留材料的原始性能特征,延长表壳的使用寿命。