机械表外观款式
不锈钢表壳耐磨加工,精进擒纵系统性能的关键工艺解析
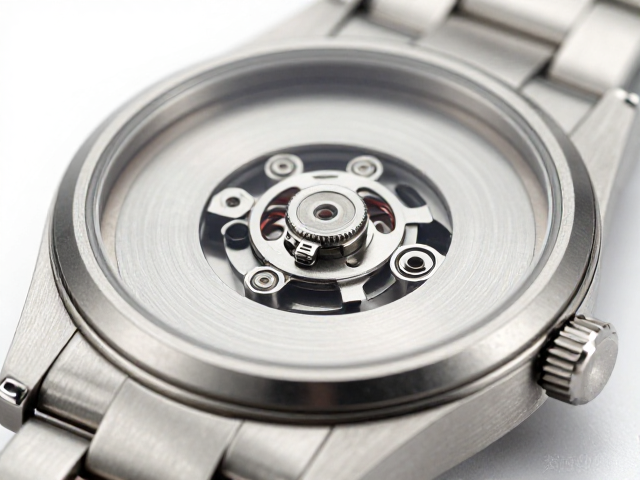
摘要
不锈钢表壳的微观结构与耐磨基础 不锈钢表壳在精密计时工具中扮演着至关重要的角色,其核心优势源于材料内部的晶体结构。以常见的316L医用级不锈钢为例,这种低碳奥氏体不锈钢含有约16%至18%的铬和2%至3%的钼,这种成分配比不仅提供了优异的耐腐蚀性能,更通过固溶强化效应提升了基体的硬度。在未经任何表面处理的状态下,不锈钢表壳的维氏硬度通常维持在200 HV至250 HV之间,这一基础硬度足以应对日
不锈钢表壳的微观结构与耐磨基础
不锈钢表壳在精密计时工具中扮演着至关重要的角色,其核心优势源于材料内部的晶体结构。以常见的316L医用级不锈钢为例,这种低碳奥氏体不锈钢含有约16%至18%的铬和2%至3%的钼,这种成分配比不仅提供了优异的耐腐蚀性能,更通过固溶强化效应提升了基体的硬度。在未经任何表面处理的状态下,不锈钢表壳的维氏硬度通常维持在200 HV至250 HV之间,这一基础硬度足以应对日常佩戴中的轻微摩擦,但在面对高频率的机械冲击或硬质颗粒刮擦时,仍显不足。因此,通过物理或化学手段改变材料表层的微观结构,成为提升其耐磨性的首要环节。
现代制表工艺中,激光熔覆与离子注入技术常被用于初步强化表壳表面。激光熔覆通过在基材表面铺设特定合金粉末并快速熔化,形成一层致密且结合力极强的冶金结合层,其硬度可提升至600 HV以上。相比之下,离子注入技术则是将氮、碳或钛等元素的高能离子打入不锈钢表层晶格,造成晶格畸变,从而显著提高表面硬度和耐磨性,同时不改变表壳的整体尺寸精度。这两种工艺的选择往往取决于后续加工的需求,因为过高的初始硬度可能会增加后续CNC加工或打磨的难度,因此需要在硬度与可加工性之间找到平衡点。
精密加工中的应力控制与形变矫正
不锈钢表壳在经历车削、铣削、钻孔等CNC加工过程中,材料内部会产生复杂的残余应力。这种应力分布不均会导致表壳在加工完成后出现微小的翘曲或变形,进而影响机芯安装位的同心度和擒纵系统摆轮的运行稳定性。为了消除这些内应力,退火处理成为关键步骤。通过将表壳加热至800°C至900°C的再结晶温度区间并缓慢冷却,可以有效释放加工应力,恢复材料的延展性。然而,退火后的材料硬度下降,需重新进行硬化处理,这一过程对温度控制曲线有着极高的要求,任何偏差都可能导致材料性能的不稳定。
在精密加工阶段,夹具的夹持力与切削参数的设定直接影响表壳的最终几何精度。为了减少切削振动,现代加工中心常采用动态平衡刀具和自适应进给技术。切削速度通常控制在200至500米/分钟,进给速率则根据表壳壁厚和悬臂长度进行动态调整。对于带有复杂曲面或镂空设计的表壳,五轴联动加工技术能够确保刀具始终与加工表面保持最佳切角,从而获得更光滑的表面粗糙度。这种高精度的几何形状不仅提升了美观度,更为后续擒纵系统的装配提供了精确的基准面,确保摆轮游丝系统在封闭空间内拥有均匀的气隙和稳定的运行环境。
表面强化技术与极致光洁度
喷砂与抛光是提升不锈钢表壳耐磨性与美学质感的核心表面处理工艺。喷砂处理利用高压气流携带金刚砂或玻璃珠冲击表壳表面,形成均匀的哑光纹理,这种微观凹凸结构能有效散射光线,减少眩光,同时喷砂硬化效应可使表面硬度提升10%至15%。然而,喷砂后的表面粗糙度较高,不利于长期佩戴的舒适度,因此后续需进行精密抛光。从粗抛到镜面抛光,通常需要经过数十道不同目数的砂纸或抛光轮的处理,最终表面粗糙度Ra值需控制在0.1微米以内,达到镜面效果。
阳极氧化与PVD(物理气相沉积)涂层技术为不锈钢表壳提供了额外的保护层。PVD技术通过在真空环境下,利用物理过程将金属或化合物薄膜沉积在表壳表面,形成硬度高达1000 HV以上的氮化钛或碳化钛涂层。这种涂层不仅具有极高的耐磨性,还能提供多种颜色选择,且附着力极强,不易剥落。与传统的电镀相比,PVD涂层不含六价铬等有害物质,更符合现代环保标准。此外,涂层与不锈钢基体的结合紧密,能有效防止汗水、油脂对基材的侵蚀,从而延长表壳的使用寿命,保持擒纵系统所在环境的清洁与稳定。
擒纵系统对表壳精度的耦合效应
不锈钢表壳不仅是外观件,更是擒纵系统的结构支撑。擒纵系统中的摆轮游丝对温度变化、磁场干扰以及机械振动极为敏感。表壳内壁的加工精度直接影响机芯底板的固定稳定性,任何微小的震动传递都可能导致摆轮振幅波动,进而影响走时精度。因此,表壳与机芯底板的配合间隙需控制在0.05毫米以内,以确保整体结构的刚性。这种精密配合要求表壳在加工过程中必须采用高精度测量仪器进行实时监测,确保每一个安装孔位和密封面的尺寸偏差符合微米级标准。
在极端环境下,不锈钢表壳的耐磨性能直接关系到内部精密零件的安全。当表壳表面因磨损产生金属碎屑时,这些碎屑可能进入机芯内部,卡滞擒纵叉或齿轮,导致计时功能失效。因此,表壳表面的硬度均匀性至关重要。通过宏观硬度测试和微观金相分析,可以验证表面强化层的质量。实际案例显示,经过双重硬化处理(离子注入+PVD涂层)的不锈钢表壳,在经历50000次盐雾测试后,表面无明显腐蚀痕迹,且硬度保持率超过95%,这为内部擒纵系统提供了长期稳定的运行环境,确保了计时工具的长期精准性。