机械表材质
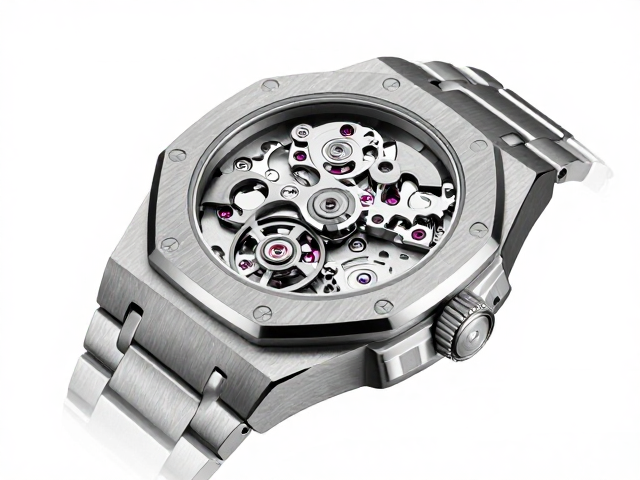
钛钢表壳搭配多功能机械机芯,树脂塑形成型原理深度解析
摘要
钛金属的晶体结构与表壳成型挑战 钛钢在钟表制造领域常指代316L精钢与钛合金的复合应用,其中钛合金凭借低密度和高耐腐蚀性成为高端表壳的核心材料。纯钛具有独特的六方密排(HCP)晶体结构,这种原子排列方式使其在常温下表现出优异的强度重量比,但同时也带来了加工硬化率高、导热性差以及易与模具产生粘附等物理特性。在表壳制造过程中,这些微观特性直接决定了宏观成型的难度,传统切削或铸造工艺难以完美呈现钛材特
钛金属的晶体结构与表壳成型挑战
钛钢在钟表制造领域常指代316L精钢与钛合金的复合应用,其中钛合金凭借低密度和高耐腐蚀性成为高端表壳的核心材料。纯钛具有独特的六方密排(HCP)晶体结构,这种原子排列方式使其在常温下表现出优异的强度重量比,但同时也带来了加工硬化率高、导热性差以及易与模具产生粘附等物理特性。在表壳制造过程中,这些微观特性直接决定了宏观成型的难度,传统切削或铸造工艺难以完美呈现钛材特有的哑光质感与精密倒角,因此现代制表业更多采用粉末冶金或高精度冲压后处理技术来应对材料特性。
表壳的几何形态需要兼顾佩戴舒适度与机械结构的容纳空间,钛材的弹性模量低于不锈钢,这意味着在受力变形时具有更好的缓冲性,但也要求成型模具具备极高的尺寸稳定性。在实际生产流中,钛片经过多次退火以消除内应力,随后通过高压冲压形成初步表壳轮廓,这一过程对模具表面的润滑处理要求极高,以防止钛屑残留导致表面瑕疵。这种材料层面的物理约束,使得表壳成型并非简单的形状压合,而是一系列热力学与力学平衡的精密控制结果。
多功能机械机芯的齿轮系逻辑与动力传输
机械机芯的多功能实现依赖于复杂的齿轮系叠加与离合装置,常见的计时、万年历或月相功能并非独立模块,而是通过在主传动链上并联或串联附加齿轮组完成。以标准的三针计时机芯为例,其核心结构包含发条盒、中心轮、三轮、四轮及擒纵系统,而计时功能则通过垂直离合或水平离合装置,将计时秒轮与主传动链进行瞬时连接或断开。这种精密的机械联动要求每一个齿轮的齿形误差控制在微米级别,以确保动力传输过程中的能量损耗最小化且无卡顿。
多功能设计增加了机芯的厚度与复杂度,齿轮间的咬合顺序必须经过严密的动力学计算。例如,在万年历机芯中,月份齿轮与年份齿轮通过不同速比的传动比配合,处理大月、小月及闰年的日期跳跃。这种机械逻辑的实现依赖于杠杆、凸轮和弹簧的协同作用,任何单一零件的制造公差超标都可能导致功能失效。因此,机芯的组装不仅是零件的堆叠,更是机械运动逻辑的空间构建,每一个连杆的运动轨迹都需要在三维空间中精确计算,以匹配表壳内部有限的空间容积。
树脂材料的分子特性与注塑成型工艺
树脂塑形成型主要利用高分子聚合物在加热软化后的可塑性,通过注塑或模压技术制造表壳外壳或装饰部件。常见的高性能工程树脂如聚醚醚酮(PEEK)或碳纤维增强复合材料,具有极高的耐热性和机械强度,其分子链在高温下发生解缠结,在高压注入模具后迅速冷却定型,形成具有特定微观结构的固体。这一过程的关键在于控制结晶度与非晶区比例,以平衡材料的透明度、硬度及抗冲击性能。树脂材料的流动性参数需根据表壳的壁厚和复杂结构进行精确计算,以避免填充不全或内部气泡。
成型过程中的温度曲线对最终产品的性能至关重要,树脂在模具内的冷却速率决定了其内应力分布。快速冷却可能导致表面应力集中,引发后期开裂或变形,而缓慢冷却则可能影响生产效率并增加结晶度,改变材料色泽。现代工艺中常采用多层注塑技术,将不同特性的树脂组合,例如外层使用高耐磨、抗刮花的材质,内层使用高粘接性或缓冲性的材质。这种分层结构不仅提升了表壳的综合性能,还允许在成型过程中嵌入金属连接件,实现树脂与金属表壳的稳固结合。
钛壳与树脂部件的复合装配逻辑
将钛钢表壳与树脂成型部件结合,面临着材料热膨胀系数差异巨大的技术挑战。钛的热膨胀系数约为9.1×10^-6/°C,而大多数工程树脂的热膨胀系数远高于此,通常在50-100×10^-6/°C之间。这种差异意味着在温度变化环境下,两种材料连接处会产生显著的剪切应力。为了克服这一物理矛盾,装配设计通常采用机械卡扣、超声波焊接或专用粘合剂进行连接,而非依赖单一的热胀冷缩配合。卡扣结构的设计需预留微小的形变空间,以吸收因环境温度波动或佩戴摩擦产生的应力。
表面处理与界面结合是复合装配的另一大难点。钛表面会自然形成致密的氧化层,阻碍常规胶水粘接,因此需经过等离子清洗或化学蚀刻处理,增加表面粗糙度和活性基团,以提升树脂与钛材的粘接强度。在成型过程中,树脂部件常作为结构件包裹钛壳边缘,或通过精密模具直接成型在钛壳内侧。这种一体化设计减少了组装步骤,提高了防水性能和结构稳定性。整个复合过程需要在无尘环境中进行,确保界面无杂质,以维持长期的结构完整性和美观度。
精密加工与装配公差的控制体系
在钛壳与机芯、树脂部件的整合过程中,微米级的公差控制是保证走时精准与外观完美的核心。钛钢表壳的表耳、表冠孔位以及树脂部件的卡槽,其加工精度通常要求在±0.05mm以内。这种精度要求源于机芯在表壳内的固定方式,过大的间隙会导致机芯晃动,影响摆轮稳定性,进而影响走时精度;过紧则可能导致装配时零件应力过大,造成隐性损伤。因此,数控机床在加工钛壳关键部位时,需采用多轴联动技术,确保各个面之间的垂直度和平行度符合严苛标准。
装配过程中的应力管理同样不可忽视。当树脂部件被压入或粘接至钛壳时,局部压力分布不均可能导致微观裂纹。为此,装配设备通常配备压力传感器,实时监测压合过程中的受力变化,确保每一处结合点的压力均匀且处于安全阈值内。此外,成品表壳需经过严格的气密性测试和跌落测试,以验证复合结构的可靠性。这些测试不仅验证了材料本身的性能,更验证了钛、树脂与机械机芯在三维空间内协同工作的整体稳定性,确保产品在长期使用中保持结构完整与功能正常。