机械表品类
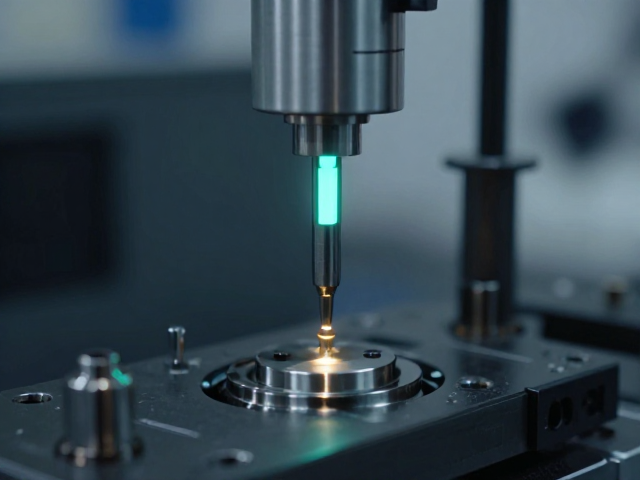
零件精密装配流程,避免剧烈震动,确保夜光刻度精准校准
摘要
精密装配环境的恒温恒湿控制 精密零件在进入装配环节前,必须经过严格的环境预处理,确保车间温度稳定在20±2℃,相对湿度控制在45%-55%区间。这种对微环境的极致把控,旨在消除因材料热胀冷缩导致的微米级尺寸变化,为后续的高精度对接提供物理基础。任何微小的温差波动都可能引发金属或复合材料部件的应力释放,进而破坏原本严丝合缝的配合间隙,因此,独立温控系统与高精度环境监测探头是装配线不可或缺的基础设施
精密装配环境的恒温恒湿控制
精密零件在进入装配环节前,必须经过严格的环境预处理,确保车间温度稳定在20±2℃,相对湿度控制在45%-55%区间。这种对微环境的极致把控,旨在消除因材料热胀冷缩导致的微米级尺寸变化,为后续的高精度对接提供物理基础。任何微小的温差波动都可能引发金属或复合材料部件的应力释放,进而破坏原本严丝合缝的配合间隙,因此,独立温控系统与高精度环境监测探头是装配线不可或缺的基础设施。
在气流组织方面,层流罩与低湍流设计能有效减少空气中的悬浮颗粒对光学元件表面的附着。对于带有夜光涂层的刻度盘而言,灰尘颗粒不仅是视觉瑕疵的来源,更会在后续封装中形成不可逆的隔离层,导致光线散射异常。通过正压通风与HEPA高效过滤系统的配合,将单位体积内的尘埃粒子数量控制在指定阈值以内,是从源头规避装配缺陷的关键手段,同时也为操作人员提供了一个洁净、稳定的作业视野。
低震动装配台的力学隔离设计
装配作业的核心在于消除外部机械干扰,因此,高精密隔振平台是流程中的关键节点。采用气浮隔振或主动阻尼技术的工作台,能够将地面传来的低频震动衰减至微牛顿级别,确保装配过程中的每一微米移动都精准可控。对于夜光刻度校准这类对位置敏感度极高的工序,任何来自行走在附近人员的脚步震动或重型设备运行产生的共振,都可能导致校准基准偏移,因此,装配区通常设置在远离主要动力源且经过专门地基加固的区域。
操作人员在进行零件抓取与定位时,需使用带有力反馈控制的自动化机械臂或高精度手动滑台,以替代传统的徒手操作。这种柔性夹持技术能够在接触瞬间自动平衡受力,避免因夹持力不均导致的零件形变或滑脱。特别是在处理带有夜光涂层的玻璃或树脂刻度片时,极小的侧向力都可能造成涂层微观结构的损伤,进而影响夜光效果的均匀性与亮度持续时间,因此,无接触式或软性接触式的定位方式成为标准作业规范。
夜光刻度的光学校准与定位
夜光刻度的光学校准依赖于高精度激光干涉仪或机器视觉系统的协同工作。校准过程中,光源需经过准直处理,形成平行光束照射刻度表面,通过高分辨率相机捕捉刻度边缘的衍射特征或荧光强度分布。系统会自动识别刻度中心点,并与预设的理论坐标进行比对,误差容忍范围通常控制在±0.01毫米以内。这一过程需要反复迭代,直至视觉反馈数据与机械执行机构的实际位置完全重合,确保每一枚刻度在物理空间中的绝对准确。
在确定最终位置后,固化工艺的选择直接影响夜光效果的长期稳定性。对于荧光粉或长效夜光材料,通常采用低温紫外固化或热固化树脂进行固定,固化过程中的温度曲线需经过严格验证,以避免高温导致夜光材料荧光猝灭或变色。校准完成后,还需进行暗室环境下的亮度与衰减周期测试,确保夜光刻度在初始激发后的发光强度符合设计规范,且衰减曲线平滑无断层,这是验证校准精度的最终闭环步骤。
装配后的无损检测与应力释放
装配完成后的零件需经历静置应力释放阶段,通常持续规定时长,以消除装配过程中产生的内应力。这一过程对于防止夜光涂层在长期使用中出现微裂纹或剥落至关重要。在此期间,零件被放置在无震动、恒温的环境中,让材料分子结构逐步趋于稳定状态。随后进行的无损检测环节,利用X射线荧光光谱分析或高分辨显微镜,对刻度附着力及涂层完整性进行全方位扫描,确保无肉眼不可见的微观缺陷。
最终检验阶段,重点评估整体装配体的密封性与光学一致性。通过氦质谱检漏仪检测封装结构的密封性能,防止湿气侵入导致夜光材料失效。同时,在标准光照条件下,对整体刻度盘的亮度均匀性进行量化分析,确保不同刻度间的视觉一致性,避免出现明暗不一的“孤岛效应”。只有通过所有严苛检测程序的零件,才能被认定为符合精密装配标准,进入后续的包装与物流环节,确保产品在全生命周期内的性能稳定。