机械表材质
蓝宝石镜面钢带夹毛?揭秘链节冲压成型工艺避坑指南
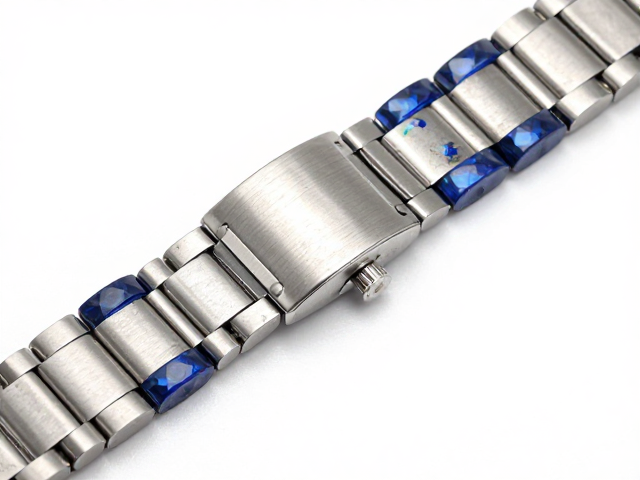
摘要
蓝宝石镜面与金属表带的“夹毛”重灾区 在日常佩戴体验中,蓝宝石玻璃表镜因其卓越的硬度和通透感备受青睐,但当其与精钢表带结合时,一种隐蔽的困扰便悄然出现:表带链节边缘或抛光面容易勾挂衣物纤维,甚至导致毛发断裂。这种现象并非蓝宝石本身所致,而是源于金属表带的表面处理工艺与链节结构设计的匹配度问题。许多用户误以为这是表带材质缺陷,实则多由冲压成型后的二次加工环节失控引发。 金属表带在经过初步冲压成型后
蓝宝石镜面与金属表带的“夹毛”重灾区
在日常佩戴体验中,蓝宝石玻璃表镜因其卓越的硬度和通透感备受青睐,但当其与精钢表带结合时,一种隐蔽的困扰便悄然出现:表带链节边缘或抛光面容易勾挂衣物纤维,甚至导致毛发断裂。这种现象并非蓝宝石本身所致,而是源于金属表带的表面处理工艺与链节结构设计的匹配度问题。许多用户误以为这是表带材质缺陷,实则多由冲压成型后的二次加工环节失控引发。
金属表带在经过初步冲压成型后,表面往往残留微小的毛刺或拉丝纹路不均的情况。若后续抛光工序未能彻底清除这些微观瑕疵,或者在镜面抛光过程中压力过大导致金属表面产生细微划痕,这些肉眼难辨的粗糙点便成了“毛发收割机”。特别是在表带连接处、折叠扣内侧以及链节侧面,这些应力集中且难以触及的区域,最容易因工艺疏忽而形成勾挂源。
冲压成型中的精度控制与去毛刺关键
链节冲压成型是决定表带基础形态的核心步骤,模具的精度直接影响了链节边缘的平整度。高精度模具能够确保金属板材在受力变形时保持均匀的延展,减少因材料流动不均导致的边缘翘曲或增厚。若模具磨损严重或闭合精度不足,冲压后的链节边缘会出现微小的卷边或毛刺,这些结构缺陷在后续组装中极难通过常规打磨完全消除。
去毛刺工艺是连接冲压与抛光的桥梁,其处理方式决定了最终触感的细腻程度。传统的机械打磨容易因人工手法差异导致表面平整度不一,而更为先进的振动研磨或电解去毛刺技术,能通过物理或化学作用精准去除微观毛刺,同时保护镜面光泽。部分高端工艺会采用超声波清洗配合专用研磨介质,确保链节缝隙内部的杂质与微粒也被彻底清除,从源头降低勾挂风险。
镜面抛光的层级与表面完整性
镜面抛光并非单一工序,而是由粗抛、中抛、精抛多层叠加的结果。每一层抛光轮的压力、转速以及研磨膏的粒度都有着严密的参数设定。若粗抛阶段去除材料过多,会削弱金属表面的致密性,导致后续精抛难以形成真正的镜面效果;若精抛阶段压力不足,则残留的亚微观粗糙面会在光线折射下显得朦胧,并增加与纤维的摩擦系数。
抛光后的表面完整性检查至关重要。高质量的镜面应呈现均匀一致的反光,无橘皮纹、无波浪纹、无局部发白。在实际操作中,部分厂商为追求效率,可能缩短抛光时间或使用过期研磨膏,导致表面形成一层极薄的氧化层或残留颗粒。这层看似光亮的“假镜面”,实则隐藏着无数微小的凸起,正是夹毛现象的主要元凶。
组装装配与最终质检的闭环管理
表带组装过程中的螺丝紧固力度与链节对齐情况,会直接影响表带的整体受力状态。若链节之间存在微小错位,会导致表带在弯曲时产生额外的扭曲应力,进而使原本经过抛光的表面在微观层面发生形变,暴露出口角或接缝处的粗糙面。这种结构性偏差,往往在静态展示时难以察觉,却在动态佩戴中暴露无遗。
最终质检环节需引入高倍放大镜或表面粗糙度仪进行抽检,而非仅凭肉眼观察。通过对比不同批次表带的表面粗糙度数值(Ra值),可以量化评估工艺稳定性。对于存在勾挂风险的表带,需追溯至冲压模具状态、抛光轮更换周期及去毛刺参数,形成数据闭环。只有当每一个环节都严格遵循工艺规范,才能确保蓝宝石镜面搭配的金属表带,既保持奢华光泽,又拥有顺滑无碍的佩戴体验。