机械表外观款式
40mm经典圆形表盘镜面抛光加工技法详解
摘要
镜面抛光的核心原理与表面光洁度标准 40mm圆形表盘作为腕表设计中的经典尺寸,其镜面抛光效果直接决定了整体视觉的通透感与奢华质感。镜面抛光的本质并非简单的表面打磨,而是通过物理切削与分子层面的平整化处理,消除微观下的粗糙峰谷,使光线能够像通过光学玻璃一样发生全反射而非漫反射。对于40mm的圆形表壳而言,由于直径适中,工匠在操作时需兼顾曲面过渡的连贯性与中心区域的绝对平整,任何微小的划痕或橘皮纹都
镜面抛光的核心原理与表面光洁度标准
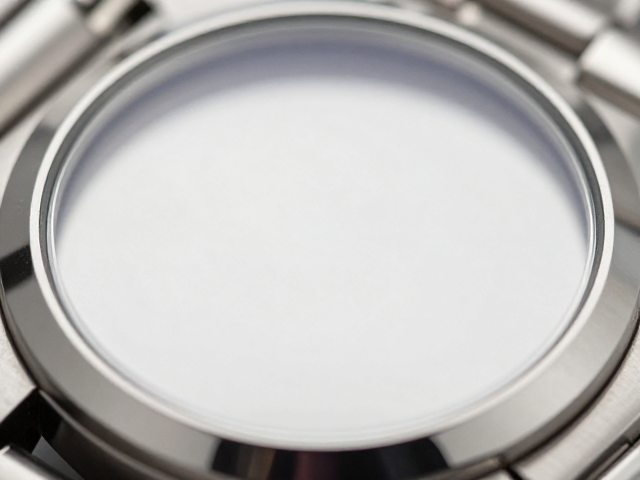
40mm圆形表盘作为腕表设计中的经典尺寸,其镜面抛光效果直接决定了整体视觉的通透感与奢华质感。镜面抛光的本质并非简单的表面打磨,而是通过物理切削与分子层面的平整化处理,消除微观下的粗糙峰谷,使光线能够像通过光学玻璃一样发生全反射而非漫反射。对于40mm的圆形表壳而言,由于直径适中,工匠在操作时需兼顾曲面过渡的连贯性与中心区域的绝对平整,任何微小的划痕或橘皮纹都会在强光下被无限放大。
行业通用的表面光洁度标准通常要求达到Ra 0.01微米至Ra 0.05微米之间,这意味着表面微观起伏极小,肉眼几乎无法察觉任何瑕疵。在40mm表盘的加工中,这种高标准的光洁度需要通过严格的工序控制来实现,从粗磨到精抛,每一步都对应着不同的研磨介质和压力参数。表壳侧面的垂直面与顶盖的平面在抛光时需保持严格的几何公差,确保光线在不同角度入射时,高光点的位置与强度保持一致,从而营造出深邃且纯净的视觉效果。
粗磨阶段的材料去除与形貌重塑
镜面抛光的前置步骤是精细的粗磨与半精磨,这一阶段的主要目标是去除加工过程中留下的刀痕、氧化层以及不规则的表面缺陷。对于40mm圆形表盘,通常使用不同目数的金刚石砂轮或碳化硅磨盘进行阶梯式研磨。起始阶段可能使用800至1200目磨盘快速去除多余材料,随后逐步过渡到2000至4000目磨盘,以消除前一道工序留下的细微划痕。此过程对夹具的稳定性要求极高,任何震动都可能导致表面出现波纹,直接影响后续抛光的效果。
在这一阶段,工匠或自动化设备需严格控制研磨压力和转速,防止因过热导致金属表面产生烧伤或应力变形。40mm表盘的边缘区域往往是应力集中点,需特别注意边缘倒角的一致性,避免在后续抛光中因边缘塌陷或崩缺而影响整体圆度。通过显微镜检测,确保每一道磨痕的方向和深度均匀一致,为后续镜面抛光提供理想的基底。只有当表面达到指定的粗糙度指标,且无可见划痕时,方可进入真正的镜面抛光工序。
镜面抛光的介质选择与工艺细节
进入镜面抛光阶段,核心在于研磨介质的选择与施加方式的精准控制。传统工艺中,皮革盘与钻石膏是常用组合,钻石膏的粒度通常控制在微米级别,如1微米至0.5微米,通过皮革盘的柔性贴合,对金属表面进行微观切削。现代高精度加工中,也常采用氧化铈或氧化钇陶瓷抛光液配合硬质聚氨酯抛光垫,以实现更均匀的材料去除率。对于40mm圆形表盘,抛光时需采用“之”字形或螺旋轨迹移动,确保每个区域受力均匀,避免局部过抛或欠抛。
抛光过程中的温度控制至关重要,过高的温度会改变研磨介质的粘度,导致抛光效率下降甚至产生条纹。工匠需实时监测抛光盘的温度,必要时使用冷却液进行降温。在抛光40mm表盘的中心区域时,需保持压力恒定,而在向边缘过渡时,需适当调整角度和压力,以补偿曲率变化带来的接触面积差异。通过高频次的目检,观察光线在表壳表面的反射形态,判断抛光均匀性,确保高光区明亮锐利,无晕影或雾状感。
检验标准与最终呈现效果
镜面抛光完成后的检验是确保品质的关键环节,通常采用高倍显微镜、光泽度计以及标准光源箱进行多维度评估。在标准D65光源下,表壳表面应呈现清晰、无畸变的镜面反射,高光点边缘锐利,无扩散现象。使用光泽度计测量时,60度光泽度值通常需达到90以上,具体数值因材质(如不锈钢、钛金属或贵金属)而异。对于40mm圆形表盘,还需检查不同视角下的反射一致性,确保从正面、侧面乃至倾斜角度观察,高光分布均匀,无暗斑或色差。
最终呈现的效果不仅关乎美观,更反映了加工工艺的极致控制能力。完美的镜面抛光能使40mm圆形表盘在不同光线下展现出丰富的层次感,既保留了金属原有的质感,又赋予其类似水晶般的通透感。这种视觉效果无法通过简单的涂层或电镀实现,完全依赖于底层材料的平整度与表面微观结构的完美控制。经过严格检验合格的表壳,其镜面效果经得起近距离审视,任何细微的瑕疵都无处遁形,这正是高端制表工艺对完美主义追求的直接体现。