机械表品类
陶瓷表壳精密装配,发条盒安装流程与核心工艺解析
摘要
陶瓷表壳的精密装配挑战 陶瓷表壳因其极高的硬度和耐磨性,在腕表制造中常被视为技术高地,但其脆性特性使得传统金属表壳的装配逻辑难以直接套用。在精密装配环节中,应力分布是核心考量因素,任何微小的挤压不均都可能导致陶瓷部件出现肉眼不可见的微裂纹,进而影响整表的使用寿命。因此,装配环境通常需要在恒温恒湿且无尘的洁净室中进行,操作人员需佩戴防静电装备,以确保陶瓷表面不受静电吸附灰尘的影响,这是保证精密装配
陶瓷表壳的精密装配挑战
陶瓷表壳因其极高的硬度和耐磨性,在腕表制造中常被视为技术高地,但其脆性特性使得传统金属表壳的装配逻辑难以直接套用。在精密装配环节中,应力分布是核心考量因素,任何微小的挤压不均都可能导致陶瓷部件出现肉眼不可见的微裂纹,进而影响整表的使用寿命。因此,装配环境通常需要在恒温恒湿且无尘的洁净室中进行,操作人员需佩戴防静电装备,以确保陶瓷表面不受静电吸附灰尘的影响,这是保证精密装配良率的基础前提。
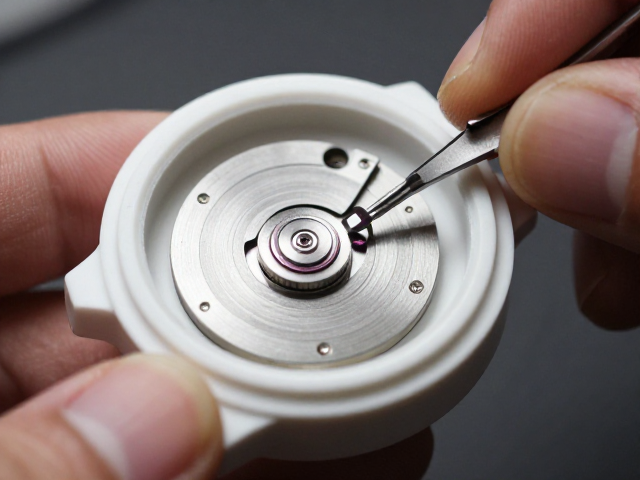
发条盒作为机械腕表的心脏,其安装精度直接决定了走时的稳定性。在陶瓷表壳内,由于材料无法像金属那样通过微小的形变来吸收装配误差,因此对发条盒与表壳内壁的同心度要求极为严苛。实际生产中,通常采用高精度CNC加工确保陶瓷表壳内孔尺寸,再配合光学检测仪对发条盒外径进行筛选匹配。这种“以配代修”的思路,避免了强行压入可能引发的结构性损伤,是陶瓷腕表装配中必须遵循的物理规律。
发条盒安装的核心工艺流程
发条盒的安装通常遵循“预定位-微调-锁定”的标准作业程序。在预定位阶段,操作台会使用专用软质夹具固定陶瓷表壳,防止夹持力破坏表壳边缘。随后,发条盒通过重力或极低压力的引导落入表壳内部,此过程严禁使用金属工具直接敲击。安装过程中,技术人员会使用微米级塞尺检测发条盒与表壳底盖的结合间隙,确保无异物残留。这一阶段的核心在于“柔性接触”,任何刚性冲击都可能因陶瓷的低断裂韧性而导致报废。
锁定步骤是安装流程中的关键风控点。不同于金属表壳常采用螺纹旋紧或压合,陶瓷表壳的发条盒固定常采用超声波焊接或高精度胶粘结合,具体取决于机芯结构设计。若采用胶粘工艺,需严格控制胶水厚度在微米级别,并使用紫外线固化灯进行分段照射,确保胶水均匀固化且不产生气泡。固化过程中,温度控制至关重要,过高的温度可能引起陶瓷内部应力释放不均,因此固化设备的温控精度通常需维持在±1℃以内,以保障长期使用的稳定性。
质量控制与检测标准
在陶瓷表壳精密装配中,质量检测贯穿于每一个工序节点。针对发条盒安装后的状态,首要检测项目为走时误差与振幅。通过高精度时间图形分析仪,记录腕表在不同方位下的走时数据,确保发条盒转动平稳,无卡顿或阻力异常。此外,还需进行等时性测试,验证发条盒在满弦与弱弦状态下的走时一致性。这些数据必须符合国家钟表行业标准中的基础精度要求,任何超出公差范围的产品均需进入失效分析流程,排查是否因装配应力导致机芯部件变形。
外观与结构完整性检测同样不可或缺。在装配完成后,需使用高倍显微镜检查发条盒与陶瓷表壳结合处是否存在溢胶或错位现象。对于陶瓷部件,还会进行严格的跌落测试和震动测试,模拟极端使用环境,验证装配结构的牢固度。测试过程中,需特别关注陶瓷表壳与机芯夹板的连接点,确保在受到外部冲击时,应力能够通过精密结构分散,而非集中在某一点导致断裂。这些经过验证的检测数据,构成了陶瓷腕表高品质交付的技术背书。