机械表外观款式
劳力士40mm镜面抛光技法,极致光泽的打磨工艺解析
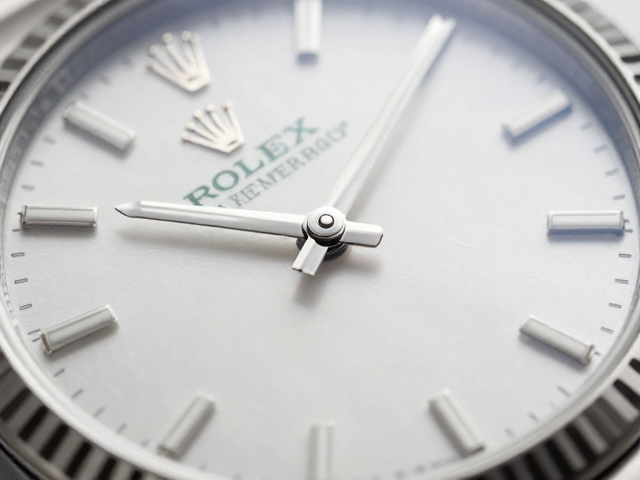
摘要
镜面抛光的核心定义与表面处理逻辑 镜面抛光并非简单的表面平滑处理,而是通过极高精度的物理研磨,消除钢材表面所有微观凹凸不平,形成类似玻璃般的光学反射面。在劳力士40毫米表壳的制造体系中,这种工艺主要应用于表壳中板、表圈以及表冠等关键可视区域,其核心在于对金属晶粒结构的极致控制。不同于拉丝或缎面打磨保留的纹理感,镜面抛光要求表面粗糙度Ra值极低,通常需控制在微米级别,以确保光线在接触表面时不发生漫
镜面抛光的核心定义与表面处理逻辑
镜面抛光并非简单的表面平滑处理,而是通过极高精度的物理研磨,消除钢材表面所有微观凹凸不平,形成类似玻璃般的光学反射面。在劳力士40毫米表壳的制造体系中,这种工艺主要应用于表壳中板、表圈以及表冠等关键可视区域,其核心在于对金属晶粒结构的极致控制。不同于拉丝或缎面打磨保留的纹理感,镜面抛光要求表面粗糙度Ra值极低,通常需控制在微米级别,以确保光线在接触表面时不发生漫反射,而是产生清晰、锐利的镜面反射效果。
这一工艺对基材的质量有着严苛的前置要求。只有在经过精密锻造、CNC加工并经过初步打磨去除机械痕迹后,钢材才能进入最终的抛光环节。劳力士使用的904L不锈钢因其含有较高的钼和铬成分,具有更优越的耐腐蚀性和致密的晶体结构,这为后续的高难度抛光提供了物质基础。若基材存在细微砂眼或内部应力不均,在经历多道高目数砂纸或研磨轮的摩擦后,极易出现橘皮纹或暗斑,因此,前序工序的完整性直接决定了最终镜面效果的纯净度。
多阶段研磨流程与工具演变
镜面抛光是一个严密的阶段性过程,通常涉及从粗磨到精抛的多个步骤。起始阶段使用碳化硅或氧化铝材质的研磨介质,配合不同粒度的砂纸或布轮,逐步去除加工留下的刀纹和划痕。这一阶段的重点在于均匀性,任何一处受力不均都会导致后续抛光出现色差或亮度不均。随着工序推进,研磨介质的目数迅速提升,从几百目逐步过渡到数千目,每一道工序都必须在前一道工序的基础上进行,确保前序痕迹被完全覆盖,这是形成均匀光泽的基础。
进入精抛阶段,工艺重心转向材料表面的微观重塑。工匠或自动化设备会使用极细的研磨膏,配合羊毛轮或专用抛光布进行高频摩擦。在这个过程中,金属表面的微观峰谷被进一步削平,直至达到光学级的平滑。对于劳力士40毫米表壳的棱角处,如表耳与表壳连接处,需要使用特制的柔性抛光头或手工小轮进行精细处理,以维持线条的锋利感与转折处的光洁度,避免因过度抛光导致棱角圆润化,从而失去设计原有的视觉张力。
光学原理与视觉效果的呈现
镜面抛光的最终效果体现在光线的行为上。当光线照射经过极致抛光的金属表面时,入射角等于反射角,光线以可预测的路径反弹,形成高对比度的明暗分界线。在40毫米表径的设计比例下,表壳的曲面弧度与平面区域形成了丰富的光影变化。工匠通过控制抛光轨迹和压力,使得光线在表壳侧面呈现出一条连续、无断裂的高光带,这种视觉效果被称为“水波纹”或“液态感”,是衡量抛光工艺水准的重要直观标准。
此外,镜面效果还会受到环境光线的显著影响。在自然光下,优质镜面抛光能清晰映照出周围物体的轮廓,色彩还原度高,无明显色偏。若工艺不到位,表面残留微小划痕或氧化层,光线会发生散射,导致表面呈现雾状或发乌。因此,在检测过程中,常采用标准光源箱,从不同角度观察表壳表面,检查是否存在肉眼不可见的细微瑕疵,确保在任何光照条件下,金属表面都能保持如液态金属般的流动光泽和深邃感。
工艺挑战与质量控制要点
尽管技术流程相对固定,但在实际生产中,完全消除微观缺陷极具挑战性。钢材内部的杂质、抛光介质的颗粒残留以及环境中的尘埃都可能影响最终效果。特别是在处理40毫米表壳的复杂几何结构时,如表冠护肩与表壳的接缝处,极易因抛光轮无法深入或受力过大而产生过抛或欠抛现象。为了应对这一难题,现代生产线引入了高精度机械臂配合视觉识别系统,实时监测抛光路径和压力,确保每一毫米表面的处理参数一致,减少人为误差。
质量控制环节不仅依赖目视检查,还常借助放大镜或显微镜进行微观检测。质检人员会仔细审视表圈与表壳的接合处,确保抛光纹理在不同材质或部件过渡区域自然衔接,无突兀的界限。同时,耐磨性测试也是必要环节,通过模拟日常佩戴中的摩擦,验证镜面层在受到轻微刮擦后是否能保持原有的光泽稳定性。只有经过多重严苛筛选的产品,才能确保其在长期佩戴中,依然能维持出厂时那种锐利、纯净的镜面质感,体现高级制表的工艺标准。