机械表品类
珍珠陀机芯齿轮传动系统精密装配流程详解
摘要
精密齿轮的预处理与表面状态控制 在珍珠陀机芯的制造链条中,齿轮组件的清洁度与表面完整性是决定传动效率的基础变量。传统的高周波清洗与超声波清洗技术会被依次应用,以去除滚齿、插齿等机械加工后残留的切削液与金属微粒。对于采用金质或铜质合金的齿轮,表面需经过严格的显微检查,确保无微裂纹、毛刺或氧化斑点,任何微小的瑕疵都可能在长期高频振动中成为应力集中点,进而导致断齿或传动失效。 预处理后的齿轮需进入恒温
精密齿轮的预处理与表面状态控制
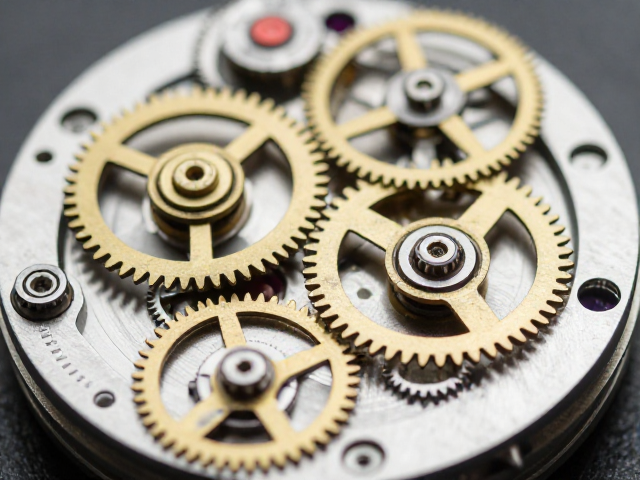
在珍珠陀机芯的制造链条中,齿轮组件的清洁度与表面完整性是决定传动效率的基础变量。传统的高周波清洗与超声波清洗技术会被依次应用,以去除滚齿、插齿等机械加工后残留的切削液与金属微粒。对于采用金质或铜质合金的齿轮,表面需经过严格的显微检查,确保无微裂纹、毛刺或氧化斑点,任何微小的瑕疵都可能在长期高频振动中成为应力集中点,进而导致断齿或传动失效。
预处理后的齿轮需进入恒温恒湿的洁净室进行静置与平衡性复核。这一环节重点在于消除因材料内应力释放或温度变化引起的微观形变。通过高精度电子天平与动态平衡仪,工程师会对每个齿轮进行称重与旋转测试,确保其质量分布均匀。这种对微观物理状态的极致掌控,直接影响了后续装配过程中齿轮啮合的平稳性,是构建高精度计时核心不可或缺的前置步骤。
珍珠陀系统的核心装配与游丝调校
珍珠陀机芯的独特之处在于其偏心式自动上链结构,装配过程中需先将珍珠陀摆臂精准嵌入主夹板的轴承位。这一过程要求极高的同轴度,摆臂的旋转必须顺滑无卡滞,且与机芯底板的间隙需控制在微米级别。随后,将主传动轮系依次嵌入,每一级齿轮的轴尖需准确落入夹板的宝石轴承中。此阶段的核心难点在于确保齿轮轴与宝石孔之间的侧隙适中,过紧会导致动力损耗,过松则会引起摆幅不稳,因此常使用专用镊子配合显微镜进行微调定位。
与常规自动上链机芯不同,珍珠陀系统的游丝安装与快慢针调校具有特殊性。由于自动陀位于机芯侧面,空间布局紧凑,游丝外桩的固定需格外稳固,以防止剧烈摆动导致的游丝碰触或变形。装配完成后,需立即进行等时性测试,观察游丝在不同振幅下的走时误差变化。这一步骤直接验证了擒纵系统的工作状态,任何等时性偏差都需要在后续调试中通过微调游丝长度或调整摆轮重心来修正,以确保机芯在受到不同力度冲击时仍能保持稳定的频率。
传动效率验证与动态走时检测
装配完成后的机芯需进入动态走时检测环节,重点评估齿轮传动系统的能量传递效率。通过专业的走时仪,记录机芯在平放、表冠朝左、表冠朝右等不同位置下的日差数据。对于珍珠陀机芯,还需特别关注自动上链状态下的主发条张力变化对走时精度的影响。由于珍珠陀的自动机构直接参与能量输入,其传动链路的摩擦系数会直接影响上链效率与动力储存表现,因此需反复测试上链过程中的阻力变化,确保无异常顿挫或能量流失。
此外,振幅与偏摆度是衡量齿轮传动系统装配质量的另一项关键指标。高振幅通常代表着能量传递的高效与低损耗,而偏摆度则反映了摆轮轴颈与宝石轴承的配合精度。在检测过程中,若发现偏摆度过大,需重新检查齿轮系的平行度及摆轮轴的垂直度;若振幅偏低,则需排查擒纵叉与擒纵轮的锁接深度及润滑状态。这些数据不仅用于单次装配的质检,也是后续优化齿轮齿形设计与轴承工艺的重要数据支撑。
长期稳定性测试与最终品控
精密机械机芯的生命周期表现,最终体现在长期运行的稳定性中。装配完成的珍珠陀机芯需经过规定的运行周期测试,通常为数天至数周,期间持续监测其走时精度、振幅及等时性的变化趋势。这一过程旨在模拟真实佩戴环境下的各种工况,验证齿轮传动系统在长时间受力下的稳定性。任何随时间推移出现的精度漂移或性能衰减,都提示着装配过程中可能存在未被发现的微观缺陷或润滑油脂分布不均的问题。
最终品控环节是对上述所有数据的综合归档与确认。工程师需核对每一枚机芯的测试报告,确保其各项参数均符合出厂技术规范。对于通过所有测试的机芯,会进行最终的外观清洁与防磁处理,随后封装入库。这一严密的流程体系,确保了珍珠陀机芯在复杂机械结构下依然能维持卓越的计时性能,将精密制造的艺术转化为可量化、可验证的技术标准,为后续的使用者提供稳定可靠的动力来源与时间显示。