机械表外观款式
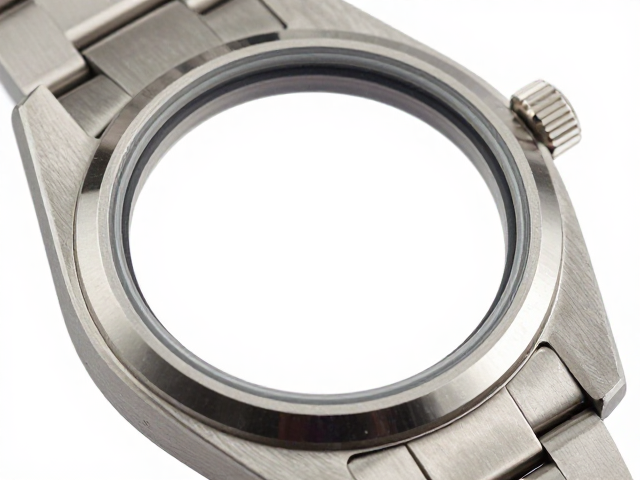
大表径手表壳体加固锻造工艺与防水胶圈检查指南
摘要
大表径壳体锻造工艺的应力释放与微观组织控制 大表径手表壳体在锻造过程中面临着极高的材料流动阻力,通常选用316L或904L不锈钢作为基础材质,其晶粒细化需要精确的热力学参数支持。锻造温度区间一般控制在1050℃至1150℃之间,这一阶段钢材处于奥氏体区,具备良好的塑性变形能力。操作时需确保加热均匀,避免局部过热导致晶粒粗大,进而削弱壳体整体的抗拉强度。模具设计需考虑金属在高压下的流动路径,通过预
大表径壳体锻造工艺的应力释放与微观组织控制
大表径手表壳体在锻造过程中面临着极高的材料流动阻力,通常选用316L或904L不锈钢作为基础材质,其晶粒细化需要精确的热力学参数支持。锻造温度区间一般控制在1050℃至1150℃之间,这一阶段钢材处于奥氏体区,具备良好的塑性变形能力。操作时需确保加热均匀,避免局部过热导致晶粒粗大,进而削弱壳体整体的抗拉强度。模具设计需考虑金属在高压下的流动路径,通过预成形和终成形两道工序,逐步逼近最终几何形状,减少后续机械加工对材料结构的损伤。
锻造后的热处理环节是决定壳体力学性能的关键,通常采用固溶处理配合时效强化。固溶处理温度维持在1010℃至1030℃,随后进行快速水冷,以消除锻造过程中产生的内应力并使碳化物充分溶解。这一过程能显著提升材料的硬度和耐腐蚀性,为后续的高精度加工奠定基础。微观组织应呈现均匀的等轴晶结构,若发现带状组织或夹杂物聚集,则需重新评估锻造参数,确保每一枚壳体均符合严苛的工业标准,为手表的长期佩戴提供坚实保障。
精密加工中的尺寸公差管理与表面完整性
大表径壳体因表面积较大,在CNC加工阶段极易受到切削力影响产生微变形,因此夹具定位策略需经过严密的仿真模拟。加工过程中,主轴转速与进给速度需根据刀具磨损情况动态调整,通常采用高速铣削配合微量润滑,以控制切削热对工件热变形的影响。关键配合面如表耳连接处、表冠螺纹孔等,公差范围需控制在±0.01mm以内,以确保组件间的紧密贴合。表面粗糙度Ra值通常要求低于0.4μm,这直接影响后续抛光效果及防水密封面的接触质量。
加工完成后,壳体需经过严格的尺寸全检,使用三坐标测量机对关键特征点进行数据采集,生成详细的检测报告。任何超出公差范围的缺陷,如微裂纹、刀痕或毛刺,必须在抛光前通过无损检测手段识别。抛光工艺分为粗抛、细抛和镜面抛光三个阶段,使用不同粒度的金刚石研磨膏逐步去除加工痕迹。最终表面应无肉眼可见瑕疵,光泽度均匀,这不仅是美学要求,更是防止污垢积聚、维持长期防水性能的基础条件。
防水胶圈的材料特性与安装环境准备
现代手表防水胶圈多采用氟橡胶(FKM)或硅胶材质,氟橡胶因其优异的耐油、耐溶剂及耐高温性能,成为高端大表径手表的首选。胶圈的硬度通常控制在60-70 Shore A,既保证了足够的压缩回弹性,又避免了因过硬导致的安装困难或过软导致的永久变形。在检查胶圈时,需确认其表面无气泡、杂质、裂纹或老化发白现象。胶圈的截面形状需为标准圆形或椭圆形,直径偏差不得超过±0.05mm,任何微小的几何缺陷都可能成为渗漏的突破口。
安装前的准备工作至关重要,表壳凹槽及胶圈表面必须使用无水乙醇进行彻底清洁,确保无油脂、灰尘或金属屑残留。建议使用柔软的无纺布擦拭,避免使用含有挥发性溶剂的清洁剂,以防胶圈材质发生化学腐蚀或膨胀。检查时,可将胶圈置于放大镜下,观察其内壁是否有因长期应力导致的压痕或变形。若胶圈出现永久性压缩变形,即使外观完好,其密封能力也已大幅下降,必须立即更换,不可勉强使用。
胶圈安装规范与压缩率控制
安装过程中,胶圈应置于无风、洁净的环境中,操作者需佩戴无尘手套,防止汗渍或油脂污染密封面。将胶圈轻轻放入表壳凹槽时,需确保其完全落入槽底,无扭曲或翘起。对于大表径壳体,由于直径较大,胶圈受力不均的风险增加,建议使用专用塑料撬棒辅助定位,严禁使用金属工具直接接触胶圈,以免造成切伤或压痕。安装时需均匀施力,使胶圈逐步贴合凹槽,避免局部应力集中导致胶圈变形。
压缩率的控制是确保防水性能的核心,通常要求胶圈在闭合状态下被压缩15%-20%。这一数值需通过精密量具测量胶圈安装前后的直径变化进行验证。过大的压缩率会导致胶圈永久变形,丧失回弹能力;过小的压缩率则无法形成有效的密封屏障。安装完成后,需检查胶圈与表壳、表盖的接触是否均匀,四周间隙是否一致。若发现胶圈偏斜或局部未贴合,需重新拆卸调整,严禁在未校正状态下进行后续组装。
防水性能测试与密封性验证
完成组装后,手表需进入压力测试环节,以验证整体结构的防水能力。测试设备需定期校准,确保压力传感器精度符合国际标准。对于大表径手表,通常采用静态水压测试,将手表置于压力舱中,施加高于标称防水等级的压力,例如标称100米防水需测试至4-5巴压力,持续一定时间(通常为1-3分钟)。测试过程中需密切观察压力表读数是否稳定,若压力值出现异常下降,表明存在渗漏点。
除了压力测试,部分高规格产品还需进行冷凝测试,以验证胶圈在温度变化下的密封稳定性。将手表置于高温高湿环境中,再迅速转移至低温环境,观察表镜或表壳连接处是否产生冷凝水。若出现冷凝,说明内部密封失效,空气与湿气已进入表壳内部。测试数据需详细记录,形成可追溯的质量档案。任何未通过测试的产品,需拆解检查胶圈状态、螺纹配合情况及壳体密封面,修复后重新测试,直至完全符合出厂标准。