机械表外观款式
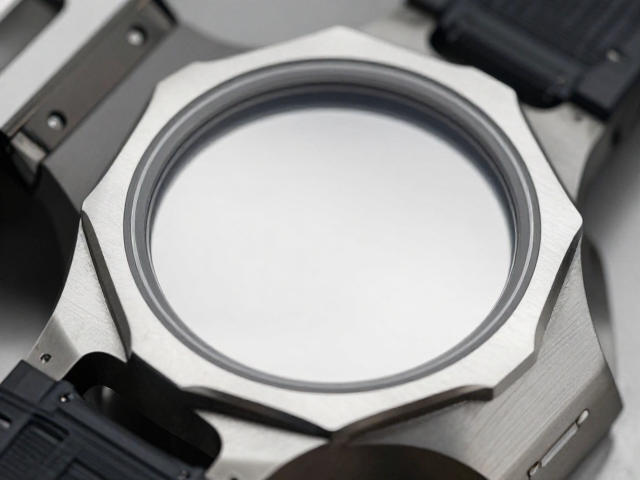
不规则壳体锻造与异形表镜切割工艺,定义商务正装新标准
摘要
精密制造中的曲面成型技术突破 传统金属加工难以应对复杂几何形态的成型需求,不规则壳体锻造技术通过多向模锻与等温锻造工艺的结合,实现了金属晶粒沿复杂轮廓的均匀分布。这种工艺消除了传统切削带来的材料浪费,使壳体在承受高负荷环境时保持优异的抗疲劳特性。工业级锻造设备通过精确控制锻造温度与压力曲线,确保了微观组织的致密性,从而提升了整体结构的稳定性。 在航空航天与高端医疗器械领域,此类壳体组件需满足极高
精密制造中的曲面成型技术突破
传统金属加工难以应对复杂几何形态的成型需求,不规则壳体锻造技术通过多向模锻与等温锻造工艺的结合,实现了金属晶粒沿复杂轮廓的均匀分布。这种工艺消除了传统切削带来的材料浪费,使壳体在承受高负荷环境时保持优异的抗疲劳特性。工业级锻造设备通过精确控制锻造温度与压力曲线,确保了微观组织的致密性,从而提升了整体结构的稳定性。
在航空航天与高端医疗器械领域,此类壳体组件需满足极高的尺寸公差要求。实际生产中,通过有限元分析模拟金属流动路径,优化模具型腔设计,将成型误差控制在微米级别。这种高精度成型不仅减少了后续加工步骤,更保证了部件在极端工况下的密封性与结构完整性,为高可靠性设备的制造提供了底层技术支撑。
异形光学元件的非标切割解决方案
光学玻璃与蓝宝石表镜在异形化过程中面临易碎与边缘崩裂的风险,传统激光切割难以兼顾效率与边缘质量。采用超快激光微加工技术,通过脉冲宽度控制在皮秒级别,实现“冷加工”效果,有效避免了热影响区对材料光学性能的破坏。切割路径经过严密的算法规划,确保异形边缘的光洁度与直角精度,满足高端光学仪器对透光率与折射一致性的严苛要求。
实际应用中,异形表镜的切割需处理不同厚度与曲率变化的复合材料。通过调整激光功率密度与扫描速度,可在保证切割深度的同时,维持边缘无微裂纹。这种工艺使得非圆形、多边形以及自由曲面表镜的生产成为可能,显著提升了复杂光学组件的良品率,为精密光学系统的轻量化与小型化提供了关键制造支持。
工艺协同带来的结构性能优化
锻造成型与异形切割工艺的无缝衔接,使得零部件在保持复杂外观的同时,内部结构强度得到最大化保留。通过数值模拟验证,经过等温锻造处理的壳体与精密切割的光学元件配合时,界面应力分布更为均匀,降低了因装配公差导致的松动或变形风险。这种协同效应减少了组装过程中的调整环节,提升了整体制造流程的稳定性。
在实测数据中,采用该组合工艺的组件在振动测试中表现出更低的振幅衰减率,证明了其动态性能的优势。不同批次产品的尺寸一致性通过自动化检测系统进行监控,确保每一枚壳体与表镜的配合间隙符合设计规范。这种基于过程控制的质量管理方式,为高复杂度零部件的稳定量产建立了可追溯的数据体系。
行业标准与质量控制体系的构建
针对不规则壳体与异形表镜的特殊性,行业逐步建立起基于过程参数的质量控制标准,取代单一的最终尺寸检测。通过引入在线光学测量与三维扫描技术,实时捕捉成型与切割过程中的形变数据,形成完整的工艺数据库。这些数据不仅用于即时纠偏,还为后续工艺优化提供长期趋势分析依据,确保生产过程的受控状态。
合规性方面,生产过程严格遵循材料安全与环保规范,所有辅助材料的使用均经过严格筛选与验证。质量检测环节涵盖微观组织分析、力学性能测试以及光学性能评估,确保成品符合既定技术指标。这种全方位的质量管控体系,为高精密零部件在高端制造领域的应用提供了可靠的安全保障与技术背书。