机械表外观款式
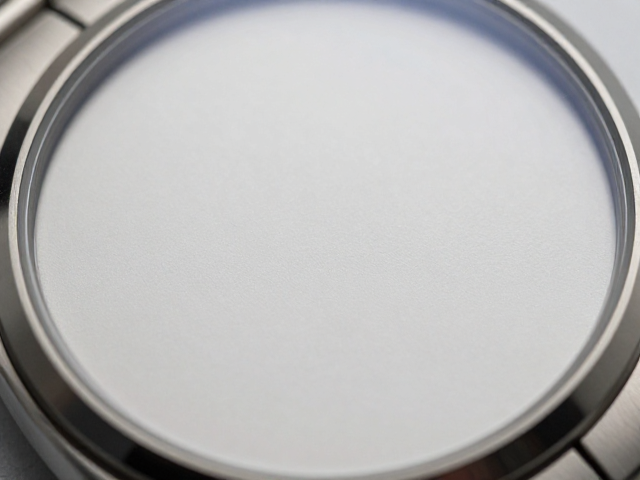
合金表壳搭配哑光纯色盘,盘面均匀喷涂工艺详解
摘要
精密金属基底与表面预处理 合金表壳在成为腕表外观的核心载体前,需经过严密的机械加工与表面预处理流程。常见的合金材质如锌合金或铝合金,通过CNC精雕或压铸成型后,表面往往存在着微小的毛刺或氧化层,这直接影响后续涂层的附着力与最终质感。工业实践中,通常采用物理喷砂或化学抛光手段对表壳进行初步清理,去除油污与杂质,部分高端工艺还会引入等离子清洗技术,以活化金属表面分子结构,为哑光喷涂提供微观层面的锚点
精密金属基底与表面预处理
合金表壳在成为腕表外观的核心载体前,需经过严密的机械加工与表面预处理流程。常见的合金材质如锌合金或铝合金,通过CNC精雕或压铸成型后,表面往往存在着微小的毛刺或氧化层,这直接影响后续涂层的附着力与最终质感。工业实践中,通常采用物理喷砂或化学抛光手段对表壳进行初步清理,去除油污与杂质,部分高端工艺还会引入等离子清洗技术,以活化金属表面分子结构,为哑光喷涂提供微观层面的锚点。这种基础处理决定了涂层能否在长期佩戴中抵抗剥离与起泡,是构建均匀色泽的第一道防线。
在进入喷涂环节之前,表壳还需经历严格的遮蔽与防护工序。由于哑光纯色盘通常与表壳存在材质或工艺上的差异,或者需要保留表耳、表冠等部位的金属光泽,因此高精度的遮蔽胶带或硅胶模具会被用于隔离非喷涂区域。这一步骤要求极高的精度,任何微小的缝隙都可能导致涂料渗入,破坏整体设计的纯粹性。同时,表壳内部结构需做严密封堵,防止挥发性溶剂侵入机芯或内部组件,确保产品在后续高温固化过程中不因应力变化产生形变或损伤。
哑光涂层的材料特性与喷涂参数
实现均匀哑光效果的核心在于涂料中哑光助剂(Matting Agent)的配比与分散状态。这类助剂多为经过表面处理的二氧化硅、聚乙烯或蜡质颗粒,其粒径分布直接影响最终表面的漫反射效果。在工业化生产中,涂料需经过高速分散机进行微观混合,确保颗粒均匀悬浮,避免沉淀导致的色差或颗粒感不均。喷涂时,涂料的粘度、溶剂挥发速率以及喷涂压力需经过精密计算,通常采用静电喷涂或高压无气喷涂技术,以确保涂料能以微米级的厚度均匀覆盖在合金表面。
喷涂过程中的环境控制对最终成品的均匀度起着决定性作用。恒温恒湿的无尘车间是标准配置,温度通常控制在20-25摄氏度,相对湿度保持在50%-60%左右,以防止因湿度过高导致涂层发白或出现橘皮效应。喷涂枪的移动速度、出漆量以及与工件的距离需保持高度一致,自动化机械臂的应用使得这一过程更加精准,消除了人工操作可能带来的抖动或重叠不均。每一层涂料的厚度需经过专业仪器实时监测,确保整体涂层厚度控制在既定范围内,既不影响表壳的精密结构,又能提供足够的覆盖力以呈现纯正的纯色视觉效果。
固化反应与表面质感定型
喷涂完成后,表壳需进入固化炉进行热固化反应。这一过程并非简单的干燥,而是涂料中树脂分子与固化剂发生交联反应,形成坚固网状结构的关键阶段。固化曲线需根据涂料配方精确设定,通常包括升温、恒温、保温等阶段,温度范围多在80-120摄氏度之间,时间从几分钟到十几分钟不等。错误的固化参数会导致涂层表面发粘、硬度不足或哑光效果减弱,甚至出现气泡和裂纹。固化过程中的温度均匀性至关重要,炉内温差需控制在极小范围内,以确保每一寸涂层经历相同的化学反应过程。
固化结束后,表壳表面会形成稳定的哑光质感,这种质感表现为光线在微观粗糙表面的漫反射,避免了镜面反射带来的刺眼感,呈现出内敛、沉稳的视觉特征。此时,部分工艺会进行二次处理,如轻微的抛光或涂层强化,以进一步优化触感和耐磨性。经过严格的光学检测,确保盘面色泽均匀,无流挂、针孔或杂质,且哑光度符合设计规范。这一阶段的成品已具备极高的稳定性,能够抵御日常使用中的轻微刮擦,同时保持色彩的持久与质感的统一,为后续与表盘、指针的组装奠定坚实基础。