机械表材质
机械机芯远离强磁环境,树脂塑形成型原理与避坑指南
摘要
机械机芯远离强磁环境的物理机制与防护逻辑 机械腕表机芯的核心动力来源于游丝摆轮系统,其等时性运动极易受到外部磁场干扰。当机芯部件如游丝、擒纵叉或摆轮受到磁场影响,钢制零件会产生磁化现象,导致相邻游丝线圈相互吸附或排斥。这种物理状态的改变会直接破坏摆轮振荡的频率,使得计时工具出现走时过快、过慢甚至停摆的现象。在强磁场环境下,磁化效应会瞬间改变游丝的有效长度和惯性,这是机械结构在精密物理规律下必然产
机械机芯远离强磁环境的物理机制与防护逻辑
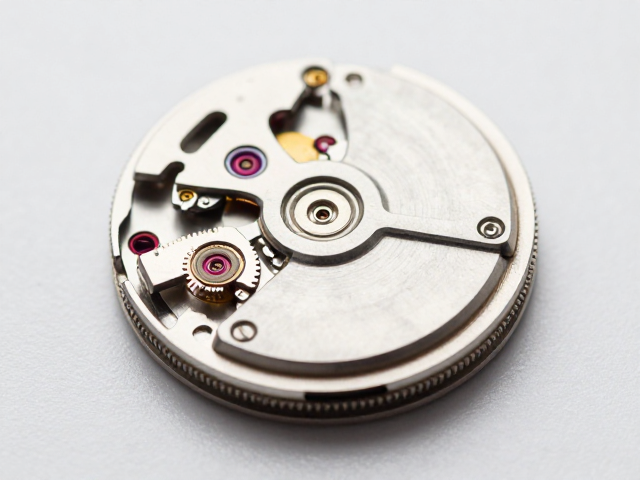
机械腕表机芯的核心动力来源于游丝摆轮系统,其等时性运动极易受到外部磁场干扰。当机芯部件如游丝、擒纵叉或摆轮受到磁场影响,钢制零件会产生磁化现象,导致相邻游丝线圈相互吸附或排斥。这种物理状态的改变会直接破坏摆轮振荡的频率,使得计时工具出现走时过快、过慢甚至停摆的现象。在强磁场环境下,磁化效应会瞬间改变游丝的有效长度和惯性,这是机械结构在精密物理规律下必然产生的排斥或吸引反应。
现代制表业通过材料科学与结构设计来规避这一风险。部分品牌采用硅材质制造擒纵叉和游丝,因为硅具有非导磁特性,能从根本上消除磁化可能。然而,绝大多数传统高端机芯仍依赖精钢或铱合金组件,因此必须依靠防磁外壳或内部软铁环进行屏蔽。软铁环能引导磁力线绕过机芯核心区域,从而保护内部精密零件不受干扰。这种物理隔离是机械钟表维持精准度的必要工程措施,而非可选项。
树脂塑形成型的化学固化与工艺控制
树脂塑形成型主要基于高分子材料的聚合反应,通过液态树脂在催化剂或紫外线作用下发生交联固化,形成坚硬的固体结构。这一过程涉及单体与引发剂的比例控制,以及温度、湿度对反应速率的影响。在注塑或浇铸过程中,树脂分子链逐渐连接,体积收缩率成为关键控制参数。若收缩率计算失误,成品会出现变形、尺寸偏差或内部应力集中,导致结构强度下降。
工艺中的温度曲线管理直接影响最终产品的物理性能。固化初期需要适宜的温度促进分子链伸展,后期则需要降温以稳定结构。不同种类的环氧树脂、聚氨酯或丙烯酸树脂具有不同的玻璃化转变温度(Tg),这决定了成型件的耐热性和机械强度。实际生产中,需通过流变仪监测树脂粘度变化,确保填充过程无气泡、无空洞。成型后的热处理工序能进一步消除内应力,提升尺寸稳定性,这是保证精密部件配合公差的基础。
强磁对树脂成型件的潜在影响与误区澄清
虽然树脂本身多为高分子聚合物,不具备铁磁性,但在含有金属填料或导电纤维的复合树脂体系中,强磁场可能影响固化过程中的分子排列或填料分布。对于普通透明树脂或常规塑料件,磁场无直接物理破坏作用,但若成型过程中存在磁性杂质,磁场可能导致杂质聚集,形成肉眼可见的黑点或结构弱点。因此,在涉及功能性复合材料的成型环境中,仍需评估磁场对微观结构均匀性的潜在干扰。
部分观点误认为树脂完全隔绝磁场,这在精密光学或电子封装领域并不适用。当树脂件作为磁路屏蔽结构的一部分时,其成型精度直接影响屏蔽效能。若因磁场干扰导致成型件出现微小形变,可能导致装配间隙过大,削弱整体屏蔽效果。因此,在高要求的应用场景中,成型环境的磁通密度需控制在特定阈值内,以确保材料微观结构的均一性,避免间接性能损失。
避坑指南:材料选择与工艺验证的关键点
在树脂成型应用中,首要任务是明确使用场景的机械与化学要求。不同树脂的吸水率、耐候性和抗冲击强度差异巨大,需依据实际工况选择合适牌号。例如,户外使用需关注紫外线稳定性,避免黄变和脆化;精密结构件则需关注收缩率和尺寸稳定性。盲目追求高硬度或高透明度可能牺牲材料的韧性,导致在冲击载荷下发生断裂。建立严密的材料数据库,记录不同批次材料的性能波动,是确保生产一致性的基础。
工艺验证环节需引入严密的测试标准,而非依赖经验判断。成型件应经过尺寸测量、力学测试和环境老化试验,以验证其长期可靠性。对于关键部件,建议采用三坐标测量仪检测几何公差,确保符合设计图纸要求。同时,建立缺陷样本库,分析气孔、裂纹、缩痕等常见缺陷的成因,通过调整注射速度、保压压力或固化时间进行优化。持续的数据反馈与工艺迭代,是提升良品率和产品质量的核心手段。