机械表材质
合金熔炼提纯工艺下的精工表壳,极致薄型化厚度解析
摘要
高纯合金熔炼提纯工艺的核心逻辑 精密腕表表壳的材质基础源于高纯度金属熔炼过程,这一环节决定了最终产品的微观结构稳定性。现代制表业通常采用氩气保护熔炼技术,通过惰性气体隔绝氧气与氮气,防止钛、铝或特种不锈钢在高温下发生氧化反应。这种受控环境使得金属内部杂质含量被压缩至极低水平,例如将碳、硫、磷等元素控制在百万分之几的阈值范围内,从而确保金属基体的致密性。 熔炼后的铸锭需要经过多道次的锻造与轧制处理
高纯合金熔炼提纯工艺的核心逻辑
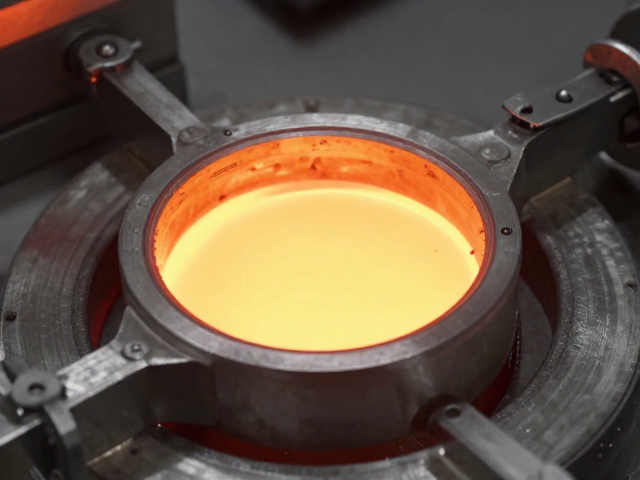
精密腕表表壳的材质基础源于高纯度金属熔炼过程,这一环节决定了最终产品的微观结构稳定性。现代制表业通常采用氩气保护熔炼技术,通过惰性气体隔绝氧气与氮气,防止钛、铝或特种不锈钢在高温下发生氧化反应。这种受控环境使得金属内部杂质含量被压缩至极低水平,例如将碳、硫、磷等元素控制在百万分之几的阈值范围内,从而确保金属基体的致密性。
熔炼后的铸锭需要经过多道次的锻造与轧制处理,以消除内部应力并细化晶粒。这一物理过程不仅提升了材料的机械强度,还为后续极薄型加工提供了必要的延展性基础。不同种类的合金,如316L精钢或Grade 5钛合金,因其原子排列方式的差异,在熔炼温度控制和冷却速率上有着严密的参数设定,这些细节直接影响了表壳在极端环境下的耐腐蚀性能与结构完整性。
极致薄型化加工中的结构挑战
当表壳厚度突破传统认知中的10毫米甚至更薄至5-6毫米区间时,材料力学特性面临严峻考验。薄壁结构在承受外部冲击或内部机芯运作震动时,极易产生形变或共振。为了应对这一难题,工程师通常采用激光焊接与微弧点焊技术替代传统的满焊工艺,通过精准控制热输入,减少高温对周围金属组织的热影响区,从而保持整体结构的刚性平衡。
精密车削与CNC加工在此阶段扮演着关键角色,刀具路径的优化与切削参数的微调决定了表壳边缘的平整度与厚度一致性。对于钛合金等硬度较高且导热性较差的材料,加工过程中需使用特殊的冷却液与低速高扭矩主轴,以避免材料发热导致的尺寸误差。每一微米厚度的削减,都需要经过严密的三维扫描测量,确保表壳各部件在组装后仍能保持严丝合缝的贴合度,防止灰尘与湿气侵入。
表面处理与微观精度的协同
极致薄型表壳的表面处理并非简单的抛光,而是对微观几何形态的精细重塑。喷砂、拉丝或镜面抛光工艺需要根据表壳的厚度调整研磨介质的粒度与压力。过大的研磨压力可能导致薄壁区域产生微裂纹或局部变薄,因此,自动化抛光设备通常配备压力反馈系统,实时监测接触力,确保表面处理过程中材料去除量的均匀分布。
阳极氧化或PVD(物理气相沉积)等涂层工艺在薄型表壳上有着特殊的应用逻辑。由于基材较薄,涂层与基体的结合力成为关键指标。通过等离子体活化处理增强基体表面活性,再结合多层复合镀膜技术,可以在不显著增加厚度的前提下,提升表壳的耐磨性与抗指纹能力。这些微观层面的工艺改进,使得极薄表壳在保持视觉轻盈感的同时,依然具备日常佩戴所需的耐用性。
结构整合与功能实现的平衡
极薄设计往往伴随着结构整合度的提升,表壳不仅是容器,更是支撑机芯的核心组件。在一体化表壳设计中,表耳、表冠护肩以及底盖安装位通常通过整块金属铣削而成,而非后期组装。这种全镂空或半镂空结构在减轻重量的同时,优化了应力分布路径,使得表壳在极薄状态下仍能维持足够的抗扭强度。
防水性能在极薄表壳中通过精密配合而非依赖厚重密封材料来实现。O型圈或金属对金属的研磨密封面经过微米级加工,配合严密的公差控制,确保在承受一定水压时密封界面的稳定性。这种设计逻辑要求表壳与表镜、底盖之间的装配精度达到极高水准,任何微小的偏差都可能破坏密封完整性,因此,自动化装配线中的视觉检测系统被广泛用于实时监控每一处接合点的状态。