机械表外观款式
钛金属表壳入门正装机械表,镜面抛光加工技法全解析
摘要
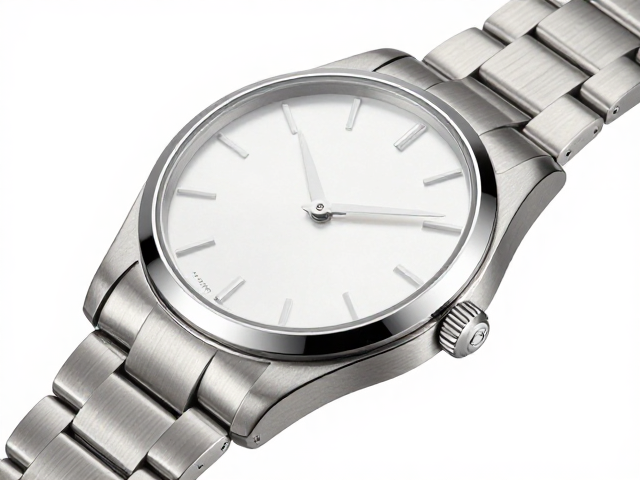
钛金属材质特性与正装表定位分析 钛金属因其低密度、高强度以及优异的抗过敏性,逐渐成为高级制表领域中备受关注的表壳材料。相较于传统不锈钢或贵金属,钛金属的莫氏硬度约为5.5至6,虽然略低于蓝宝石玻璃,但其出色的延展性和耐腐蚀性使得表壳在保持轻薄外观的同时,能提供极高的结构稳定性。在正装机械表的语境下,这种材质特有的哑光灰白色泽与温润触感,能够完美契合正装表所需的低调与内敛气质,避免了贵金属可能带来
钛金属材质特性与正装表定位分析
钛金属因其低密度、高强度以及优异的抗过敏性,逐渐成为高级制表领域中备受关注的表壳材料。相较于传统不锈钢或贵金属,钛金属的莫氏硬度约为5.5至6,虽然略低于蓝宝石玻璃,但其出色的延展性和耐腐蚀性使得表壳在保持轻薄外观的同时,能提供极高的结构稳定性。在正装机械表的语境下,这种材质特有的哑光灰白色泽与温润触感,能够完美契合正装表所需的低调与内敛气质,避免了贵金属可能带来的过度张扬,也不像陶瓷那样存在脆性隐患。
正装机械表的核心在于机芯的精密运作与外观的简约优雅,钛金属表壳通过其天然的色泽优势,往往能与银色、黑色或深蓝色的表盘形成和谐的视觉对比。由于钛金属不会引起皮肤过敏,且重量仅为不锈钢的一半左右,佩戴体验极为轻盈,这使其成为长时佩戴正装表的理想选择。在工艺层面,钛金属的高加工难度也为其赋予了独特的稀缺性价值,工匠需要调整传统的打磨参数,以应对其较高的粘附力和较低的导热性,这种技术门槛进一步提升了成品表款的工艺含金量。
镜面抛光前的基材处理与成型
钛金属表壳的镜面抛光效果,很大程度上取决于前期基材的平整度与成型质量。由于钛合金在切削过程中容易产生加工硬化,导致表面微观结构不均匀,因此在粗加工阶段必须严格控制切削速度与冷却条件,以避免表面产生微裂纹或应力集中。常见的成型方式包括CNC精密加工与手工打磨,对于高抛光要求的表壳,工匠通常会先使用金刚石砂轮进行精细打磨,逐步消除加工痕迹,直至表面达到肉眼可见的镜面初步效果,这一过程对环境的洁净度要求极高,任何细微的灰尘颗粒都可能在后续抛光中留下永久性瑕疵。
在进入正式抛光工序前,表壳表面需经过严密的清洁与去油处理,确保没有任何残留的切削液或金属碎屑。这一步骤至关重要,因为污染物会混入抛光蜡中,导致最终成品出现斑点或浑浊。工匠会使用超声波清洗机配合专用溶剂,对表壳的各个面进行彻底清洁,随后在显微镜下检查表面是否存在肉眼难以察觉的划痕或凹坑。只有当基材表面达到完美的平滑状态,后续的镜面抛光才能发挥最大效能,任何前期的疏忽都会在高光反射下被无限放大,直接影响成品的视觉品质。
多级研磨与粗抛工序解析
镜面抛光的第一步通常是使用不同目数的研磨膏配合皮革或硬毛刷进行粗抛,这一阶段旨在消除基材打磨留下的细微纹路。对于钛金属而言,由于其硬度较高,传统的皮革抛光盘可能会因摩擦力过大而产生高温,进而改变金属表面的微观结构,因此工匠常选用硬质牛皮或特殊复合材料制成的抛光盘,并严格控制转速与压力。研磨膏的选择通常从较粗的氧化铝或氧化铈开始,逐步过渡到更细的粒度,每一级研磨都需要覆盖整个表壳表面,确保光线反射的一致性,避免出现明暗不均的“阴阳脸”现象。
在粗抛过程中,表壳的棱角与倒角是重点处理区域,这些部位容易因抛光盘的不均匀受力而产生圆角或磨损。工匠需要凭借丰富的经验,通过手腕的细微动作,使抛光盘以适当的角度接触金属表面,既要保证棱角线条的锐利清晰,又要确保平面区域的平滑过渡。这一阶段会去除大部分微观划痕,使表壳表面呈现出柔和的哑光光泽,为后续的精抛奠定基础。值得注意的是,钛金属在研磨过程中会产生大量的热量,必须适时暂停抛光或使用冷却剂,防止金属表面因过热而发生氧化变色,影响最终的光洁度。
精抛与镜面效果的最终定型
精抛是决定钛金属表壳镜面效果的关键步骤,通常使用极细的氧化铈或钻石抛光膏,配合柔软的麂皮或棉布盘进行。在这一阶段,抛光盘的压力需显著降低,转速也需适当减缓,以利用微小的摩擦力去除粗抛后残留的极细微划痕。钛金属的镜面效果依赖于表面微观波长的的一致性,精抛过程中,工匠需不断调整抛光盘与表壳的角度,确保光线在各个入射角下都能形成均匀、清晰的反射。这一过程极其耗时,往往需要数小时甚至更长时间的手工操作,才能达到如水面般平静、深邃的镜面效果。
为了提升镜面的持久性与清晰度,部分高端工艺会在精抛后增加一道超声波清洗与高压空气吹扫程序,彻底清除残留的抛光膏微粒。随后,表壳会经过严格的目视检查,在标准光源下旋转观察,任何微小的雾面感、橘皮纹或划痕都会被立即标记并返工。钛金属表壳的镜面抛光不仅是物理层面的平整,更是光学层面的优化,通过极致的表面处理,使金属本身的光泽得以纯粹呈现,无需依赖额外的涂层或镀层,从而展现出钛金属独有的冷冽与纯净美感。