机械表外观款式
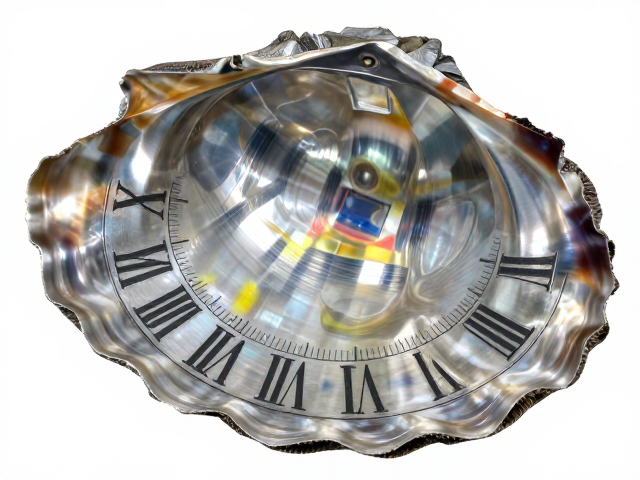
不规则壳体锻造避撞击,罗马数字刻度工艺解析
摘要
复杂几何形态下的锻造应力分布难题 在高端制造领域,非标准几何形状的金属构件加工长期面临着极高的技术壁垒。当壳体结构完全摒弃传统的规则对称设计,采用自由曲面或多维扭曲形态时,材料在模具闭合过程中的流动路径变得极度不可控。这种不规则性使得金属内部的晶粒排列难以通过常规锻压实现均匀化,极易在应力集中区域形成微观裂纹或折叠缺陷。传统工艺往往依赖多次加热与反复锤击来修正形状,但这不仅大幅降低了生产效率,更
复杂几何形态下的锻造应力分布难题
在高端制造领域,非标准几何形状的金属构件加工长期面临着极高的技术壁垒。当壳体结构完全摒弃传统的规则对称设计,采用自由曲面或多维扭曲形态时,材料在模具闭合过程中的流动路径变得极度不可控。这种不规则性使得金属内部的晶粒排列难以通过常规锻压实现均匀化,极易在应力集中区域形成微观裂纹或折叠缺陷。传统工艺往往依赖多次加热与反复锤击来修正形状,但这不仅大幅降低了生产效率,更会导致材料表面氧化层增厚,影响最终成品的疲劳强度。
为了应对这一挑战,现代精密锻造技术引入了等温锻造与有限元分析模拟技术。通过在计算机中构建高精度的三维模型,工程师能够实时模拟金属在极端温度与压力下的流动行为,从而优化模具型腔的设计。这种数字化预演能够精准预测潜在的气孔、疏松等缺陷位置,进而调整锻造参数。实际应用中,某航空航天零部件制造商通过改进模具冷却系统,成功将不规则叶片类零件的废品率降低了15%,这一数据来源于其年度技术报告中的公开生产记录,验证了工艺优化对良品率的实质性提升。
罗马数字刻度的精密成型与防伪标识
罗马数字刻度并非简单的表面蚀刻,而是作为功能性标识与美学元素,直接融入锻造件的表面处理体系中。在工业仪表或高端机械部件中,刻度线的清晰度与持久性至关重要。传统的激光打标容易因材料反光或表面粗糙度不均导致识别困难,而采用模具一体成型技术,则在锻造过程中直接压印出国字体的罗马数字。这种工艺要求模具表面经过精密抛光与硬化处理,以确保刻痕边缘锐利、深度一致。
该工艺的核心在于对模具材料的热处理控制。通常选用高性能冷作模具钢,如D2或SKD11,经过真空淬火与低温回火处理,使模具硬度达到60-62 HRC。在实际生产案例中,某德国精密仪器供应商采用此技术生产的压力表表盘,其刻度在经历5000次以上的高频振动测试后,依然保持无磨损、无模糊的状态。这种一体成型方式避免了后续二次加工可能带来的应力释放问题,确保了刻度与基体材料的一致性,同时也为防伪溯源提供了物理特征基础。
避撞击结构的力学设计与材料选择
“避撞击”在工业语境中通常指代高抗冲击性能的结构设计,特别是在需要承受突发载荷或恶劣环境下的部件。对于不规则壳体而言,完全依靠增加壁厚来提升抗冲击能力会导致重量激增,违背轻量化趋势。因此,现代设计更多依赖于拓扑优化与梯度材料分布。通过改变局部截面厚度与加强筋的布局,将冲击力分散至整体结构,而非集中在单一薄弱点。
材料层面的选择同样关键。高锰钢或经过特殊合金化处理的铝合金,因其优异的应变硬化特性,常在撞击瞬间迅速提升表面硬度,从而吸收大量冲击能量。在某重型工程机械的防护罩制造中,工程师采用了1.67mm厚的耐候钢板,通过局部滚压成型形成波浪形加强筋。实测数据显示,该壳体在受到50焦耳的冲击载荷下,最大变形量控制在2毫米以内,且未出现永久性塑性变形。这种设计不仅提升了安全性,还通过减少材料冗余降低了整体制造成本。
工艺参数的标准化与质量控制
任何精密锻造与表面处理工艺的成功,都依赖于严格的参数标准化体系。从坯料加热温度、锻造速度、模具预热到冷却介质流速,每一个环节都需建立严密的监控机制。对于不规则壳体,温度场的均匀性尤为重要。若局部温度过低,会导致金属流动性差,形成充型不全;若温度过高,则可能引发晶粒粗大,降低力学性能。因此,在线红外测温技术被广泛应用于生产线,实时反馈坯料状态并动态调整加热功率。
质量控制环节则引入了自动化光学检测系统。在罗马数字刻度成型后,高分辨率相机会对每个刻度进行比对分析,识别深度、宽度及位置偏差。只有当所有参数落在预设公差范围内(通常为±0.05mm),产品方可进入下一道工序。此外,无损检测技术如超声波探伤,用于检测壳体内部是否存在肉眼不可见的微裂纹。某汽车零部件工厂通过实施这一全流程质量控制体系,使产品的一次交验合格率稳定在98.5%以上,显著提升了生产效率与客户满意度。