机械表材质
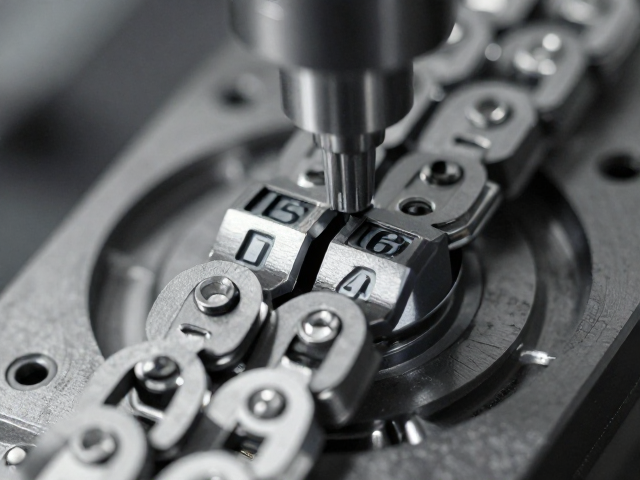
日本机械机芯链节冲压成型工艺,日期显示精准稳定解析
摘要
精密冲压与材料特性的协同机制 日本机械机芯中的日期显示模块对链节冲压成型工艺有着极高的要求,其核心在于确保每日跳转时的力度一致性与长期运行的稳定性。这一过程高度依赖于高碳不锈钢或特殊合金材料的微观晶体结构控制,材料需在退火状态下保持适度的延展性,以应对后续多道次冲压带来的形变应力。在东京精密机械制造协会公开的技术文献中,常提及材料屈服强度需控制在规定范围内,以避免冲压过程中出现微裂纹或边缘毛刺,
精密冲压与材料特性的协同机制
日本机械机芯中的日期显示模块对链节冲压成型工艺有着极高的要求,其核心在于确保每日跳转时的力度一致性与长期运行的稳定性。这一过程高度依赖于高碳不锈钢或特殊合金材料的微观晶体结构控制,材料需在退火状态下保持适度的延展性,以应对后续多道次冲压带来的形变应力。在东京精密机械制造协会公开的技术文献中,常提及材料屈服强度需控制在规定范围内,以避免冲压过程中出现微裂纹或边缘毛刺,这些缺陷会直接导致日期窗在夜间跳历时出现卡顿或双历现象。
冲压模具的设计与制造是决定链节精度的关键环节,通常采用硬质合金打造,并经过精密研磨以确保模具型腔的光洁度。日本本土的模具供应商常使用高精度坐标磨床进行加工,公差控制通常在微米级别。这种精密度直接影响了链节在冲压成型后的尺寸一致性,进而决定了日期盘与指针之间的咬合间隙。若间隙过大,会导致日期显示模糊或跳动无力;若间隙过小,则可能因热胀冷缩或金属疲劳导致机构卡死。
成型工艺中的应力消除与表面处理
单次冲压难以满足复杂链节结构的成型需求,因此多道次冲压成为主流工艺路径。在第一道冲压中,材料被初步定型,随后通过退火处理消除内部残余应力,防止后续加工中发生变形。日本多家钟表零部件制造商采用真空退火技术,以减少表面氧化,保持材料原有的物理性能。每一道冲压工序后,还需进行严格的尺寸检测,确保链节厚度、宽度及孔位精度符合设计图纸要求,这一过程通常由自动化光学检测设备完成,以提高良品率。
表面处理工艺对链节的使用寿命和运行顺畅度有着显著影响。冲压成型后的链节需经过滚光、喷砂或电解抛光等处理,以去除表面毛刺并降低摩擦系数。日本部分高端机芯制造中,会采用陶瓷滚桶进行长时间滚光处理,使链节表面达到镜面效果。这种处理不仅提升了美观度,更重要的是减少了日期盘转动时的阻力,使日期跳转更加跟手、清晰。此外,表面处理的均匀性直接影响润滑油脂的附着效果,进而影响长期运行的稳定性。
装配精度与动态测试标准
链节冲压成型后的组装环节,需确保日期盘与指针之间的配合公差处于极小范围内。日本机芯制造中常采用自动化装配线,通过高精度传感器检测每个链节的定位精度。装配过程中,链节之间的连接销钉需经过严格压配,确保无松动现象。日期盘在装配后需进行静态测试,检查其在各个月份(包括二月平闰年)下的跳转准确性。这一阶段会模拟极端温度变化,验证链节在不同环境下的尺寸稳定性。
动态测试是验证日期显示精准稳定的核心环节,通常包括连续运行测试和冲击测试。在连续运行测试中,机芯需在模拟自然环境下连续运行数月,记录日期跳转的每一次动作,确保无漏跳、重跳或延迟现象。冲击测试则模拟日常佩戴中的震动,验证链节在受到外力冲击后仍能保持正常功能。日本钟表行业协会制定的相关技术规范中,对日期显示模块的测试标准有着详细规定,要求在规定测试条件下,日期跳转成功率需达到极高百分比,以确保用户在日常使用中的体验一致性。