机械表品类
表冠传动内部结构揭秘,陀飞轮机芯厚度如何影响走时精度
摘要
表冠传动机制的精密逻辑 表冠作为腕表与佩戴者互动的核心枢纽,其内部传动结构承担着上链与调时两项关键任务。当手指旋转表冠时,力量通过表冠柄头传递至柄轴,进而驱动棘轮与立轮系统。在自动上链腕表中,这一过程还与自动陀的离合机构紧密相连,确保手动上链与自动上链互不干扰。精密的齿轮组设计使得每一次旋转都能以特定的齿数比转化为发条盒的储能动作,这种机械咬合的精确度直接决定了动力传输的效率。 调时功能的实现依
表冠传动机制的精密逻辑
表冠作为腕表与佩戴者互动的核心枢纽,其内部传动结构承担着上链与调时两项关键任务。当手指旋转表冠时,力量通过表冠柄头传递至柄轴,进而驱动棘轮与立轮系统。在自动上链腕表中,这一过程还与自动陀的离合机构紧密相连,确保手动上链与自动上链互不干扰。精密的齿轮组设计使得每一次旋转都能以特定的齿数比转化为发条盒的储能动作,这种机械咬合的精确度直接决定了动力传输的效率。
调时功能的实现依赖于更为复杂的脱离与啮合机制。在调整指针位置时,拨针轮系需要克服擒纵机构的阻力,将动力直接传递给时针、分针和秒针。这一过程要求齿轮间的间隙控制在微米级别,过大的间隙会导致指针定位不准或产生迟滞,而过紧的配合则可能增加磨损甚至导致齿轮卡死。高级制表工艺通常采用倒角打磨和优质合金材料,以减少摩擦系数,确保在长期使用中保持顺畅的操作手感与精准的时间设定。
陀飞轮对机芯厚度的物理制约
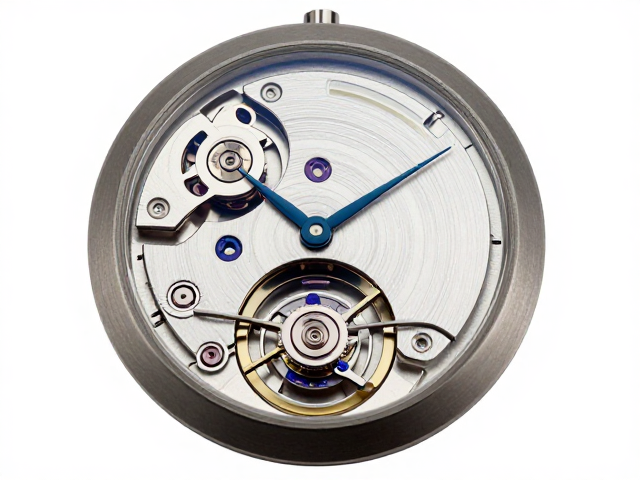
陀飞轮装置旨在通过旋转擒纵机构来抵消地心引力对走时精度的影响,但其复杂的立体结构不可避免地增加了机芯的整体厚度。传统的陀飞轮框架需要容纳摆轮、游丝、擒纵叉和擒纵轮,同时还需提供旋转所需的轴承支撑。这种三维空间的堆叠使得机芯无法像普通机芯那样保持扁平化的形态。随着制表技术的进步,虽然设计师尝试通过优化齿轮排列和减小零件尺寸来压缩厚度,但物理定律决定了旋转组件需要一定的径向空间以维持稳定的运动轨迹。
机芯厚度的增加会带来一系列力学挑战,特别是在自动上链效率方面。较厚的机芯往往意味着自动陀的摆动幅度受限,或者需要更复杂的杠杆系统来驱动自动上链轮系。此外,厚度变化会影响发条盒的容量与力矩输出曲线,进而影响摆轮的等时性。为了在有限空间内维持陀飞轮的稳定旋转,制造商必须重新计算重心分布,确保旋转框架在任意方位下都能保持较低的摩擦阻力。这种对空间与力学的平衡游戏,是陀飞轮机芯设计中的核心难点。
厚度变化对等时性的微观影响
机芯厚度导致的结构形变会对游丝摆轮系统的等时性产生细微但显著的影响。当机芯较厚时,表壳在受到外力冲击或温度变化时产生的应力传递路径更长,可能间接影响摆轮轴心的稳定性。游丝在受到轴向压力时可能发生微小的变形,导致其有效长度发生变化,从而改变振荡频率。高级制表师通常通过调整游丝末端曲线或使用特殊合金材料来补偿这种由结构应力引起的误差,但完全消除厚度带来的负面影响极具挑战性。
此外,厚度增加还可能影响润滑油的分布与寿命。在较厚的机芯中,润滑油在齿轮间的分布可能不如薄机芯均匀,特别是在陀飞轮高速旋转的区域,油膜若过厚会增加阻力,过薄则可能导致干磨。为了应对这一问题,现代制表工艺常采用硅质游丝或特殊表面处理技术,以减少对润滑剂的依赖。然而,这些材料特性与机芯厚度的相互作用,使得走时精度的长期稳定性成为需要持续优化的技术指标。
精密制造与公差控制的现实实践
在现实生产中,陀飞轮机芯的厚度控制依赖于极高的加工精度与装配技术。瑞士及日本等地的顶级制表工坊通常使用高精度CNC机床和手工修磨相结合的方式,确保每个零件的公差控制在微米范围内。例如,某些高端陀飞轮机芯的厚度被严格控制在10至15毫米之间,这一范围需要在保证陀飞轮旋转稳定性与佩戴舒适度之间取得平衡。通过激光焊接和微型轴承技术,制造商能够减少零件间的间隙,从而在一定程度上抵消厚度增加带来的精度损失。
数据表明,在同等摆轮游丝配置下,机芯厚度的微小变化可能导致日差产生可测量的波动。为了验证这一影响,制表师会在不同厚度原型机上进行等时性测试,记录其在不同方位和振幅下的走时数据。通过这些实测数据,工程师可以优化陀飞轮框架的配重和游丝的调校参数,以最小化厚度对精度的干扰。这种基于实证数据的迭代优化过程,是提升陀飞轮机芯性能的关键环节,也是制表技艺从理论走向实用的重要体现。