机械表配件
合金条带轧制工艺优化,滑动尾端技术如何提供动力储备
摘要
合金条带轧制中的滑动尾端技术机理 在高精度合金带材的生产过程中,张力控制的稳定性直接决定了最终产品的板形质量与尺寸精度。传统的刚性夹持方式在轧制高速运行或速度波动阶段,容易因惯性力导致带材头部或尾部产生剧烈的张力震荡,进而引发跑偏、起皱甚至断带事故。滑动尾端技术通过引入柔性接触或主动调速机制,允许带材在夹持装置与轧辊之间建立动态的速度差,从而缓冲瞬时冲击载荷。这种设计并非简单的机械松弛,而是基于
合金条带轧制中的滑动尾端技术机理
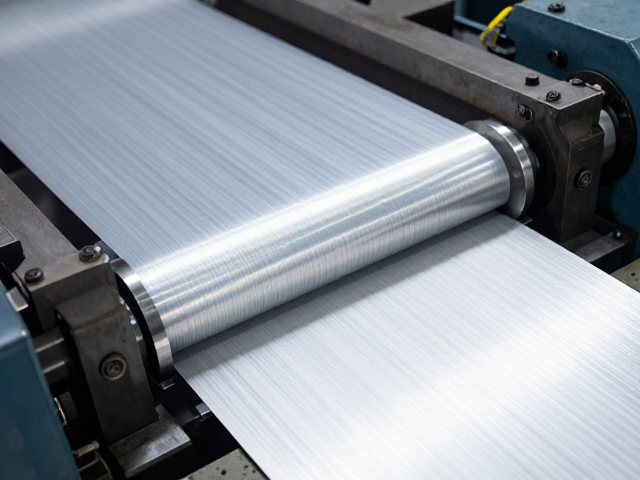
在高精度合金带材的生产过程中,张力控制的稳定性直接决定了最终产品的板形质量与尺寸精度。传统的刚性夹持方式在轧制高速运行或速度波动阶段,容易因惯性力导致带材头部或尾部产生剧烈的张力震荡,进而引发跑偏、起皱甚至断带事故。滑动尾端技术通过引入柔性接触或主动调速机制,允许带材在夹持装置与轧辊之间建立动态的速度差,从而缓冲瞬时冲击载荷。这种设计并非简单的机械松弛,而是基于严密的动力学模型,通过精确计算带材在加速和减速过程中的应力分布,实现对张力波动的主动抑制。
该技术的核心在于对“滑动”行为的精准调控。在实际生产场景中,当轧机处于升速或降速阶段,带材尾端若保持绝对静止夹持,其内部积累的弹性应变能无法及时释放,导致出口侧张力突变。滑动尾端机构利用高精度传感器实时监测带材速度与张力数据,通过闭环控制系统动态调整夹持辊的摩擦力矩或驱动速度,使带材尾端以设定的滑差率平稳过渡。这种机制有效降低了带材内部的残余应力,为后续工序提供了稳定的材料状态,确保了合金元素分布的均匀性,从而在微观结构层面提升了材料的力学性能一致性。
工艺优化中的动力储备提升策略
动力储备在轧制工艺中表现为系统在应对突发负载变化时的能量缓冲能力与响应速度。滑动尾端技术通过优化尾部接触界面的摩擦特性,减少了因速度不匹配造成的能量损耗,使得主驱动电机能够更专注于提供稳定的轧制扭矩。在合金条带轧制中,材料变形抗力的波动会显著影响主电机的负载曲线。通过滑动尾端的动态调节,系统能够平滑过渡因材料硬度不均或温度变化引起的负载峰值,避免电机过载跳闸或速度失控。这种平稳的动力传递特性,使得轧制过程能够在更高的线速度下保持稳定,间接提升了生产效率。
进一步而言,动力储备的提升还体现在对工艺参数的自适应能力上。现代轧制线通常配备先进的过程控制系统,滑动尾端技术与之深度集成,能够根据实时轧制力数据动态调整尾部夹持策略。例如,在轧制高强度铝合金或特种不锈钢时,由于材料屈服强度较高,轧制力波动较大,滑动尾端可通过微调滑差速度,吸收部分轧制振动,降低对主传动系统的冲击。这种能量管理策略不仅延长了设备使用寿命,还减少了因停机调整带来的能源浪费,实现了从单纯的动力输出向高效动力管理的转变,为高精度合金带材的稳定生产提供了坚实的技术支撑。